
加工中心资讯
五轴表面粗糙度怎么保证?
"Ra1.6能做到吗?"这是看机客户问得最多的一句。答案是能,但Ra不是靠把进给调慢换来的——那样做出来的是"磨"出来的面,不是"切"出来的。
先看几何成因。表面粗糙度里有一部分是刀尖的几何残留。用球刀时残留高度约等于行距的平方除以八倍刀具半径,行距从0.3mm 收到0.15mm,残留高度就降到四分之一。这一条跟机床关系不大,是编程参数决定的,很多"机床不行"的抱怨其实是行距给大了。
再看物理成因。 积屑瘤、让刀、振动,这三样才是真正的Ra杀手。铝件转速不够、刀刃不锋利,材料粘在刃口上形成积屑瘤,切出来的面一段好一段毛;薄壁和长悬伸时刀让出去,实际切深变浅,留下不规则的波纹;颤振则在表面留下规则的振纹,手摸上去一道一道。
刀路方向比你想的重要。同样一把球刀,顺着曲面等高走和沿陡峭面来回走,留下的纹路不一样。精加工一般用等高或螺旋刀路,保持恒定的切削载荷,避免方向突变处的停顿——停顿那一瞬刀在原地啃,就是一个刀痕。鸿天驰的应用工程师在打样时会先把刀路跑一遍仿真,把停顿点挑出来再上机。五轴还能把刀具侧倾,让球刀的侧刃参与切削而不是只用刀尖那一点,线速度上去了,表面质量明显好,效率反而更高。
问题现象 |
常见原因 |
怎么改 |
有规律的振纹 |
悬伸长、刚性不足、参数共振 |
缩短刀长、摆角加工、避开共振转速 |
一段好一段毛 |
积屑瘤(铝件常见) |
提高转速、换锋利涂层刀、给足冷却 |
规则的行距残留 |
行距太大 |
收行距,或换更大 R 的刀具 |
拐角处刀痕 |
方向突变处停顿 |
螺旋/摆线刀路,保持连续进给 |
底面比侧面差 |
用刀尖那一点在切 |
刀具侧倾,用侧刃切削 |
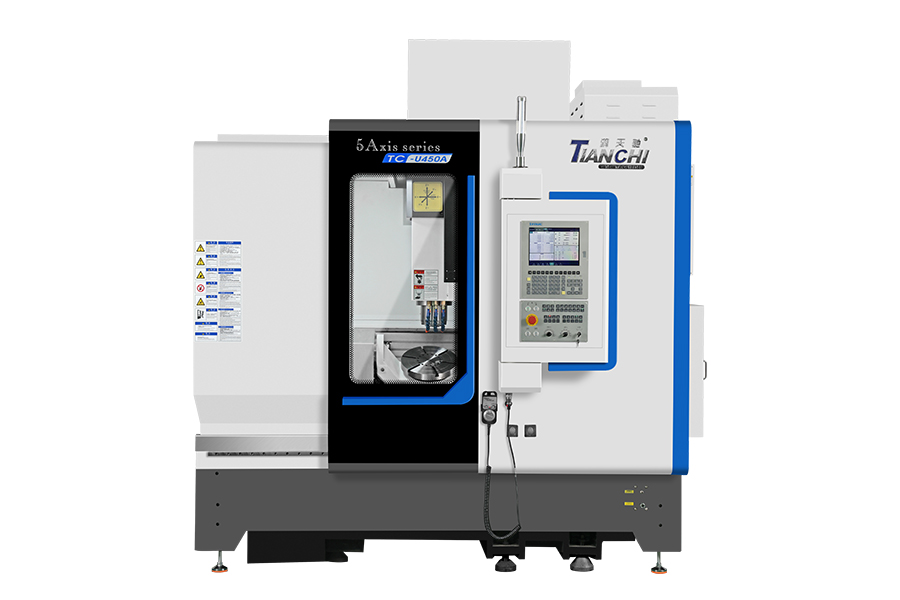
刀具和转速要配套。铝合金用小刀高转速,线速度拉起来,刀刃锋利、前角大,切出来是光面;不锈钢和钛合金反过来,线速度要压住,进给别太小——进给太小刀在摩擦而不是切削,表面反而更差,还容易把表层加工硬化。鸿天驰U450A/U450B 的 20000转 BBT40 电主轴配20kW、48N·m,铝件钢件都能找到合适的参数窗口;TC-U550的 15000转机械主轴低速扭矩足,硬料重切稳得住。
机床的底子决定上限。主轴动平衡做不好,转速越高振得越厉害;摇篮有背隙,摆角加工时角度一变,接触点就漂,同一批件表面深浅不一。鸿天驰全系做G0.4 动平衡,配 DDR力矩电机直驱摇篮,无蜗轮蜗杆磨损、无背隙;整机按"任意300mm行程误差<0.006mm"验收,激光干涉仪逐台检测修正,几何精度守住了,好表面才做得出来。
Ra 不是调出来的,是设计出来的。把你要求的Ra 值和材料发过来,鸿天驰免费试样,切一片给你用粗糙度仪量。
联系鸿天驰

推荐产品


-
1 .
电脑锣加工方法都有哪些?13年源头厂家告诉你-【鸿天驰】
-
2 .
切削液是做什么的有什么用处?东莞cnc雕铣机厂家个人见解-[鸿天驰]
-
3 .
新型数控加工中心机床设备:数控雕铣机的发展-【鸿天驰】
-
4 .
数控机床是由哪些组成?凤岗cnc加工中心厂来说说-【鸿天驰】
-
5 .
惠州龙门cnc加工中心说下刀尖与工件轴线不等高问题-【鸿天驰】
-
6 .
清远cnc加工中心说下龙门机床操作使用需要谨记的点-【鸿天驰】
-
7 .
汽车模具cnc加工中心聊聊生产管理技术是否重要?-【鸿天驰】
-
8 .
加工圆弧效果不理想石龙cnc加工中心厂家来解答-【鸿天驰】
-
9 .
来聊聊数控加工中心如何减少刀纹以及提高光洁度问题【鸿天驰】
-
10 .
cnc加工中心厂家广东:试切对刀X,Y向如何对刀-【鸿天驰】
-
11 .
卧式加工中心的安装环境对设备后续的使用影响大吗?-【鸿天驰】
-
12 .
国产cnc加工中心怎么样?我们如何去选择-【鸿天驰】
-
13 .
良心企业告诉您模具cnc加工中心注意事项-【鸿天驰】
-
14 .
数控加工中心设备遇到故障我们可以从哪些方面入手-鸿天驰
-
15 .
广东cnc高速加工中心:选择刀具时我们应该考虑什么-【鸿天驰】
-
16 .
茶山cnc加工中心厂家说说如何进行机床的电阻测量-【鸿天驰】
-
17 .
三菱M80系统内存中的程序怎么拷贝出来?鸿天驰数控机床厂家教你
-
18 .
四轴cnc加工中心厂家说说各类切削液之间的区别-【鸿天驰】
-
19 .
荆门cnc加工中心厂家今天就简单说说下专用对刀器-【鸿天驰】
-
20 .
潮州cnc加工中心厂家:数控铣床如何做简单保养检查-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室