
加工中心资讯
光伏储能设备零件五轴加工.
新能源这行的零件有个鲜明特点:铝多、件长、孔多。光伏支架的连接件、储能柜的结构件、逆变器的散热腔体,基本都是铝合金,形状以型材切断后的二次加工为主,再带一堆安装孔。
这类活最耗工时的不是切削,是翻身和找正。一个连接件,六面都有孔,三轴要翻六次、找正六次,光装夹找正的时间比切削时间长得多。而且型材来料本身有变形和公差,每件的基准还不完全一样,人工找正一致性差。
典型零件 |
加工难点 |
五轴怎么解 |
光伏支架连接件 |
多角度孔位、批量大 |
一次装夹摆角打孔,节拍压下来 |
储能柜结构件 |
件大、面多、孔系密 |
大行程一次装夹干多面 |
逆变器散热腔体 |
深腔、散热齿、密封面 |
摆角侧铣,密封面一刀过 |
汇流箱/接线盒座 |
面小孔多、防水槽 |
摆角铣槽打孔一次成型 |
跟踪支架回转座 |
受力件、同轴度要求 |
一次装夹保证孔位关系 |
型材来料的变形必须先解决。铝型材挤出后有内应力,切断后会翘,同一批的件翘的方向和量还不一样。直接按图纸装夹加工,加工完松开又弹回去,孔位就偏了。实用的做法是先用探头扫描实际状态建坐标系,让刀路跟着毛坯走;装夹时用多点支撑把件压平,切完再释放。鸿天驰全系标配对刀仪和无线探头,这个流程不用额外添设备。
孔多是这行的常态,孔位关系才是难点。一个连接件上十几二十个孔,分布在三四个不同角度的面上,孔和孔之间有位置度要求。翻面打孔每件都带一次基准误差,攒起来装配就对不上。五轴把件装上后一次摆角打完所有孔,孔位关系由程序保证,装上就对得上,也不用做专用钻模。
散热腔体是五轴最能出彩的地方。 逆变器、储能PCS的散热腔体,深腔加散热齿再加一圈密封面。三轴做深腔要长刀,长刀一振,密封面的平面度和粗糙度都守不住;齿也容易倒。五轴把工件摆过来用短刀侧铣,刀轴垂直齿面,悬伸短、刚性好,齿不倒、密封面一刀过。密封面漏不漏水,就看这一刀干得平不平。
批量件的节拍要往装夹上抠。这类件单件切削时间不长,装夹占了大头。建议做成多工位标准底板:一块底板上排四到六个工位,一次装夹干好几件,配合零点定位快换,换件不停机。重复定位在μ级,装上去不用重新找正。鸿天驰可以按你的件型把底板和定位接口一起设计好,机器到厂就能用。
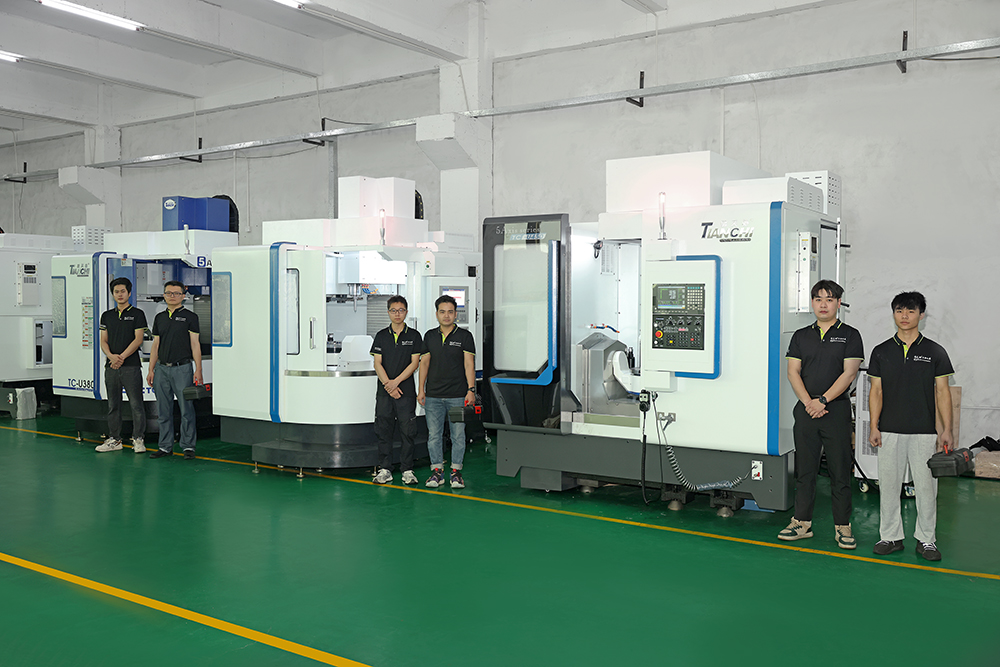
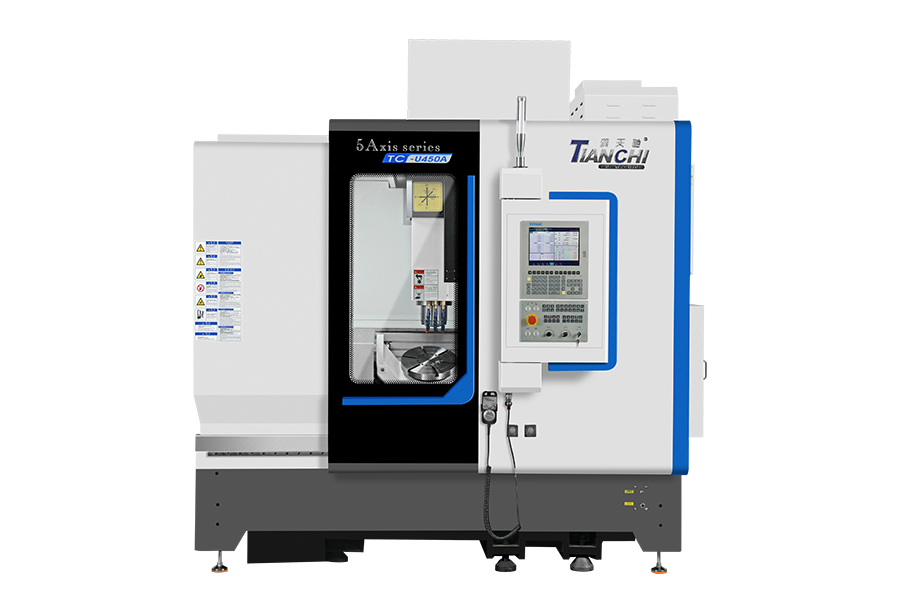
机型按件的跨度分两类。 支架连接件、汇流箱座这类中小件,鸿天驰TC-U450A 合适:BBT40电主轴、20000转、48N·m,铝件吃得快,32把刀库够用,Φ320盘面、负载 200kg。储能柜立柱、长梁、大底板这类长件,上TC-U550——X725/Y1000/Z500行程、Φ500 盘面、负载500kg,A轴额定 1500N·m,长件一次装夹干两头,C轴 n×360°连续回转不用中途退刀。
铝件的高速切削,机床要跟得上。铝件用高转速大进给,对主轴和快移的要求高。鸿天驰U450A/U450B 是 20000转 BBT40 电主轴配20kW,铝件线速度拉得起来;U550是 15000转机械主轴、52.5N·m,兼顾大件和硬料。整机做到任意300mm 行程误差<0.006mm,配DDR 直驱摇篮无背隙,几千件下来散差压得住。
把你的光伏或储能零件图纸发两张过来,鸿天驰工程师帮你算节拍、配夹具和机型,可以免费试样一件。
联系鸿天驰

推荐产品


-
1 .
模具加工中心 设备的选择我们应该从哪些方面考虑?-鸿天驰
-
2 .
cnc四轴加工中心厂家说说三轴运转时声音异常怎么解决-鸿天驰
-
3 .
加工304不锈钢觉得效率慢?鸿天驰高速加工中心厂家请教怎么提高
-
4 .
批量生产工件超差情况石龙cnc加工中心厂家来解析-【鸿天驰】
-
5 .
广州cnc高速加工中心说说其机床软件系统的选择-【鸿天驰】
-
6 .
沙田cnc加工中心厂家说说设备操作要了解哪些机械结构-【鸿天驰】
-
7 .
谢岗cnc加工中心厂家说说停工一段时间再开工注意要点-【鸿天驰】
-
8 .
数控cnc加工中心厂家说说机床在加工铝件时候如何保证尺寸-鸿天驰
-
9 .
立式cnc加工中心厂家说下加工时遇到分中问题怎么解决-鸿天驰
-
10 .
cnc加工中心价钱,注意这些花更少的钱买到合适的机器-【鸿天驰】
-
11 .
cnc高速加工中心硬件配置选什么比较好?-【鸿天驰】
-
12 .
机床正负硬限位报警怎么弄?cnc加工中心机床厂家给点建议-鸿天驰
-
13 .
数控cnc加工中心厂家说说轴承润滑有哪些方法-鸿天驰
-
14 .
cnc雕铣机公司建议:数控设备应有的操作规则制度-【鸿天驰】
-
15 .
阳江cnc加工中心说说什么是5轴又是哪些轴-【鸿天驰】
-
16 .
数控四轴加工中心特点-【鸿天驰】
-
17 .
大型cnc加工中心因人为操纵失误导致撞刀怎么去预防-【鸿天驰】
-
18 .
团建活动,深圳cnc雕铣机厂家的烧烤快乐时光-【鸿天驰】
-
19 .
雕铣机多少钱一台市场行情发展趋势-【鸿天驰】
-
20 .
弹垫有哪些作用以及缺优点,模具加工中心厂家说说看法-鸿天驰

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室