
加工中心资讯
家具五金零件五轴加工
家具五金是个量大、要求"看着舒服、装着顺手"的活。铰链、滑轨、连接件这些件,功能上讲就是几个孔加几个面,真正难的是外观和手感——装到柜子上每天开合十几次,松了、响了、刮手了,客户就换牌子。
鸿天驰接触的家具五金客户,大多是做中高端五金的。这类件的加工有个特点:单件价值不高,但批量巨大,所以每省一道工序、每快一秒节拍,放到一年里都是可观的数。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
铰链杯 / 铰臂 |
冷轧钢 / 锌合金 |
多角度孔、空间曲面 |
一次装夹摆角钻孔铣槽 |
抽屉滑轨 |
冷轧钢 / 铝合金 |
长条形、直线度 |
摆角侧铣保证侧面精度 |
三合一连接件 |
锌合金 / 钢 |
偏心轮孔位精度 |
一次装夹多孔系 |
家具腿脚 |
铝合金 / 不锈钢 |
外观曲面、多角度 |
等高环绕精加工 |
门锁面板 |
锌合金 / 黄铜 |
外观面、刀纹一致 |
连续刀路无接刀痕 |
把手 / 拉手 |
铝合金 / 不锈钢 |
空间曲面、手感 |
五轴联动一次成型 |
升降桌立柱配件 |
铝合金 / 钢 |
内腔、配合面 |
摆角侧铣短刀刚性足 |
外观面的刀纹方向,比粗糙度数字更重要。锌合金和铝合金的面板件,抛光或电镀之后,任何一点刀纹不一致都会被放大。三轴分行铣出来的细密接刀痕,处理完还是能看出来;五轴用等高环绕的连续刀路,刀纹方向一致且连贯,电镀出来的效果均匀。这一步省下的是后面抛光和返工的钱。
铰链类件的多角度孔,靠翻面做不划算。一个铰臂上有主孔、偏心孔、安装孔,方向各不相同,还要保证相对位置。三轴做要两三套工装、翻两次面,位置度靠工装精度。五轴一次装夹摆角加工,所有孔的相对关系由机床保证,换批生产不用重新调工装。
滑轨类长条件的直线度,靠刀具悬伸控制。长条形件侧铣,刀具伸得越长越容易让刀,侧面出来是鼓形。五轴摆角让刀具尽量垂直或接近垂直进刀,悬伸压到最短,直线度立刻改善。再加上小切深大进给的参数,长条件的侧面精度才稳得住。
锌合金好切,但要防毛刺。锌合金切削力小、表面容易出光,缺点是脆、容易在孔口和边角出毛刺。处理办法是刀具保持锋利、切削速度合理、出口面加倒角工序。五轴可以在摆角的同时把孔口倒角一并做掉,不用再单独上一道工序——批量件上,省一道工序就是省一次装夹和一次搬运。
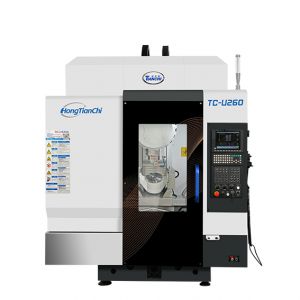
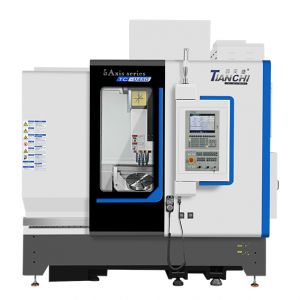
批量大的件,节拍比精度更要紧。家具五金的单件利润薄,赚的是量。这时候换刀快慢、空行程长短就成了关键。鸿天驰TC-U260 钻攻五轴配1.8 秒换刀、48m/min快移,刀库 21 把/ 30把两档可选,把钻孔、铣槽、倒角、攻牙的刀一次装完,一天几百件跑下来不停机。
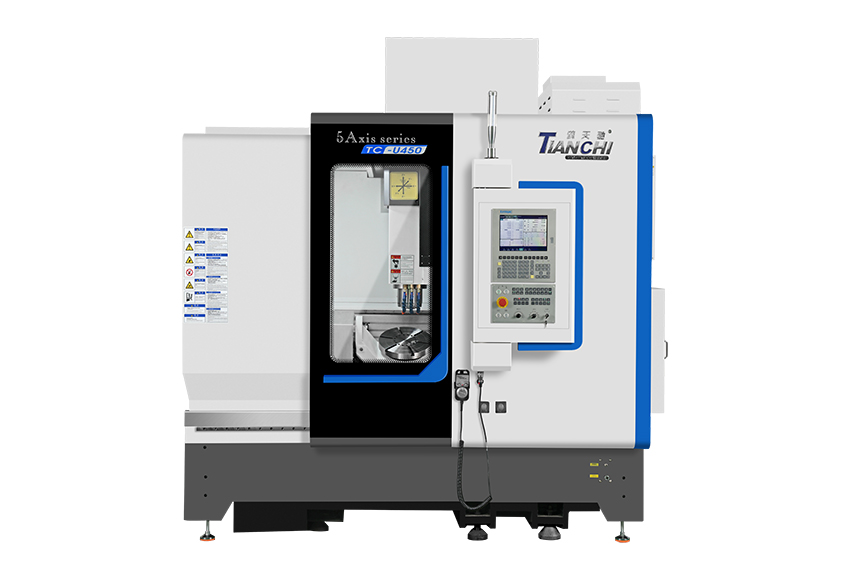
设备怎么配? 铰链、连接件、锁面板这类中小型件,工序多、批量大,TC-U260钻攻五轴最合适——20000转主轴配小刀,铝件和锌合金件切得快、表面亮;滑轨、腿脚、立柱配件这类尺寸偏大的,上U450A,BBT40电主轴 20000 转,行程Y750放得下长条件;更大的结构件或者一次要装好几件做批量的,U550的行程和承重更从容。三档机器精度底子一致,整机任意300mm 行程误差<0.006mm。
注意一点:金属件和木料是两回事。有些客户从木工机械转过来做五金,习惯性地把木工的进给速度和刀具思路套到金属上,结果刀具断得快、表面也不行。金属切削要按材料定参数——锌合金、铝合金、不锈钢的转速和进给完全不是一个量级。鸿天驰应用中心可以帮忙把这几类材料的参数试出来,形成一张参数表给车间直接用。
打样这一步对五金客户特别实用。家具五金件迭代快,一款新的把手可能一年就换。拿一件来打样,把刀路、参数、夹紧方案一次试出来,出的件直接拿去抛光电镀看效果,确认了再上批量,比在车间里反复试要省事得多。
把你的件拍个照、说下材料和批量,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰
推荐产品
-
1 .
佛山龙门cnc加工中心说说出现刀库换刀错误的处理方式-【鸿天驰】
-
2 .
cnc深圳加工中心说下龙门机床选购需要考虑哪些-【鸿天驰】
-
3 .
卫浴与厨卫五金零件五轴加工.
-
4 .
数控机床是由哪些组成?凤岗cnc加工中心厂来说说-【鸿天驰】
-
5 .
佛山高速雕铣机厂家说说影响雕刻机加工因素有哪些-【鸿天驰】
-
6 .
新代系统隐藏式刀库乱刀如何处理?CNC雕铣机厂家教你-鸿天驰
-
7 .
数控加工中心在加工的时候减少刀纹的方式方法-鸿天驰
-
8 .
cnc型材加工中心供应商聊聊国内的数控机床情况-【鸿天驰】
-
9 .
番禺cnc加工中心厂家说说加工中心刀库使用注意事项-【鸿天驰】
-
10 .
变身市场“新宠儿”的国产数控铣床价格看法-{鸿天驰}
-
11 .
cnc加工中心广州厂家说下加工中心刀柄选择小技巧-【鸿天驰】
-
12 .
数控加工中心厂家说说撞刀的事情你重视了吗-【鸿天驰】
-
13 .
汕尾cnc加工中心说下校正找正工件的注意事项-【鸿天驰】
-
14 .
石墨雕铣机厂家来说下石墨机和数控雕铣机区别?-【鸿天驰】
-
15 .
数控雕铣机行业发展现状看法-【鸿天驰】
-
16 .
加工中心和雕铣机的加工方式有什么不同?雕铣机公司教你-[鸿天驰]
-
17 .
批量生产工件超差情况石龙cnc加工中心厂家来解析-【鸿天驰】
-
18 .
为什么中小厂也该上五轴?
-
19 .
东莞850加工中心厂家告诉您为啥系统参数发生变化或改动-[鸿天驰]
-
20 .
型材cnc加工中心使用的日常保养方法介绍-【鸿天驰】
-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室