
加工中心资讯
五轴切削三要素怎么定?
车间里最常见的争论是"转速开多少"。转速不是凭感觉定的,它由刀具、材料、机床三样共同锁死;进给跟着转速走,切深跟着刚性走。三个数里改一个,另外两个必须重算,单独拧一个旋钮,问题只会换个地方冒出来。
鸿天驰的工程师帮客户调参数,习惯先问四件事:什么材料、什么刀具、切多深、机床刚不刚。这四个答案有了,参数表基本就定了;没有这四个答案,试一百次也试不出稳定值。
参数 |
由什么决定 |
定高了会怎样 |
定低了会怎样 |
线速度(转速) |
材料 + 刀具材质 + 涂层 |
刃口烧、涂层脱落、粘刀 |
效率低、表面挤不光 |
每齿进给 |
刃口强度 + 刀尖圆弧 + 表面要求 |
崩刃、表面粗糙 |
摩擦生热、加工硬化 |
轴向切深 |
机床刚性 + 刀具悬伸 + 余量 |
颤振、让刀、超差 |
走刀次数多、效率低 |
径向切宽 |
刀具直径 + 拐角半径 |
拐角过载、断刀 |
效率低 |
主轴转速上限 |
机床主轴规格 |
超出额定、轴承发热 |
没用足能力 |
线速度先按材料定,转速是算出来的。 铝件可以跑到300~500m/min,钢件通常100~200m/min,不锈钢和钛合金要往下压。有了线速度,用刀具直径反算转速:直径越大,同样线速度下转速越低。球刀在中心点线速度趋近于零,所以球刀的实际转速要比平刀高,不然中心区就是在蹭。
每齿进给决定表面,不决定效率。 精加工时每齿进给压到0.03~0.08mm,表面就稳;粗加工可以放到0.15mm以上,让切屑变厚变脆,反而对刀具更好。薄切屑在钢件上是最伤刀的——摩擦大、热集中、还容易加工硬化。
切深由刚性定,不由胆子定。 刀具伸出 60mm和伸出120mm,能吃到的切深差一倍。五轴的优势就在这里:摆个角度让刀够得着,悬伸短了,切深就能提上去。反过来说,工艺排不下摆角、只能靠长刀硬够的活,切深必须保守。
径向切宽要和拐角半径对起来。铣内腔拐角时,如果刀具直径等于拐角半径,刀具在拐角处包角接近180°,切削力突然翻倍,很容易断刀。做法是把拐角半径做大一点、或者在拐角降进给、或者用小一点的刀清角。断刀八成发生在拐角,不是发生在直边。
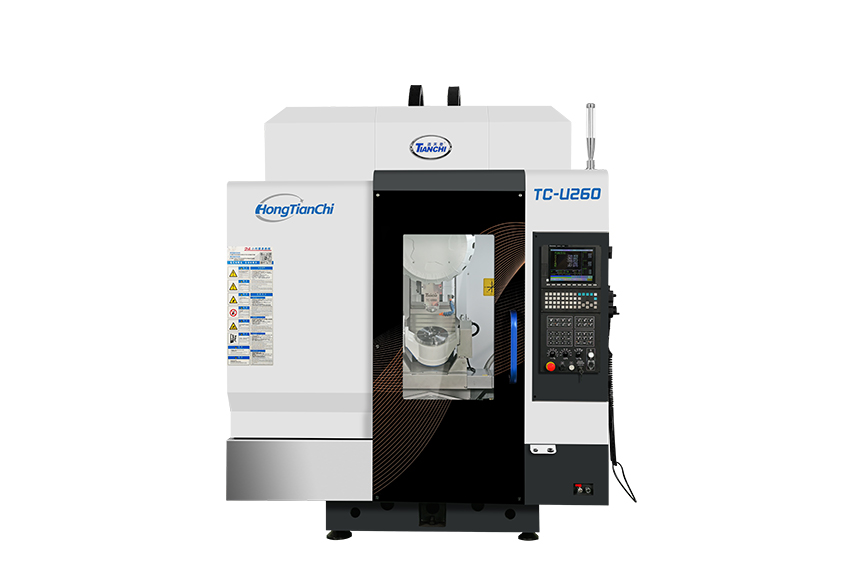
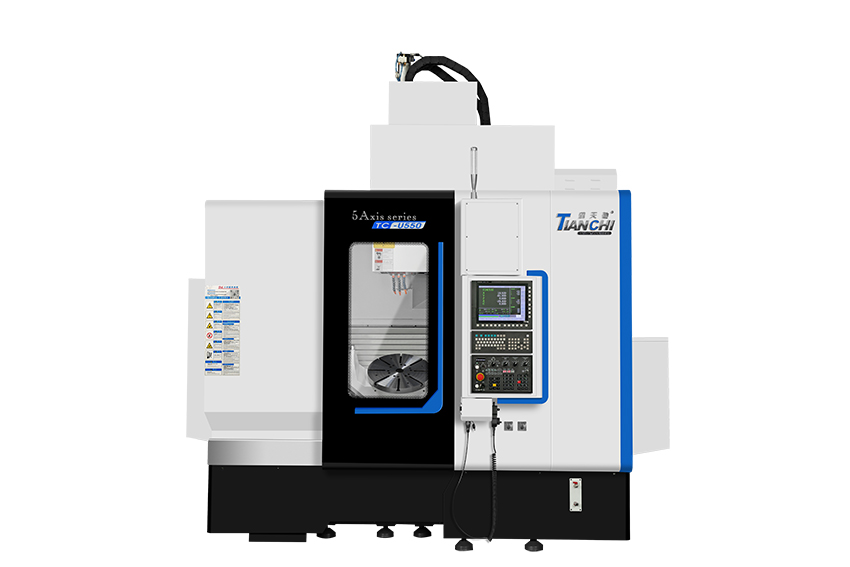
参数要按机床能力封顶。 鸿天驰 U260是 BT30 主轴20000 转 / 7.5~8kW,U450A是 BBT40 电主轴20000 转 / 20kW / 48N·m,U550 是BBT40 直联机械主轴15000 转 / 52.5N·m。同样一把刀,在 U260上能开的转速,到 U550上就超了;反过来,U550的扭矩能吃重切,U260硬吃只会振。参数表要按机型分开存,不能一张表打天下。
铝件和不锈钢,参数思路是反的。铝软、导热好,可以高转速大进给,怕的是粘刀,所以要用锋利的刀、大前角、切削液冲足。不锈钢韧、加工硬化,怕的是刀刃在表面摩擦,所以每齿进给不能太小、要走刀连续、别在同一个位置停留。钛合金再往下压一档,转速低、切深稳、冷却要跟上。
先定粗加工,再定精加工。粗加工的目标是把余量去掉、不留应力,参数可以激进但要稳;精加工的目标是尺寸和表面,余量留0.2~0.3mm,切深小、进给均匀。粗加工图快把工件干变形了,精加工怎么调都救不回来。
试切要有方法,不要乱试。固定两个参数、只动一个,看切屑颜色和形状、听声音、摸表面。切屑发蓝说明热过头,切屑碎成粉末说明进给太小,声音发闷说明在振。这三样比看仪表更快。
参数定下来就要固化。 把材料 +刀具 +工序的组合写成表,试出稳定值就记下来,下次直接调用。参数留在操作工脑子里,换个人就重来一遍,这是小批量车间效率上不去的主要原因之一。
鸿天驰三台机型出厂按同一精度标准验收,整机任意300mm行程误差<0.006mm。机床把精度和刚性给到位,参数才有优化的空间——刚性不足的机床,参数只能一直往保守里退。
打样时把参数一起试出来。带着你们的刀具和毛坯来,同一个件用两三组参数各切一件,比较表面、尺寸和刀具磨损。参数是试出来的,不是问出来的,因为每台机床、每把刀的实际情况都不一样。
联系鸿天驰

推荐产品


-
1 .
型材加工中心定位精度与重复定位精度常见误区-【鸿天驰】
-
2 .
罗湖cnc加工中心厂家说说钻攻中心的应用怎样合理-【鸿天驰】
-
3 .
五轴机U450A和U450B怎么选?
-
4 .
加工中心cnc加工什么工件比较合适?简单聊一聊-【鸿天驰】
-
5 .
cnc雕铣机公司说说数控机床刀架其工作原理是什么-【鸿天驰】
-
6 .
储精蓄锐CNC模具雕铣机导轨维护以及注意事项-【鸿天驰】
-
7 .
佛山市雕铣机厂家:当机床发生电气故障时检修注意点-【鸿天驰】
-
8 .
雕铣机和电脑锣使用时应该注意什么?广东雕铣机厂家-[鸿天驰]
-
9 .
新代系统程序运行突然断点如何继续使用?CNC加工中心厂家教你
-
10 .
国产雕铣机哪家好品牌也是衡量的一个重要标准-【鸿天驰】
-
11 .
金属切削镗削特点有什么?湛江cnc高速加工中心讲解下-【鸿天驰】
-
12 .
数控机床由哪些部分组成?-【鸿天驰】
-
13 .
cnc加工中心铣床厂家说说切削刀具材料本身应具备什么-【鸿天驰】
-
14 .
t6雕铣机厂家和大家聊下相关设备测刀磨刀问题-【鸿天驰】
-
15 .
加工中心调试的目的有什么?数控加工中心厂家说说看法-鸿天驰
-
16 .
金属切削中的刨削特点湛江cnc高速加工中心讲解下-【鸿天驰】
-
17 .
cnc深圳加工中心说下龙门机床选购需要考虑哪些-【鸿天驰】
-
18 .
五轴要不要配机器人上下料?
-
19 .
cnc四轴加工中心厂家说说三轴运转时声音异常怎么解决-鸿天驰
-
20 .
仪器仪表与光学零件五轴加工.

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室