
-
摇篮式和摆头式五轴怎么选?
看五轴机床,第一件事不是看参数表,是看结构。同样是"五轴联动",摇篮式和摆头式干活的脾气完全不同,选错了,钱花得再多功能也对不上。
查看详情+
一句话讲清楚区别:摇篮式是工件转,摆头式是主轴转。摇篮式把两个旋转轴做在工作台上,工件坐在转台上翻;摆头式把旋转轴做在主轴头上,主轴自己歪着去切。 -
光伏储能设备零件五轴加工.
新能源这行的零件有个鲜明特点:铝多、件长、孔多。光伏支架的连接件、储能柜的结构件、逆变器的散热腔体,基本都是铝合金,形状以型材切断后的二次加工为主,再带一堆安装孔。
查看详情+
这类活最耗工时的不是切削,是翻身和找正。一个连接件,六面都有孔,三轴要翻六次、找正六次,光装夹找正的时间比切削时间长得多。而且型材来料本身有变形和公差,每件的基准还不完全一样,人工找正一致性差。 -
包装机械零件五轴加工.
包装机械这行的零件有个共同特点:形状怪、姿态多、批量不小。一台机器的零件种类多,单种数量不算大,今天干这批、下周干那批,换型是常态。
查看详情+
五轴在这行的价值是"一台机器干得了全部零件"。包装机上那些异形件——凸轮盘、摆臂、拨叉、导条座、封切刀座——几乎每个都要从好几个方向加工,孔还分布在斜面上。三轴做这些件,要设计一堆专用夹具、翻好几次面;五轴一次装夹干完,夹具简化成一块底板,换型就是换底板。 -
五轴刀柄和刀具怎么配?
刀柄这块最容易被忽视。很多厂主轴、系统、行程都挑得很仔细,刀柄随便买一批,结果精度、表面、刀具寿命全在这个环节上打了折。
查看详情+
刀柄决定的是"刀装上去到底正不正、稳不稳"。主轴再好,刀柄锥面有划伤、夹持同心度差,转起来刀尖就在画圈。画圈的直接后果是:孔被铣大、侧壁有锥度、表面有振纹、刀片寿命掉一半。 -
薄壁件变形怎么控制?
薄壁件加工最难受的地方在于:干的时候量着是好的,松开夹具再量就超差了。壁厚2mm、3mm的壳体、框体、罩体,这样的情况几乎每周都在车间上演。
查看详情+
变形是三股力一起作用的结果。夹紧力把件压变形,切完了松开弹回来;切削力把薄壁推得让刀,切到哪儿让到哪儿;切削热让局部膨胀,冷了又缩回去。这三样叠加,光靠改参数是补不回来的。 -
U260和U380B怎么选?
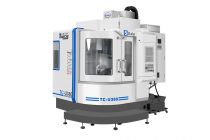
这两台是鸿天驰的入门和进阶档,客户问得最多的一句话是"差多少钱"。其实差价不是重点,重点是这两台机器的设计取向不一样:一台为快,一台为稳。
查看详情+
一句话区分:件小、量大的活上 U260;件稍大、材料硬的活上U380B。如果你的件在手掌大小以内、材质以铝和铜为主,U260一天能多干出不少件;如果件到了拳头大小、或者要用不锈钢和合金钢,U380B干得更稳。 -

照明灯具与散热件五轴加工.
灯具这行的件看着简单,做起来全是细节。压铸件变形、散热齿一片片薄、外观面不能有刀痕,这三样凑一起,三轴干起来很吃力,五轴反倒顺手。
查看详情+
压铸毛坯是最大的坑。压铸件出模后形状不规整,壁厚不均,还带着拔模斜度。直接按图纸编刀路,有的地方切不到、有的地方切太深。正确做法是先打表找正,把毛坯的实际状态测出来,再按余量分布编刀路。鸿天驰全系配无线探头,毛坯装上先扫一遍,系统知道余量在哪多哪少,刀路自动跟着调整。 -
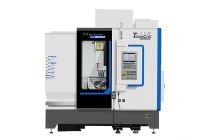
RTCP是什么为什么必须开?
有些厂买了五轴,干出来的活和三轴差不多,问怎么回事,十有八九是RTCP 没开,或者压根没标定过。
查看详情+
RTCP 说的是"刀尖跟随"。摆角的五轴加工,刀具不是在走直线,而是主轴一边摆一边走。没有RTCP的时候,程序算的是主轴鼻端的位置,刀尖在哪全靠你自己算——摆角一变,刀尖就跑偏。开了RTCP,系统实时计算摆角带来的刀尖位移,自动补偿,你编程时只要管刀尖该走到哪,摆角姿态随便给。 -
五轴机床到厂怎么验收?
机器拉进车间,卸车、落位、通电,转起来了,很多人就在送货单上签了字。三个月后发现精度不对、刀库卡刀、摇篮异响,再回头找厂家,这时候钱付完了,说话的底气就没了。
查看详情+
验收不是走流程,是把问题挡在付款前。五轴比三轴贵出来的那部分钱,买的是两个旋转轴的精度和联动能力。这些靠肉眼转两圈看不出来,得一项一项过。 -
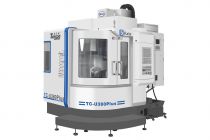
医疗器械零件五轴加工
医疗这行的零件,难不在形状,难在材料和一致性。316L不锈钢粘刀、TC4钛合金导热差、钴铬合金硬,再加上表面不能有死角、批次要和上批一模一样,普通做法很容易在这几处翻车。
查看详情+
五轴在这行解决的核心问题是"少装夹"。器械手柄、关节类零件几乎都是空间曲面,三轴要翻三四次,每次翻面都是一次基准误差,光是打磨基准面就要花掉不少工时。五轴一次装夹干完,曲面连续、基准统一,后道抛光量直接减半。
推荐产品