
-
五轴首件检验看什么?
首件检验这件事,很多厂做得很潦草:干完第一件,卡尺量几个尺寸,差不多就往下走。等到批量干完发现超差,废料和工期都赔进去了。
查看详情+
首件验的不只是尺寸,是工艺。尺寸合格只能说明这一件没问题,不能说明后面几百件也没问题。真正要验的是:装夹稳不稳、刀路对不对、参数合不合适、补偿有没有补对。这几项确认了,批量才敢往下放。 -
精密小件批量五轴加工
首件检验这件事,很多厂做得很潦草:干完第一件,卡尺量几个尺寸,差不多就往下走。等到批量干完发现超差,废料和工期都赔进去了。
查看详情+
首件验的不只是尺寸,是工艺。尺寸合格只能说明这一件没问题,不能说明后面几百件也没问题。真正要验的是:装夹稳不稳、刀路对不对、参数合不合适、补偿有没有补对。这几项确认了,批量才敢往下放。 -
五轴毛刺和倒角怎么控制?
去毛刺这道工序,在很多厂是纯人工:一个师傅拿锉刀、砂纸、气动笔,一天磨几百件。这笔人工费不进报价单,但月底一算,往往比加工费还高。鸿天驰去客户车间做回访时,常看到后道去毛刺的人比开机的人还多——这不是人力便宜,是工艺没安排好。
查看详情+
毛刺不是"毛刺问题",是加工问题。毛刺的大小和形态,在切削那一刻就决定了:刀具钝了毛刺大、参数不对毛刺形态变、材料不同毛刺硬度不一样。等到后道拿砂纸去磨,是在给前面的工艺擦屁股。 -
电动工具零件五轴加工,电动工具零件五轴加工,齿轮箱座加工
电动工具这行的零件,量大、精度要求中等,但形状一点不简单。一个电钻壳体、一个角磨机的齿轮箱座、一块电池包的结构件,都是多面、带曲面、还要求装配严丝合缝的异形件。
查看详情+
壳体类零件是典型的多面件。外壳内腔要装电机、齿轮、电路板,外面有手柄曲面、散热槽、装配孔,几个方向的要素互相牵制。三轴干这种件要翻好几次面,每次翻面内腔和外形的相对关系就散一点,装机时要么盖子合不上,要么内部件装不到位。 -
五轴让刀和补偿怎么做?
车间里最常见的对话之一:"程序没错,刀也没问题,怎么干出来就是差两丝?"这种"稳定的偏差",八成不是精度问题,是让刀加补偿没算对。
查看详情+
先分清三种"差一点"。第一种是让刀:刀具受切削力产生弹性变形,实际切掉的量比程序给得少,表现为"孔小、槽窄、侧面留料"。第二种是热变形:机器和工件热了之后尺寸漂移,表现为"前几件和后面几件不一样"。第三种才是真精度问题:位置度、重复定位不准。三种的排查顺序要倒过来——先看是不是让刀,因为它最常见、也最好解决。 -
通用五金建筑五金五轴加工.
五金这行以前靠冲压和压铸,现在越来越多的件转到CNC上来了。原因很实在:幕墙配件、扶手接头、高档门控这些件,形状越来越不规则,客户还要求外观和手感,压铸做不出来,冲压更不可能。
查看详情+
这行的件有个共同点:形状怪、面多、还要求外观。一个幕墙转接件,可能同时有斜面、圆弧、安装孔和装饰面;一个楼梯扶手接头,要跟管材对接,角度和曲面都得对得上。三轴干这种件,翻面三四次,每次装夹都有误差,装到现场就对不上缝。 -
五轴机U450A和U450B怎么选?
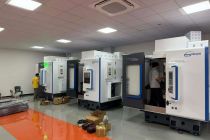
鸿天驰这两台机器放在一起,参数表上大半行是一样的:都是龙门摇篮结构、都是BBT40 电主轴20000rpm、48N·m,行程都是X600 / Y750 / Z450mm,负载都是 ≤200kg,刀库都是 32把。区别其实就集中在"能装多高的件"上。
查看详情+
一句话区分:U450A装得宽,U450B装得高。 这是两台机器最本质的差别,选的时候不用看别的,先量你件的高度。 -
五轴加工程序怎么管理
五轴的事故里,真正因为机器故障出问题的很少,大多是程序环节出岔子:后处理没配对、仿真没做全、版本传错、手动改一行没同步。这些错误一次撞刀就能吃掉一台机器几天的利润。
查看详情+
第一道关是后处理。 CAM里算出来的刀路是通用的刀位文件,要靠后处理翻译成这台机床能读懂的G代码。不同结构(摇篮式、双摆头、双转台)的后处理完全不一样,摆角范围、旋转轴方向、行程极限都得对上。后处理没配对,最常见的后果是旋转轴转错方向,或者超出摆角极限被系统报警拦下——运气好是报警,运气不好就是撞。鸿天驰全系配新代系统,交付时会把对应机型的后处理文件和机床模型一起交给你的编程员,这一份文件要作为资产管起来,别丢在个人电脑里。 -
五轴攻牙和螺纹铣怎么选,加工中心刚性攻牙,螺纹铣刀工艺
螺纹是五轴加工里最容易被低估的一道工序。孔钻好了、面铣平了,最后卡在一颗螺纹上——丝锥断在孔里、螺纹通规不过、或者孔位斜着的时候根本没法攻。
查看详情+
先分两条路:刚性攻牙和螺纹铣。 刚性攻牙靠主轴和Z轴严格同步,丝锥直接旋进去;螺纹铣靠刀具走螺旋插补刀路,把螺纹"铣"出来。两条路各有主场,选错了不是效率低,是直接干废。 -
环保水处理设备零件五轴加工.,水处理设备零件加工,不锈钢零件五轴加工
环保设备这行的订单有个特点:单批数量不大,但件型特别杂。一台设备几百个零件,搅拌桨、曝气盘、机架、导流件、安装座,形状各异,还常常是不锈钢。
查看详情+
件杂是最大的成本来源。品种一杂,夹具就得多,换型就频繁,编程也得从头来。三轴干这种活,每个件都要专门做套工装,一套几千块,做完这个批次就闲置。五轴的思路反过来——用通用夹具加定位销,靠摇篮摆角度去够各个面,一套底板能覆盖几十种件型。
推荐产品