
-
五轴节拍怎么压
两台配置差不多的五轴,干同一个件,一台 40分钟,一台 22分钟。差在哪?多半不在主轴转速,而在那些从来没人统计的时间里。
查看详情+
先把节拍拆开。 单件总时间 =切削时间 + 空行程+ 换刀 +装夹找正 +测量。切削时间往往只占一半左右,剩下那一半才是能省的大头。 -
运动器材零件五轴加工
运动器材这行的零件,看着不起眼,要求却不低:受力件不能出问题,外观件不能有瑕疵,还得轻。自行车接头、高尔夫球头、健身器械的受力臂,基本都是这个路数。
查看详情+
异形接头是五轴的主场。这类件形状不规则,几个方向都有孔、槽和配合面,还常常带曲面过渡。三轴要分好几次装夹,每翻一次面,位置度就散一点,装配时配合间隙不均匀。五轴一次装夹把各方向的要素全部加工完,孔与孔、孔与面的关系由机床精度保证——这才是受力件要的一致性。 -
鸿天驰五轴售后响应和备件
买机床的时候很少有人认真问售后,等机器趴窝了才想起这件事。而真正决定你能不能按时交货的,往往不是机器性能,是它坏了以后多久能转起来。
查看详情+
保修期要看两件事:期限和范围。 鸿天驰是1年保修、终身维护。保修期内部件免费更换;过了保修期照样提供服务,按实际发生的件和工时收费。这一点建议签约时白纸黑字写进合同,别只听口头承诺。 -
五轴机床没人会开怎么办?
五轴到厂之前,最该想清楚的其实是人。机器贵,但让它闲着的成本更贵——一台五轴停一天,拖住的是整条产线的交付。
查看详情+
先说结论:小厂一个人,大厂两个人。日产量不大、品种稳定的厂,一个人既编程又操作完全可以,前提是这人有三轴基础、愿意学CAM。批量大或者品种杂的厂,建议编程和操作分开:编程员负责刀路和后处理,操作工负责装夹、换刀、看机。分工之后,机器利用率通常能提高两成以上。 -
五轴机床下单到出件要多久?
买五轴最怕的不是贵,是等。订单排到第三个月,机器到了发现地基没做,调试完培训还要排期——这些时间加起来,往往比机器本身更影响投产。
查看详情+
把整个周期拆开看,心里就有数了。 -
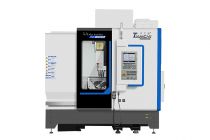
五轴要不要配机器人上下料?
自动化上下料这两年问的人多,但不是每台五轴都该配。机器人加了,人却省不出来,等于多买一个摆设。
查看详情+
先算一笔最简单的账。一台机器人加料仓、夹具改造、系统集成,投入通常在二三十万起。它替代的是"上下料"这一个动作——如果这个动作一个人一天只花一小时,这笔钱三年也回不来。真正划算的场景是:单件节拍5 分钟以上、批量稳定在几百件起、而且是两班或三班倒。夜班那8 小时没人看机,才是自动化真正赚钱的地方。 -
纺织印刷机械零件五轴加工。
纺织和印刷机械这行,单子不算大,但件型杂、孔系多、交期紧。一台机器几百个零件,装配时才发现孔对不上,返工成本比加工费高得多。
查看详情+
墙板是最典型的一类。一块铸铁或钢板墙板,正面有轴承孔、背面有气缸座、侧面还有走线的孔和槽,孔系之间的同轴度、位置度要求都在几分以内。三轴干这种件,翻面三四次,每次找正都有误差累积,装配时最容易出"单件都合格、装起来装不上"。 -
船舶海工零件五轴加工.
船舶件有个共同点:件不大就不算船用。一个艉轴支架、一段导管、一块舵系法兰,动辄几百公斤,材料还多是双相不锈钢、镍铝青铜、钛合金这类难啃的。
查看详情+
难的不是切得动,是切得稳。这类材料切削力大、导热差,刀一进去温度就升上来,刀具磨损快;加上铸件毛坯余量不均,第一刀常常是断续切削,震得机床嗡嗡响。机床刚性、主轴扭矩、摇篮夹持力但凡差一点,表面就出振纹,尺寸也跟着飘。
重载这一档,看三个硬指标。 -
五轴数控加工中心刀具怎么选?
五轴干一个中等复杂件,刀具费通常占单件成本的8%~15%。报价单上看不见这一项,月底一算账,不少厂才发现刀比电费还贵。
查看详情+
五轴的刀要"短",不是要"多"。三轴够不到的面,靠垫高工件、加长刀杆去够;五轴靠摇篮摆角度让主轴正对加工面,刀的悬伸能压到最短。同一把φ10 立铣刀,悬伸30mm 和 60mm完全是两个量级,前者敢给的切深和进给,后者只能降一半。鸿天驰工程师做免费打样时,第一件事就是重排刀长;有客户刀一换短,节拍快了近三成,机器没动,钱就省出来了。 -
五轴机的夹具怎么配?
五轴最大的卖点是"一次装夹",但不少厂买了五轴,工装还按三轴那套做,钱花了,优势一分没兑现。
查看详情+
先想清楚一件事:五轴是来消灭工装的。三轴干多面件,每个面一套专用工装,一套几千块,改一次图就废。五轴靠摇篮摆角度去够各个面,理论上只需要一套基础夹持——虎钳、三爪卡盘、压板加定位销。这才是五轴省钱的正道,也是很多人忽略的一笔账。
推荐产品