
加工中心资讯
大型铸件焊接件五轴二次加工
铸造厂和焊接厂出来的件送到加工车间,要求往往只有一句:把该有尺寸的地方做出来。听着简单,这其实是机加工里最容易翻车的一类活。
第一难:没有基准。铸件毛坯外形是拔模面,焊接件是拼出来的,没有哪个面是规矩的。三轴的做法是先画线、打表、垫千斤顶,把件找正到一个还能接受的位置,一两个小时是常事。五轴配探头,打几个点测出毛坯实际姿态,自动建立坐标系,把余量分配到该去的地方,几分钟搞定。
第二难:余量不均。 铸件这里多 6mm那里只有1mm,焊缝处硬度还高出一截。程序按理想毛坯编,第一刀可能闷车,也可能直接蹭过去没切到。做法是用探头把毛坯扫一遍,生成均匀化的开粗刀路,每刀吃刀量接近,负荷平稳,刀具寿命翻倍。
第三难:焊接件会动。焊接应力在加工过程中慢慢释放,切着切着件就变形,尺寸跑到公差外。对策是分阶段加工——先粗开,松开夹具让应力释放一下,再半精和精加工;装夹时加辅助支撑,别把件夹死。五轴的好处是一次装夹能完成大部分特征,减少反复装夹带来的二次变形。
问题 |
三轴做法 |
五轴做法 |
无基准毛坯 |
画线打表找正,1~2 小时 |
探头打点建坐标系,几分钟 |
余量不均 |
按名义尺寸编,易闷车 |
机上测量,均匀化开粗 |
深腔 / 内腔侧面 |
加长刀、多次翻面 |
摆角加工,短刀高刚性 |
大件多面孔位 |
多次吊装翻面 |
一次装夹,位置度一次保证 |
焊接应力变形 |
靠经验分序 |
分阶段加工 + 辅助支撑 |
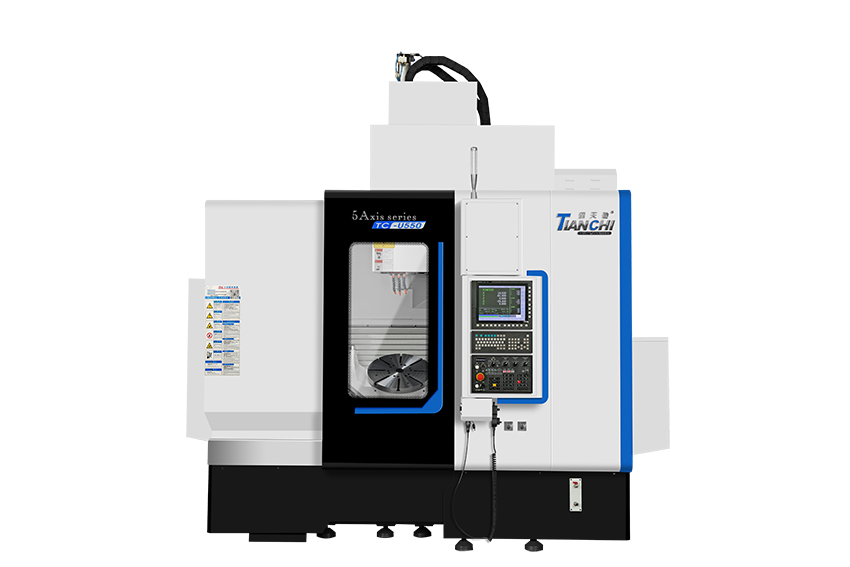
机器怎么配。 铸件焊接件普遍又大又重,行程和负载不能省。鸿天驰TC-U550 是主力:X725/Y1000/Z500行程,Φ500 盘面,最大工件Φ700×620高,负载 500kg;BBT40直联机械主轴 15000转、16.5~18.5kW、52.5N·m,低速扭矩足,啃铸铁、铸钢、带硬皮的表层不闷车;A轴额定 1500N·m、最大3000N·m,摇篮夹着500kg 翻面也不晃。件在200kg 以内、又要兼顾铝件的,鸿天驰TC-U450A 更灵活,20000转电主轴做出的表面更好看。
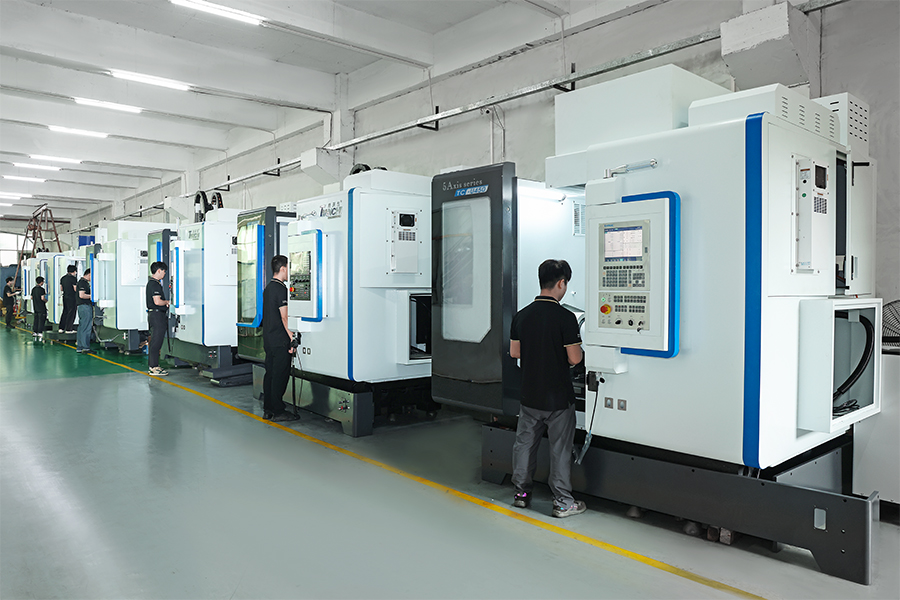
大行程上的精度靠闭环。半闭环靠电机端推算位置,丝杆受热伸长的误差,走到一米就显出来了。U550标配三轴发格光栅尺全闭环加 4/5轴海德汉编码器,实际位置实时反馈修正,走满行程也准。鸿天驰整机按"任意300mm 行程误差<0.006mm"验收,主轴G0.4 动平衡,激光干涉仪逐台检测修正后才放行。
刀具上的老经验也说两句。铸件表层有砂眼硬皮,头几刀用圆刀片,别拿尖角刀去啃;焊缝处硬度高,转速压低、进给稳住,别在焊缝上停顿。
铸件焊接件的加工,赢在测量和分序,不赢在猛切。把最头疼的那个件发图纸过来,鸿天驰免费试样,方案和节拍一起给。
联系鸿天驰

推荐产品


-
1 .
昆山cnc加工中心厂家:数控对刀原理解析(二)-【鸿天驰】
-
2 .
线轨cnc加工中心厂家说说模具加工中心线轨的优缺点-鸿天驰
-
3 .
工件达不到实际尺度?从化cnc加工中心厂家说说看法-【鸿天驰】
-
4 .
数控机床对于汽车的重要性cnc加工中心设备厂简单说明-【鸿天驰】
-
5 .
三轴机床好还是四轴机床好?广州cnc高速加工中心解答-【鸿天驰】
-
6 .
CNC加工中心厂家聊聊伺服电机对机床的重要性-【鸿天驰】
-
7 .
涨姿势了!加工中心厂家说说高精度数控机床安全操作规程-鸿天驰
-
8 .
为什么中小厂也该上五轴?
-
9 .
番禺cnc加工中心说说夏季工厂车间如何做好预防工作-【鸿天驰】
-
10 .
定位精度的测定有哪些方法?中山雕铣机厂家提些建议-【鸿天驰】
-
11 .
如果设备长期停机应做什么准备?cnc机床加工中心厂家看法-鸿天驰
-
12 .
东莞cnc加工中心厂家:数控机床装夹哪些需要注意的-【鸿天驰】
-
13 .
五轴机床租还是买?
-
14 .
龙门加工中心产生刀痕原因厚街cnc加工中心厂家解答-【鸿天驰】
-
15 .
数控四轴加工中心特点-【鸿天驰】
-
16 .
怎么去选择合适的cnc加工中心品牌?我们要注意什么-【鸿天驰】
-
17 .
加工中心cnc售价多少?我们可以从多个方面去考虑-【鸿天驰】
-
18 .
惠州cnc加工中心厂家:数控加工百分表对刀法怎么操作-【鸿天驰】
-
19 .
cnc数控加工中心厂家和朋友讨论加工不锈钢怎么样才能不容易不粘刀
-
20 .
cnc加工中心工厂:数控车床加工的效果差是什么原因?-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室