
加工中心资讯
液压气动元件零件五轴加工.
液压件这类的活,看着简单——一个缸体、一块阀块、一个端盖,加工内容不外乎内孔、端面孔和密封面。真正难的是这些要素之间的关系,差一点就漏油、就串腔。
缸体卡的是三件事。一是内孔和端面的垂直度,活塞跑起来偏磨就出在这里;二是油口孔系的位置度,几个油口对不上,装配时只能修配;三是密封面的表面质量,粗糙度差或者有刀痕,压力一上来就渗。三轴干这种件,车完内孔再上铣床铣端面、钻油口,中间换一次机床,同轴度和位置度就要重新找一次。
零件 |
关键要求 |
五轴一次装夹的价值 |
缸体 / 缸筒 |
内孔与端面垂直度 |
摆角正对端面,孔系一次加工 |
端盖 / 法兰 |
密封面平面度、螺纹孔位置度 |
端面与孔系同工序,避免翻面 |
阀块 / 集成块 |
深孔交叉、油道位置 |
多角度进刀,交叉孔一次打通 |
活塞 / 柱塞 |
外圆与端面、油槽 |
C 轴分度,环槽一次成型 |
深孔是分水岭。油道孔常常又深又交叉,最怕的是排屑不畅和孔口偏斜。做法是用带内冷孔的钻头配高压中心出水,把屑从孔里冲出来;孔深超过直径五倍时,建议用啄钻分段退屑。这些工艺参数不用自己试错,鸿天驰五轴应用中心可以拿你的材料先跑一版,把转速、进给、退屑频率定下来再上量产。
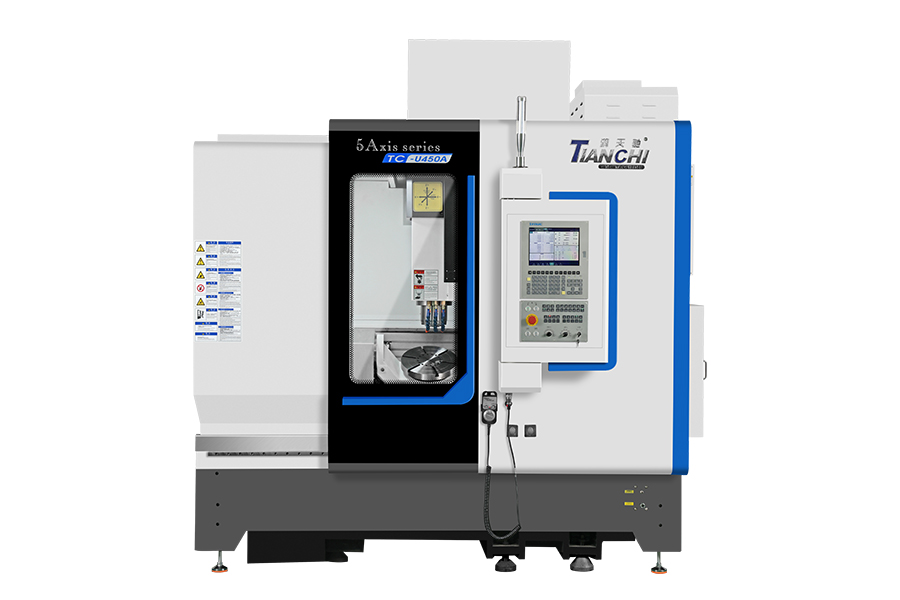
机型按件大小分两档。 中小型阀块、端盖、活塞,鸿天驰TC-U450A 就够:龙门摇篮结构,X600 / Y750 / Z450mm,Φ320盘面,负载 ≤200kg,BBT40电主轴 20000rpm、48N·m,32把刀库——孔多、刀具多的活,刀库容量很关键。缸体更长更重的,上TC-U550:X725 / Y1000 / Z500mm,Φ500盘面,负载 ≤500kg,A轴额定 1500N·m,摆到大角度夹得住。
密封面的刀痕要一致。密封靠的是面,不是胶。精加工端面时用摆角让刀轴垂直表面,步距均匀,刀痕方向统一,粗糙度才稳定;反过来靠端铣一刀扫过去,中间和边缘的刀痕深浅不一样,装上就漏。这一段建议留0.2mm 余量精修,别一刀到底。
测量要挪到机上。 孔系位置度靠装配时才发现就晚了,一批件已经废了。鸿天驰整机做到任意300mm行程误差<0.006mm,配标配对刀仪和无线探头,加工中途把关键孔位测一遍,超差当场补偿,不用下机反复搬。
把缸体或阀块的图纸发过来,鸿天驰工程师出装夹方案和刀路,免费试样验证。
联系鸿天驰

推荐产品


-
1 .
cnc加工中心品牌哪家好?鸿天驰教你选择-【鸿天驰】
-
2 .
数控铣床的市场环境与投资前景,数控铣床厂家-{鸿天驰}
-
3 .
东莞精密CNC加工中心来说说我们怎么去选择走刀路途-【鸿天驰】
-
4 .
增城cnc加工中心简单介绍一下有关高速钢刀具问题-【鸿天驰】
-
5 .
江门高速雕铣机厂家:数控雕铣机正确使用方法(二)-【鸿天驰】
-
6 .
cnc加工中心机的主轴轴承的取出和清洗应该如何进行-【鸿天驰】
-
7 .
卧式加工中心使用有什么技巧需要注意-【鸿天驰】
-
8 .
机床选择的刀具应具备什么?小型cnc加工中心厂家意见-【鸿天驰】
-
9 .
高精cnc加工中心厂家说说CNC设备精度为什么会突然降低-鸿天驰
-
10 .
在使用数控高速雕铣机的时候我们应该注意哪些事情?-【鸿天驰】
-
11 .
石墨雕铣机多少钱?厂家直销提供加工需求提供报价-【鸿天驰】
-
12 .
中堂cnc加工中心厂家教你如何正确的使用刀具-【鸿天驰】
-
13 .
高速雕铣机供货厂家谈谈数控主轴和运动系统的重要性-【鸿天驰】
-
14 .
加工中心怎么选?要考虑什么因素CNC加工中心厂家给大家说说-鸿天驰
-
15 .
东莞数控加工中心厂家直销利息低至4厘-就选【鸿天驰】
-
16 .
cnc型材加工中心有哪些优势?-【鸿天驰】
-
17 .
玻璃cnc加工中心说下如何通过轴承方面提高加工精度-【鸿天驰】
-
18 .
五轴表面粗糙度怎么保证?
-
19 .
石墨雕铣机多少钱?优质厂家为您提供详细报价单-【鸿天驰】
-
20 .
清溪cnc加工中心厂说说加工结束后的交接和下班的整理-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室