
加工中心资讯
船舶海工零件五轴加工.
船舶件有个共同点:件不大就不算船用。一个艉轴支架、一段导管、一块舵系法兰,动辄几百公斤,材料还多是双相不锈钢、镍铝青铜、钛合金这类难啃的。
难的不是切得动,是切得稳。这类材料切削力大、导热差,刀一进去温度就升上来,刀具磨损快;加上铸件毛坯余量不均,第一刀常常是断续切削,震得机床嗡嗡响。机床刚性、主轴扭矩、摇篮夹持力但凡差一点,表面就出振纹,尺寸也跟着飘。
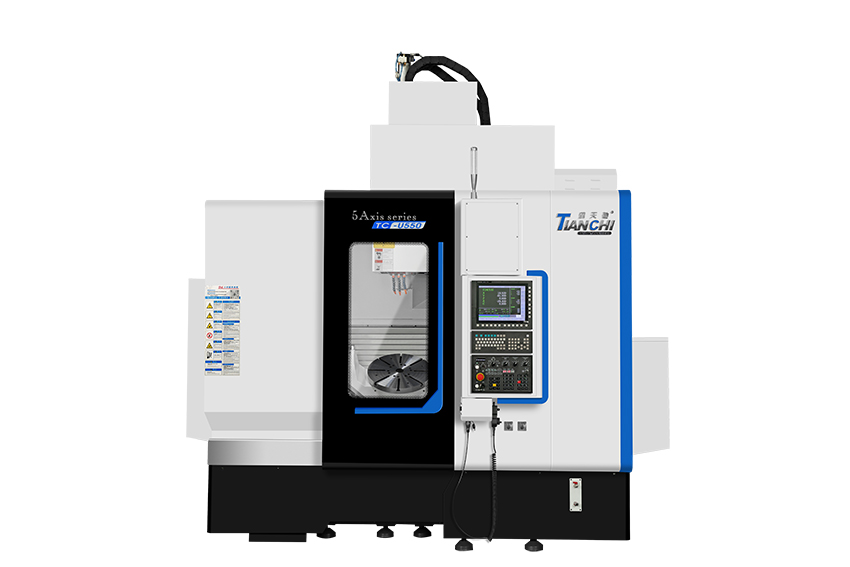
重载这一档,看三个硬指标。
你需要什么 |
为什么 |
鸿天驰 TC-U550 给到 |
大承重 |
工件几百公斤再加夹具 |
工作台负载 ≤500kg,Φ500 盘面 |
大扭矩 |
摆角度之后还要夹得住 |
A 轴额定 1500N·m、最大 3000N·m |
大行程 |
件大,一次装夹装得下 |
X725 / Y1000 / Z500mm |
行程和摆角要一起看。船用件常带斜孔、斜法兰,一次装夹要够到五六个方向。U550的 A 轴摆角±110°、C轴 n×360°,配BBT40直联机械主轴(15000rpm、52.5N·m),大件开粗敢吃刀,精加工又能守住表面。整机11吨,铸铁机身退火处理加龙门骨架加强,重切削时机身不晃——这一条才是压住振纹的根本。
精度靠闭环兜底。 大件加工时间长,机床从冷机到热机,丝杆热伸长会吃掉精度。U550是鸿天驰的全闭环旗舰:三轴配发格光栅尺,4/5轴配海德汉编码器,全程闭环反馈,位置误差实时修正;再加上整机任意300mm 行程误差<0.006mm,长工时件也能守住公差。
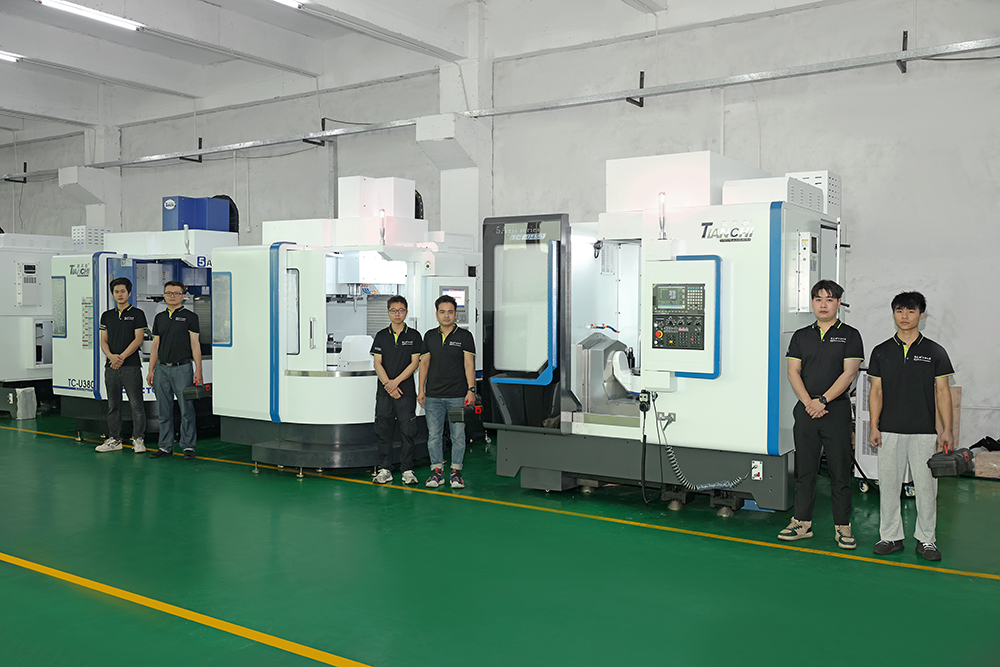
材料不同,打法也不同。镍铝青铜粘刀,前角要锋利、冷却要给足;双相钢加工硬化严重,切深不能太小,得一次吃到硬化层以下;钛合金导热差,重点是压住切削温度、别让刀尖停留。这些参数不是拍脑袋定的,鸿天驰五轴应用中心可以拿你的材料先试切一版,转速、进给、切深定下来再上量产。
图纸和材料牌号发过来,鸿天驰工程师先给你出工艺路线,免费试样验证之后再谈机器。
联系鸿天驰

推荐产品


-
1 .
数控cnc加工中心进给伺服系统软件形式故障报警有哪些-【鸿天驰】
-
2 .
四轴cnc加工中心厂家说说各类切削液之间的区别-【鸿天驰】
-
3 .
数控加工中心cnc品牌选择,性价比才是王道-【鸿天驰】
-
4 .
CNC加工中心哪里有,厂家选择我们应该注意什么?-【鸿天驰】
-
5 .
万江cnc加工中心厂家来聊聊数控机床接地故障的问题-【鸿天驰】
-
6 .
五轴的全闭环五轴光栅尺是什么?
-
7 .
cnc加工中心供应商说说对刀点的选择方法有哪些-【鸿天驰】
-
8 .
工程机械农机零件五轴加工
-
9 .
为什么说CNC高速雕铣机的适应性强-【鸿天驰】
-
10 .
加工中心厂家为您介绍什么是数控加工中心-【鸿天驰】
-
11 .
如何选择cnc精密加工中心价格?-【鸿天驰】
-
12 .
cnc雕铣机公司建议:数控设备应有的操作规则制度-【鸿天驰】
-
13 .
刀盘错位不知道怎么办?东莞龙门加工中心厂家告诉大家-鸿天驰
-
14 .
数控加工中心厂家直销,采用CTC核心新技术就选【鸿天驰】
-
15 .
看完这篇文章,对cnc高速立式加工中心会有更多的了解-【鸿天驰】
-
16 .
想购买高速雕铣机,这类设备有哪些明显的优势-【鸿天驰】
-
17 .
cnc加工中心机主轴轴承的安装需要注意什么事情-【鸿天驰】
-
18 .
大型cnc加工中心因程序出错撞刀怎么解决-【鸿天驰】
-
19 .
买CNC数控机床多智能化好用,且高性价比才是王道!
-
20 .
广州cnc加工中心厂家:设备开启之后应注意什么-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室