
加工中心资讯
五轴数控加工中心刀具怎么选?
五轴干一个中等复杂件,刀具费通常占单件成本的8%~15%。报价单上看不见这一项,月底一算账,不少厂才发现刀比电费还贵。
五轴的刀要"短",不是要"多"。三轴够不到的面,靠垫高工件、加长刀杆去够;五轴靠摇篮摆角度让主轴正对加工面,刀的悬伸能压到最短。同一把φ10 立铣刀,悬伸30mm 和 60mm完全是两个量级,前者敢给的切深和进给,后者只能降一半。鸿天驰工程师做免费打样时,第一件事就是重排刀长;有客户刀一换短,节拍快了近三成,机器没动,钱就省出来了。
常用的四类刀,别乱配。
刀具类型 |
主要用在哪 |
关键注意点 |
圆角立铣刀(牛鼻刀) |
开粗、侧壁、型面 |
圆角 R0.5~R2,刚性比平底刀好 |
球头刀 |
曲面精加工 |
步距取刀径 8%~12% |
锥度球头刀 |
深腔、窄缝、高侧壁 |
锥度 2°~5°,抗震远好于直柄 |
平底立铣刀 |
平面、台阶、槽 |
底刃清根容易崩,慎用 |
刀具寿命要管,不要"用到崩"。铝件一把 φ10 三刃刀正常能干6~10小时,钢件打个对折。硬扛到崩刃,赔进去的是工件报废加主轴受力。划算的做法是按加工时长强制换刀,换下来的刀降级做开粗。鸿天驰全系标配对刀仪和无线探头,刀长、磨损、断刀都在机上自动测,不用抱去对刀房量,也不会因为一把刀磨秃了导致整批件超差。
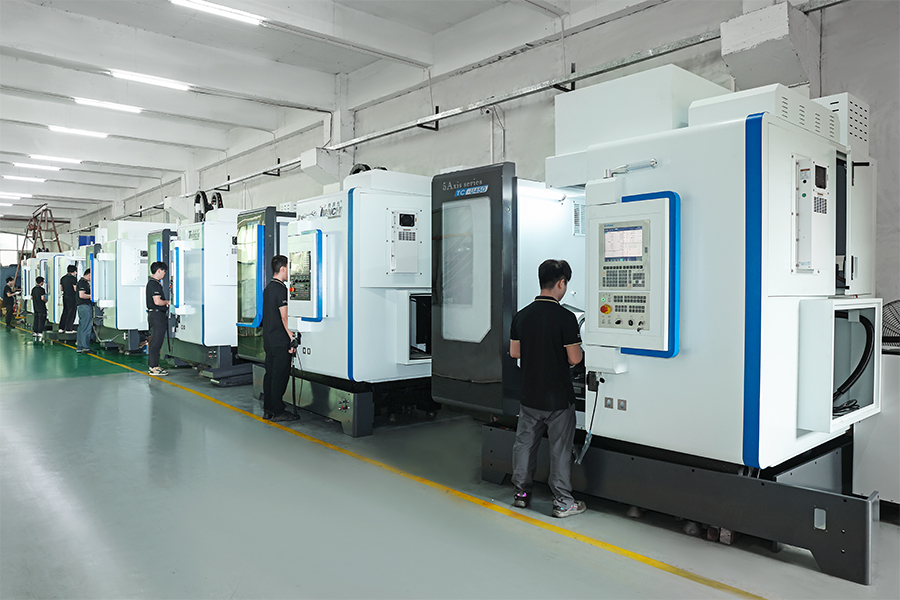
刀稳,尺寸才稳。 鸿天驰整机做到任意 300mm行程误差<0.006mm,配上DDR 直驱摇篮无背隙、A轴摆到任意角度刀尖位置由 RTCP保证——但这一切的前提是刀长测得准、磨损补得上。刀管不好,机器的精度再漂亮也兑现不出来。
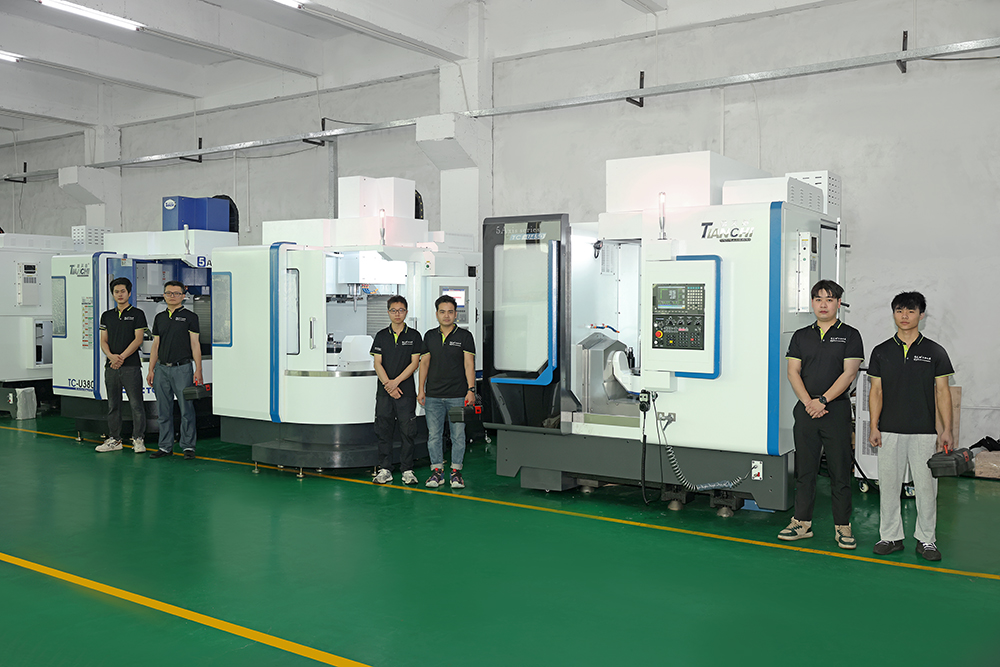
压成本的三个动作。 第一,常用刀规格收敛到5~8种,别让编程员随手挑;第二,开粗用性价比刀、精加工用好刀,钱花在最后一道;第三,按材料把切削参数做成表,别靠师傅手感。鸿天驰交付打样时会把实测的参数表一起留给客户,回去照着用就行。三件事做完,刀具这一项普遍能省15%~25%。
把你现在的刀具清单和常做的材料发过来,鸿天驰工程师按你的件型给一套配刀方案,还能免费试样验证。
联系鸿天驰

推荐产品


-
1 .
数控设备中数控系统是什么?CNC加工中心厂家简单看法-[鸿天驰]
-
2 .
配 DDR 直驱摇篮的五轴,比蜗轮蜗杆贵几万到十几万。这笔钱花在哪?值不值?
-
3 .
白色和绿色切削液区别?看看CNC数控机床厂家机哥怎么说-鸿天驰
-
4 .
硬轨和线轨有什么区别?东莞高速雕铣机来介绍![鸿天驰]
-
5 .
道窖cnc加工中心厂家说说机床附近选择的必要性-【鸿天驰】
-
6 .
cnc加工中心厂家教您维护保养机床-【鸿天驰】
-
7 .
加工工件有结刀痕检查,深圳cnc雕铣机厂家解答-[鸿天驰]
-
8 .
东莞雕铣机厂家和大家聊聊像带刀库的机床有什么样的优势-【鸿天驰】
-
9 .
五轴 CAM 刀路怎么选?新手也能少撞刀。
-
10 .
用CNC加工中心来加工一些复杂曲面怎么样?-【鸿天驰】
-
11 .
金刚石刀具类别分析,惠州加工中心cnc为您提供-【鸿天驰】
-
12 .
江门cnc加工中心说下怎么了解卧式cnc价格-【鸿天驰】
-
13 .
江门雕铣机厂家:数控机床故障判断思路解析方法-【鸿天驰】
-
14 .
横沥cnc加工中心讲解下加工螺纹孔中丝锥加工法-【鸿天驰】
-
15 .
东莞cnc加工中心价格多少?高精度设备厂家为您提供-【鸿天驰】
-
16 .
增城cnc加工中心厂家说说加工模具选什么机床较好-【鸿天驰】
-
17 .
850立式加工中心价格多少?佛山cnc加工中心厂讲讲-【鸿天驰】
-
18 .
三菱系统基调色颜色怎么修改?CNC数控机床厂家来教你改
-
19 .
深圳沙井CNC加工中心厂家分享先进的生产管理技术-【鸿天驰】
-
20 .
CNC加工中心厂家聊聊伺服电机对机床的重要性-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室