
加工中心资讯
智能锁具安防五金五轴加工.
智能锁这几年卖得火,零件要求也跟着提上来了。一个锁壳、一块面板、一根把手,既要外观拿得出手,内腔和孔位又得准,还得一天出几百件——三样凑齐,工艺就不简单了。
外观件先看刀痕。锁面板、把手这类件,做完要拉丝、氧化或者喷砂,刀痕不一致会全部显出来。三轴加工曲面靠分层环切,刀痕深浅不匀,后道抛光压不住。五轴用球头刀让刀轴垂直表面,步距均匀,刀痕方向统一,抛光量能省一半。鸿天驰打样时会把刀痕样板一起留给你,合格不合格肉眼就能判。
内腔和孔位才是真正卡人的地方。锁壳内部要装锁体、电路板、传动件,几个方向的孔位、槽位、限位面,相互位置要求严。三轴要翻好几次面,每翻一次位置度就散一点,装起来要么装不进,要么装进去有旷量。五轴一次装夹把各方向的要素全干完,孔与孔的关系由机床保证。
零件类型 |
主要难点 |
五轴怎么解 |
锁壳 / 锁体 |
内腔多孔系、限位面 |
一次装夹,位置度由 RTCP 保证 |
面板 / 装饰件 |
刀痕一致性、轮廓顺滑 |
刀轴垂直曲面,步距均匀 |
把手 / 执手 |
曲面过渡、手感面 |
连续刀路,避免接刀痕 |
传动件 / 锁舌 |
配合间隙、批量一致 |
机上测量,超差自动补偿 |
材料三种,打法不同。锌合金压铸件软、粘刀,转速拉高、前角锋利,重点是排屑;铝合金件薄壁多,摆角侧铣、小切深多走几刀防变形;不锈钢件加工硬化严重,切深要一次吃到硬化层以下,别小切深去蹭。这三种材料常常在同一批订单里穿插,换材料就要换参数,建议做成表贴在机台上。
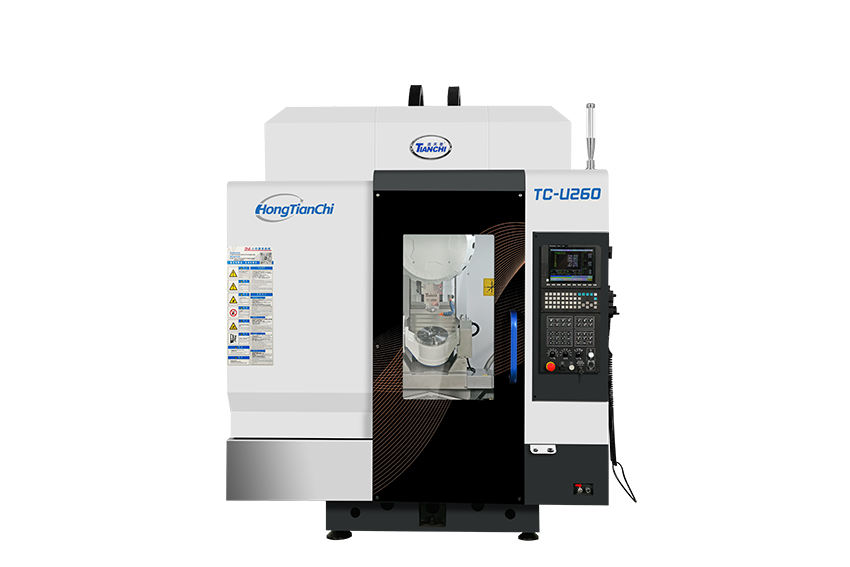
机型看件大小。 锁壳、面板、把手这类小件,鸿天驰TC-U260 是效率首选:BT30、20000rpm主轴,X/Y/Z 快移都是48m/min,21把刀的夹臂式刀库换刀只要 1.8秒,Φ260 盘面、负载 ≤60kg——件小、动作多,快就快在空行程和换刀上。偶尔有稍大的锁体或不锈钢重件,TC-U380B更稳:BBT40主轴、15000rpm、负载80kg,两面定位的BBT40 在高速下刀柄不松。
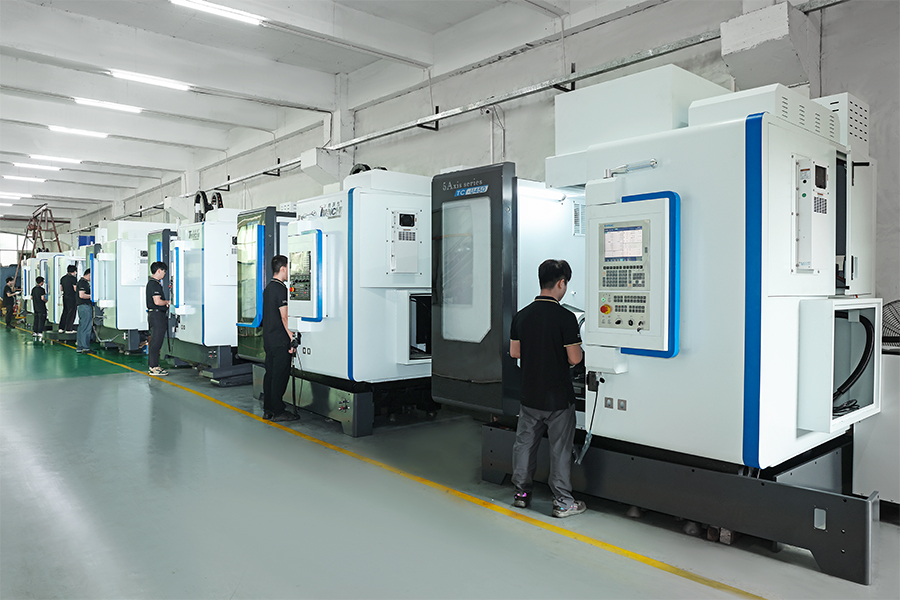
批量一致靠机上测量。一天几百件,抽检测不过来,也测不准。鸿天驰全系标配对刀仪和无线探头,加工中途测关键尺寸,超差当场补偿;整机做到任意300mm行程误差<0.006mm,批量件的散差能压到很小,装配不用挑件配。
节拍别让装夹吃掉。这类件单件切削时间常常只有一两分钟,装夹反而占大头。用零点定位做成标准底板,配合快换夹具,换型几分钟搞定;再让探头自动找正,不用每件打表。这两步做好,一天能多出一两个小时的产能。
把锁壳或面板的图纸发过来,鸿天驰工程师出装夹方案和刀路,免费试样验证。
联系鸿天驰

推荐产品


-
1 .
万江cnc加工中心厂家来聊聊数控机床接地故障的问题-【鸿天驰】
-
2 .
东莞龙门cnc加工中心供应商聊聊对于其设备的看法-【鸿天驰】
-
3 .
肇庆cnc加工中心厂家聊聊数控加工中心的优缺点-【鸿天驰】
-
4 .
cnc加工中心厂家广东:试切对刀如何进行Z向对刀-【鸿天驰】
-
5 .
cnc硬轨加工中心是什么?看完会有一个简单了解-【鸿天驰】
-
6 .
虎门cnc加工中心厂家聊聊数控机床故障问题检查-【鸿天驰】
-
7 .
五轴机床一年保养花多少钱
-
8 .
立式cnc加工中心厂聊聊雕铣机和雕刻机有什么区别-【鸿天驰】
-
9 .
什么是数控雕铣机?它有什么特点?-【鸿天驰】
-
10 .
四轴cnc加工中心厂家说说各类切削液之间的区别-【鸿天驰】
-
11 .
数控加工中心CNC厂说说硬轨机床应该如何去保养-【鸿天驰】
-
12 .
龙门G1311怎么样?龙门加工中心厂家简单的为您介绍一下-鸿天驰
-
13 .
塘厦CNC加工中心说说数控加工中心选择什么样合适-【鸿天驰】
-
14 .
雕铣机厂家直销:数控加工中心的工艺性选择-【鸿天驰】
-
15 .
三菱系统雕铣机自动对刀仪如何使用?cnc雕铣机厂家教你-鸿天驰
-
16 .
我们所使用的数控雕铣机对其运动控制系统要求有多高?【鸿天驰】
-
17 .
金属拉削工艺特点有哪些江门cnc高速加工中心提供-【鸿天驰】
-
18 .
河源cnc加工中心今天简单聊下钻攻机钻孔快的原因-【鸿天驰】
-
19 .
聊聊对龙门cnc加工中心机床圆盘式刀库自动换刀的看法-【鸿天驰】
-
20 .
cnc数控加工中心影响机床工作精度的主要因素有哪些?

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室