
加工中心资讯
铝件和钢件五轴参数怎么调?
车间里最常见的浪费,是一套参数用到底。切铝敢给的进给,拿来切钢就崩刀;切钢能吃的切深,拿来切铝就变形。材料换了,整张参数表都得跟着换。
先记住一句话:铝怕热不怕力,钢怕力不怕热。铝软、导热好,切削力不大,但怕热变形、怕积屑瘤、怕切屑排不掉划伤表面;钢硬、导热一般,切削力大,怕的是扭矩不够、刀具让刀、加工硬化。
材料 | 线速度(m/min) | 每齿进给(mm/z) | 切深思路 | 冷却重点 |
铝合金 6061/7075 | 300~800 | 0.08~0.15 | 大切深、大进给 | 大流量冲屑,忌忽冷忽热 |
45# 钢 / 合金结构钢 | 120~250 | 0.05~0.10 | 中等切深,稳扭矩 | 高压冷却破屑降温 |
不锈钢 304/316 | 80~150 | 0.04~0.08 | 一次吃到硬化层以下 | 高压最关键,别小切深蹭 |
钛合金 Ti6Al4V | 40~80 | 0.03~0.06 | 小切深、稳进给 | 高压 + 控温,别让刀尖停留 |
铝件:转速拉高,切深给足,重点是排屑。铝最忌讳的是"蹭"——进给太小、刀在工件表面磨,热量全进工件,尺寸飘、表面起毛。正确做法是转速拉到主轴能力的七八成,切深一次给到位,靠大流量冷却把屑冲走。薄壁件另外一回事,要摆角侧铣、小切深多走几刀,把切削力分散开。
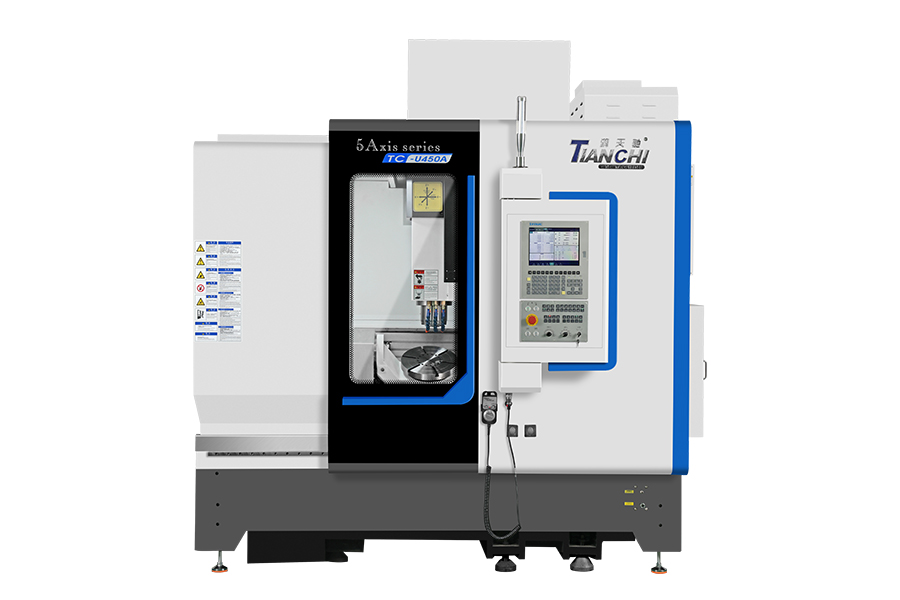
钢件:扭矩是瓶颈,不是转速。钢件加工时主轴真正吃力的是扭矩。鸿天驰 TC-U550用的是 BBT40直联机械主轴,52.5N·m的扭矩,重切削敢吃刀;TC-U450A的电主轴是20000rpm、48N·m,兼顾转速和扭矩。选机器时看扭矩曲线,别只看最高转速那个数字——20000rpm的机器在低速段未必有力。
不锈钢和钛合金,别用小切深去蹭。这两种材料加工硬化严重,切深太小等于在硬化层上反复磨,刀具几分钟就废。正确做法是切深一次超过硬化层深度,进给稳定,绝不中途停顿;钛合金还要特别注意别让刀尖在同一位置停留,热量散不出去,刀和工件一起废。
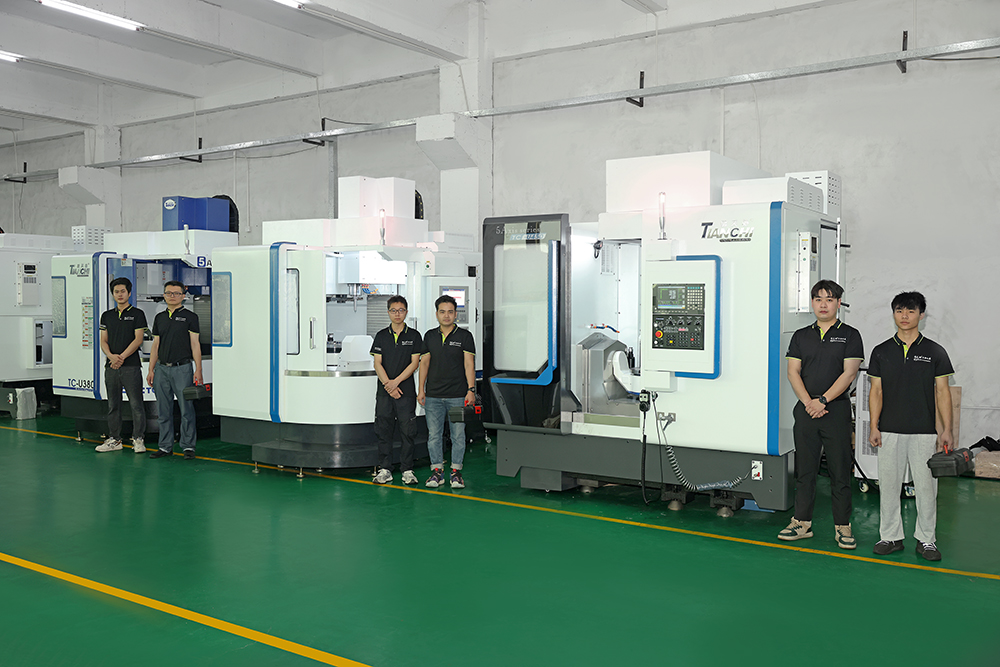
参数别靠试,靠记。每次试切把材料、刀具、转速、进给、切深、冷却方式、表面结果一起记下来,攒够十几个件型就是一张厂内的参数表。新人照着表调,不用从头摸索。鸿天驰五轴应用中心可以拿你的材料和件型先试切一版,把这套参数定下来,交付时一起交给你的编程员。
机器精度是这套参数的前提。参数给得再猛,机床刚性不够就出振纹,尺寸也守不住。鸿天驰整机做到任意300mm 行程误差<0.006mm,配DDR直驱摇篮无背隙,大切深时刀尖位置不跑,参数才敢按表的上限给。
把你常做的材料和件型列一下,鸿天驰工程师帮你配一套起始参数,不合适可以免费试样调整。
联系鸿天驰

推荐产品


-
1 .
凤岗cnc加工中心厂家来说说点检大概包括哪些内容-【鸿天驰】
-
2 .
cnc加工中心深圳厂家带大家简单了解一下数控系统-【鸿天驰】
-
3 .
九江cnc加工中心厂家带你简单的了解线轨和硬轨的区别-【鸿天驰】
-
4 .
汕头cnc高速加工中心说说模具加工卡模是什么原因-【鸿天驰】
-
5 .
汕尾cnc加工中心厂家分享加工中心的精度从哪些方面提升?
-
6 .
cnc型材加工中心供应商说说加工中心有哪些操作技巧-【鸿天驰】
-
7 .
石墨雕铣机厂家来说下石墨机和数控雕铣机区别?-【鸿天驰】
-
8 .
高速cnc加工中心的数控系统该怎么选择比较合适-【鸿天驰】
-
9 .
线轨的滚珠和滚柱有什么区别,线轨加工中心850厂家教你-【鸿天驰】
-
10 .
cnc加工中心机主轴轴承的安装需要注意什么事情-【鸿天驰】
-
11 .
cnc加工中心价格为什么贵?鸿天驰告诉您-【鸿天驰】
-
12 .
新塘cnc加工中心说说切削液对于数控加工的重要性-【鸿天驰】
-
13 .
牧野加工中心通电后注意事项-【鸿天驰】
-
14 .
加工中心刀库使用选择说说桥头cnc加工中心厂家看法-【鸿天驰】
-
15 .
加工中心如何对刀?cnc加工中心厂家为您解答-【鸿天驰】
-
16 .
智能锁具安防五金五轴加工.
-
17 .
新能源/储能/光伏结构件,为什么越来越多用五轴?
-
18 .
桥头cnc加工中心厂家说说加工中心机床主轴结构-【鸿天驰】
-
19 .
精雕雕铣机电流电压问题不可不防-【鸿天驰】
-
20 .
CNC数控加工中心厂家,提升产品良率38%就选【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室