
加工中心资讯
薄壁件变形怎么控制?
薄壁件加工最难受的地方在于:干的时候量着是好的,松开夹具再量就超差了。壁厚2mm、3mm的壳体、框体、罩体,这样的情况几乎每周都在车间上演。
变形是三股力一起作用的结果。夹紧力把件压变形,切完了松开弹回来;切削力把薄壁推得让刀,切到哪儿让到哪儿;切削热让局部膨胀,冷了又缩回去。这三样叠加,光靠改参数是补不回来的。
变形来源 |
表现 |
怎么破 |
夹紧变形 |
松夹后回弹,尺寸全变 |
增大夹持面积、用真空或低熔点合金 |
让刀变形 |
壁厚不均、上厚下薄 |
摆角侧铣、减小径向切深 |
热变形 |
冷却后尺寸收缩 |
充分冷却、粗精分开 |
应力释放 |
放几天后自己变形 |
粗加工后时效或自然放置 |
装夹悬空 |
切到哪抖到哪 |
加支撑、留工艺筋 |
夹紧这一步最该先改。薄壁件用压板硬压,压多少变形多少。能改成真空吸附就改真空,吸力均匀分布在底面上,薄壁不受集中力。底面不平的件可以用低熔点合金或石膏做辅助支撑,把悬空的地方填实,切完加热化掉就行。夹具是薄壁件成败的一半,鸿天驰可以按你的件型把底板、定位和支撑一起设计好,机器到厂就能用。
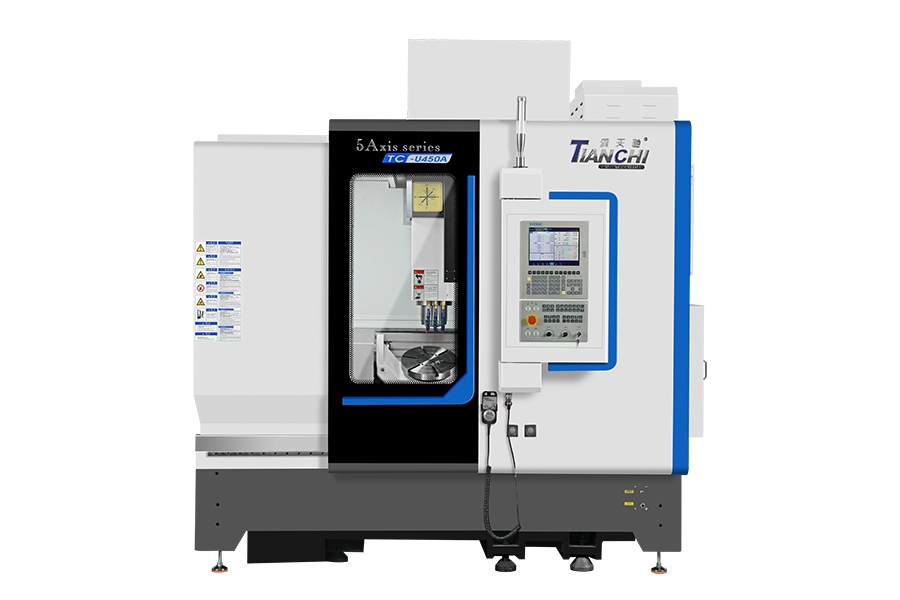
五轴真正的优势是能改切削姿态。三轴铣薄壁侧壁,只能用刀的底刃,径向力全推在薄壁上,越切越让。五轴把工件或者主轴摆一个角度,用刀的侧刃切削,轴向力为主,薄壁受的侧向推力小得多,就不容易让。同样的壁厚,摆角侧铣能干到三轴干不了的薄。
粗精分开,中间留一道时效。粗加工把大余量去掉,零件内部的应力释放出来了,形状会变;这时候直接精加工,精完应力继续释放,尺寸又跑了。正确做法是粗加工完留0.3~0.5mm余量,放一晚上或者做一次去应力退火,再精加工。铝件也可以用振动时效替代,时间短成本低。
参数上要反着直觉来。很多人怕变形就把切深压小、进给压慢,结果刀在薄壁上反复摩擦,热量全堆在工件上,热变形更严重。薄壁件适合的是小切深、大进给、快走刀——让刀快速划过去,热量被切屑带走,工件来不及升温。鸿天驰在应用中心打样时会把这几组参数试出来给你。
工艺筋和工艺凸台不要省。设计上允许的话,在薄壁区域留几条工艺筋,把大面积的薄壁切成几块小的,刚性立刻不一样,切完最后再去除。同理,装夹用的工艺凸台留到最后一道工序再切掉。这几处多花十分钟编程,能救回一批件。
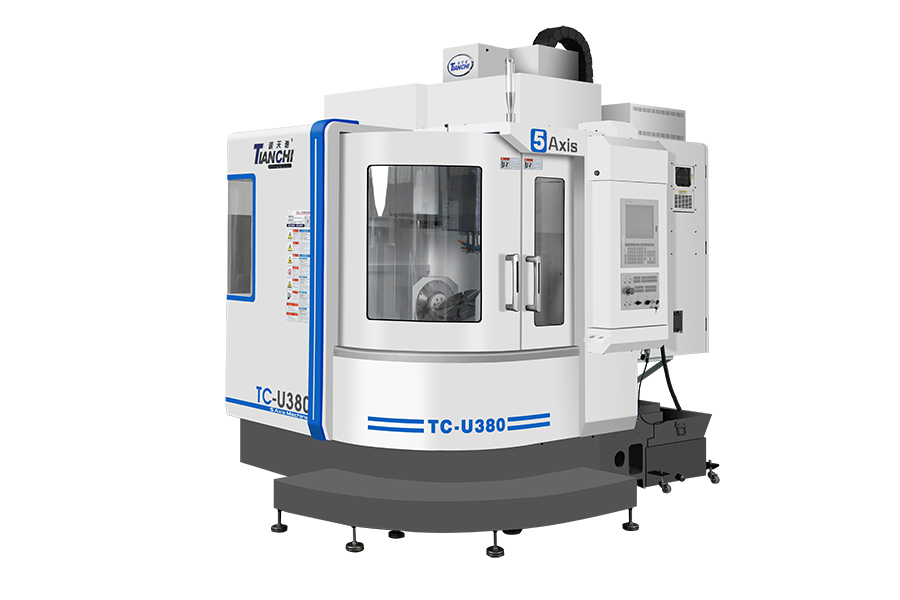
机器本身的刚性是前提。夹具再好、参数再对,机器自己在颤,薄壁也干不好。鸿天驰机身用铸铁退火处理加龙门骨架加强,45#滚柱导轨配大直径丝杆,重切削时机身不晃;整机做到任意300mm 行程误差<0.006mm,配DDR 直驱摇篮无背隙,薄壁精加工的一致性由机器兜底。
把你的薄壁件图纸发过来,说说壁厚和材料,鸿天驰工程师帮你定装夹方案和刀路,可以带件来应用中心试切一件看看。
联系鸿天驰

推荐产品


-
1 .
机床怎么加装蜂鸣器?cnc加工中心机床厂家教你三步搞定-鸿天驰
-
2 .
加工中心厂家说说数控机床常见的故障问题以及分类-鸿天驰
-
3 .
加工45号钢料选三线还是二线一硬?CNC加工中心厂家意见-鸿天驰
-
4 .
cnc型材加工中心有哪些优势?-【鸿天驰】
-
5 .
电脑锣加工方法都有哪些?13年源头厂家告诉你-【鸿天驰】
-
6 .
CNC数控机床有时候出现电机异常响动的情况是什么原因-鸿天驰
-
7 .
cnc石墨加工中心厂家聊下加工中心迥转轴是如何工作的-【鸿天驰】
-
8 .
cnc加工中心机床轴承安装如何合理使用安装工具-【鸿天驰】
-
9 .
加工中心cnc售价多少?选择性价比合适的是不错的选择-【鸿天驰】
-
10 .
cnc加工中心铣床厂家说说切削刀具材料本身应具备什么-【鸿天驰】
-
11 .
数控雕铣机最几年的在硬件上面的变革发展-【鸿天驰】
-
12 .
CNC模具加工中心厂家说说如何判断设备精度-鸿天驰
-
13 .
什么是三菱数控加工中心?它的工作原理是什么?-【鸿天驰】
-
14 .
非标自动化零件五轴加工
-
15 .
东莞雕铣机厂家告诉你,雕铣机的重点在于铣-[鸿天驰]
-
16 .
cnc加工中心惠州厂家说下如何通过切削刀具减少削铣振动-【鸿天驰】
-
17 .
cnc立式加工中心常见问题-【鸿天驰】
-
18 .
13年工厂老师傅为您介绍cnc数控加工中心特点-【鸿天驰】
-
19 .
cnc立式加工中心机与卧式加工中心的区别?-【鸿天驰】
-
20 .
数控机床定位精度指的是什么?中山雕铣机厂家的看法-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室