
加工中心资讯
五轴刀柄和刀具怎么配?
刀柄这块最容易被忽视。很多厂主轴、系统、行程都挑得很仔细,刀柄随便买一批,结果精度、表面、刀具寿命全在这个环节上打了折。
刀柄决定的是"刀装上去到底正不正、稳不稳"。主轴再好,刀柄锥面有划伤、夹持同心度差,转起来刀尖就在画圈。画圈的直接后果是:孔被铣大、侧壁有锥度、表面有振纹、刀片寿命掉一半。
刀柄类型 |
特点 |
适合什么活 |
BT40 |
锥面单面定位,通用便宜 |
常规铣削、粗加工 |
BBT40 |
锥面+端面双面定位 |
高速、重切、深腔 |
热缩刀柄 |
夹持同心度最高,悬伸短 |
高精度精加工、深腔 |
液压刀柄 |
减振好,装夹方便 |
精铣、薄壁、易振工况 |
ER 弹簧夹头 |
通用、便宜、夹持范围宽 |
钻、粗铣、非关键工序 |
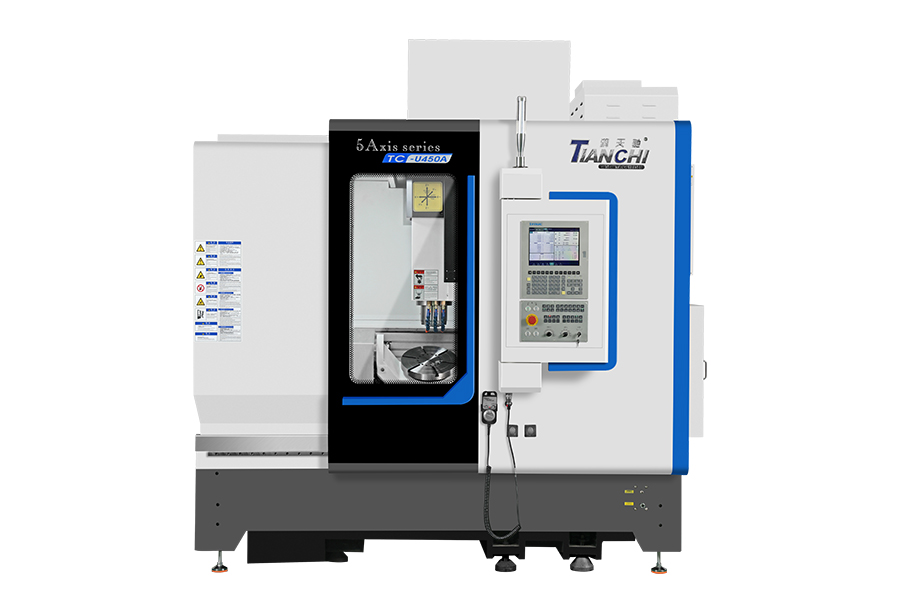
BBT40 的两面定位,在高速下差别最明显。普通 BT40只有锥面定位,主轴高速旋转时锥孔受热胀大,刀柄会被拉进去一点点,刀具长度变了,加工深度跟着变,连续干几小时就能看出尺寸在漂。BBT40锥面和端面同时贴合,刀柄进不去,长度稳定,长时间干活一致性好。鸿天驰U450A/U450B 用 BBT40电主轴,U380B、U550也是 BBT40,这一条在全系是统一的。
精加工优先上热缩或液压刀柄。 ER夹头便宜通用,但同心度一般在 0.01mm级别,用来粗加工和钻孔没问题,做精铣和镗孔就有点糙。热缩刀柄同心度能做到0.003mm以内,而且没有螺母和夹头,刀柄前端可以做得很细,深腔和窄槽够得进去。液压刀柄靠油腔压力夹持,天然有减振效果,薄壁件和长悬伸工况用它,振纹少很多。
悬伸是精度的头号杀手,鸿天驰在打样时最先看的就是这一项。刀从主轴端面伸出来多长,直接决定刚性。粗略地说,悬伸长一倍,刚性掉到原来的八分之一。所以选刀柄和刀杆的第一原则是"能短就短"——能用短刀解决就不要用长刀,能用大直径就不要用小直径。很多振刀问题,换一把短刀就解决了,改参数是没用的。
五轴摆角加工对刀具有额外要求。摆角之后刀是斜着切的,有效切削直径和刀尖位置都变了,刀长越长,摆角带来的误差放大越明显。所以摆角活尽量用短刀、粗刀,刀长尽量控制在直径的3~4 倍以内。再配合RTCP 刀尖跟随,摆角加工的精度才稳得住。
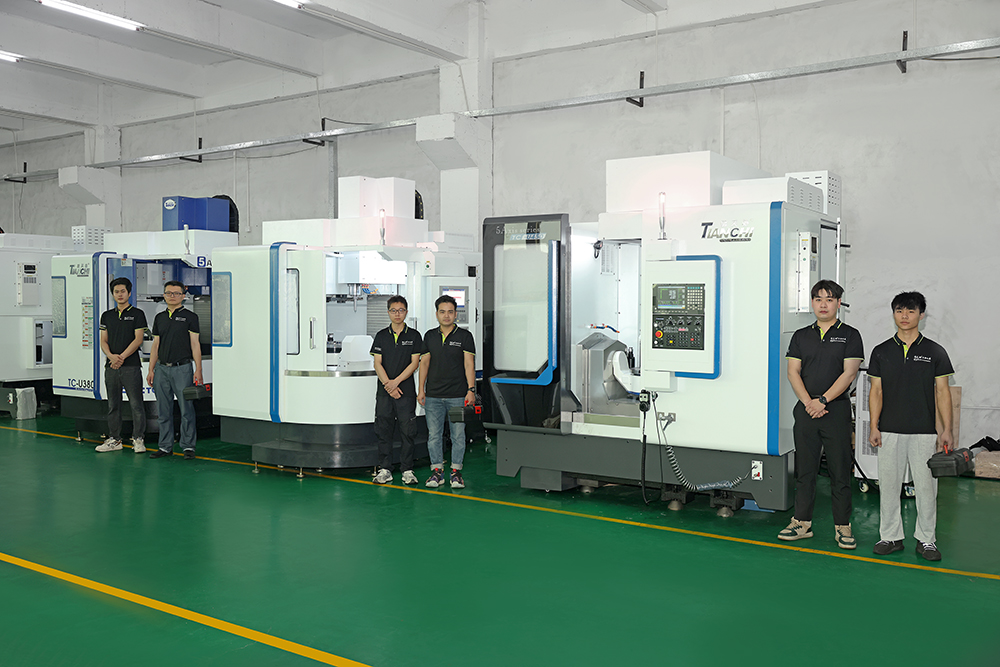
刀片和涂层按材料选,别一把刀干所有材料。铝件用锋利的大前角刀片、抛光前刀面,切起来不粘刀;钢件用带断屑槽的中等刀尖圆弧;不锈钢和钛合金要选韧性好的基体加耐热涂层,转速压住、进给给足。鸿天驰在应用中心可以按你的材料试几种刀片,挑出寿命和表面都合适的那一种,把参数一起给你。
对刀和测量要跟上。刀装上去之后长度和直径要测准,全系标配的对刀仪就是干这个的——自动测刀长刀径,磨损了自动补偿。加上无线探头做机上测量,换刀之后不用停机手测,批量件的尺寸一致性靠这套流程压住。整机做到任意300mm行程误差<0.006mm,刀柄刀具这块配对了,这个精度才能落到工件上。
联系鸿天驰

推荐产品


-
1 .
数控四轴加工中心如何对刀?-【鸿天驰】
-
2 .
如何选择cnc加工中心品牌?-【鸿天驰】
-
3 .
阳江cnc加工中心说说什么是5轴又是哪些轴-【鸿天驰】
-
4 .
半导体设备零件五轴加工.
-
5 .
加工中心厂家为您介绍广东850加工中心!-【鸿天驰】
-
6 .
虎门cnc加工中心说说数控机床如何进行有效的预热-【鸿天驰】
-
7 .
数控机床精度产生问题原因?深圳cnc雕铣机厂家简单解答-[鸿天驰]
-
8 .
中山cnc加工中心厂家:铝合金零件冲压加工工艺-【鸿天驰】
-
9 .
cnc卧式加工中心的加工原理是什么?举一反三了解一下-【鸿天驰】
-
10 .
轨道交通零件五轴加工怎么样?
-
11 .
cnc加工中心机床报价你选择质量还是价格?-【鸿天驰】
-
12 .
清远雕铣机厂家今天聊下CNC电柜箱的检查注意要点-【鸿天驰】
-
13 .
对刀仪有哪些种类以及其特点,CNC加工中心厂家来说说-【鸿天驰】
-
14 .
cnc自动加工中心厂家简单说下遇到冷却水泵故障如何处理-鸿天驰
-
15 .
cnc加工中心供应商对机床导轨进行简单分析-【鸿天驰】
-
16 .
设备一段时间没用发现坏了精密cnc加工中心厂家来解答-【鸿天驰】
-
17 .
三菱系统圆弧半径过大出现报警?CNC机床厂家给出看法-鸿天驰
-
18 .
加工环境对设备的影响,模具雕铣机公司为您提供-【鸿天驰】
-
19 .
数控加工中心在加工的时候减少刀纹的方式方法-鸿天驰
-
20 .
cnc数控龙门加工中心我们会遇到哪些常见的故障问题-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室