
加工中心资讯
智能穿戴与精密消费电子结构件五轴加工.
智能穿戴这行的件,尺寸一个比一个小,工序一道比一道多。一个手表壳从毛坯到成品,铣面、铣槽、钻孔、攻牙、倒角、雕细节,十几道工序是常态;蓝牙耳机充电仓壳体,内外两面都要加工,还有几个侧向的接口孔。
件小不等于好做。恰恰相反——件越小,越难在一次装夹里把所有工序干完,而翻一次面,这些小件的同轴度和位置度就掉一次。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
表壳 / 中框 |
7075 铝 / TC4 钛 |
内外两面、侧向孔 |
一次装夹多面加工 |
充电仓壳体 |
6061 铝 |
内腔深、壁薄 |
摆角侧铣,短刀提高刚性 |
智能戒指 |
TC4 钛 / 316L |
圆环曲面、内圈 |
五轴联动环切 |
AR 眼镜框架 |
镁合金 / 钛 |
细长易变形 |
小切深大进给 |
摄像头支架 |
铝合金 |
多角度安装面 |
摆角一次加工多孔系 |
精密连接器壳体 |
黄铜 / 铝 |
微小孔位、位置度 |
高转速小刀 + 探头复核 |
一次装夹是这类件的核心。表壳正面铣完翻过来铣背面,两次装夹之间的定位误差,在几十毫米的小件上表现得很明显——耳孔位置偏0.05mm,表带装上去就歪。五轴把件立起来,A轴 C轴配合摆到位,正反两面和侧向的孔在一次装夹里全部加工完,位置度由机床保证。
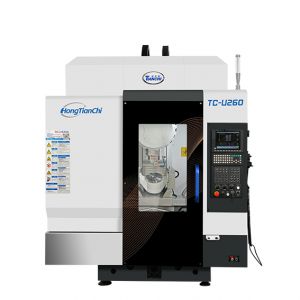
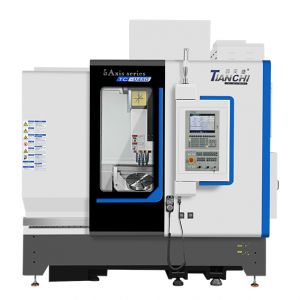
刀具多,刀库就得装得下。这类件的工序决定了刀的数量:不同规格的钻头、不同角度的倒角刀、粗精两把铣刀、再加螺纹刀和探头,十六七把很常见。刀装不下就得中途停机手动补刀,节拍断掉,二次对刀还带来误差。鸿天驰TC-U260 配 30把夹臂式刀库,就是把这类"刀多、换得勤"的活一次装完。
20000 转是给小刀准备的。小件用的多是 φ4以下的铣刀和小钻头,刀径小,线速度要够就得上转速。BT30主轴 20000转,切铝合金和铜件效率很高,切出来的表面也细。主轴带循环冷却通道,配外置水冷机把热量带走,连续干一天尺寸稳定。
换刀快,节拍才压得住。一件活十几道工序,一天做几百件,换刀次数上千。1.8秒的换刀时间在这种频率下是硬指标——对比三四秒的伞式刀库,一天差出来的是几十件产能。夹臂式机械手还能在切削时预抓下一把刀,动作并行,不占节拍。
薄壁变形靠夹紧方案和参数一起解。充电仓壳体壁厚能做薄到 1mm以内,夹紧力稍大就弹,松开又回弹。鸿天驰的做法是先用无线探头建坐标系,再用小切深大进给的参数让切削力稳定,夹紧点分散布置。这类件我们习惯先打样一件,量完变形量再定最终工艺。
外观面刀纹要一致。穿戴件是贴着人用的,表面手感是卖点。五轴用等高环绕刀路连续走,刀纹方向一致、没有接刀痕,后面做阳极氧化或者喷砂的底子就均匀。三轴分行铣出来的细密接刀痕,到表面处理这步会全暴露出来。
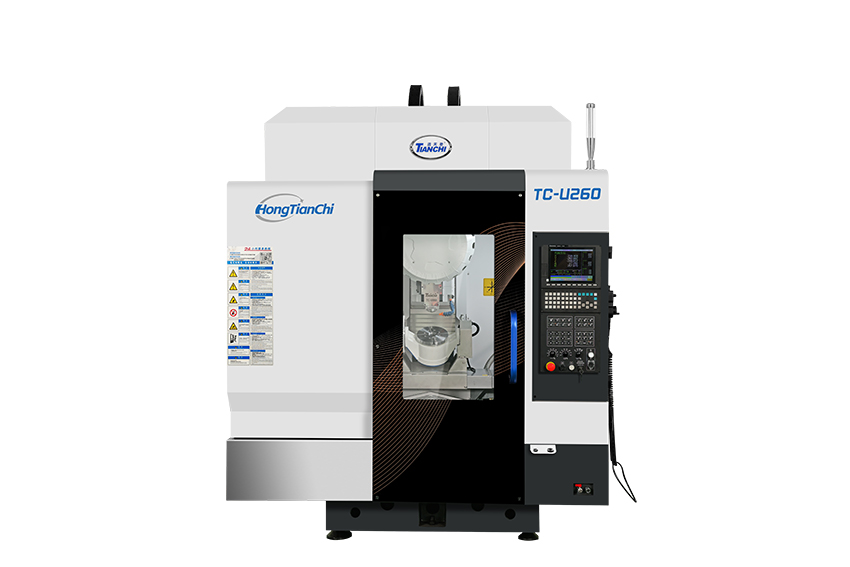
设备怎么配? 表壳、戒指、连接器壳体这类小件,鸿天驰TC-U260 钻攻五轴最合适——30把刀库、20000 转、1.8秒换刀,三项正好对上"小件多工序"的需求;件到了手掌大小以上、或者要上钛合金重切的,U450A的 BBT40 刀柄刚性更好,32把刀库容量也更大;如果要一次装好几件做批量、或者件偏大,U550的行程和承重更从容。三档机器精度底子一致,整机任意300mm 行程误差<0.006mm。
打样是这类客户的标准动作。穿戴件迭代快、外观要求细,参数表说不清楚。拿一件毛坯来鸿天驰应用中心,把刀路、参数、夹紧方案一次试出来,出的件直接拿去做表面处理看效果,确认了再上批量。
把你的件拍个照、说下材质和表面要求,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰
推荐产品
-
1 .
塘厦CNC加工中心说说数控加工中心选择什么样合适-【鸿天驰】
-
2 .
潮州cnc加工中心厂家:磨床主轴工作不正常原因-【鸿天驰】
-
3 .
五轴A轴C轴摆角怎么看
-
4 .
深圳cnc加工中心厂家:刀具的磨损大概有哪些阶段?-【鸿天驰】
-
5 .
玻璃cnc加工中心说下通过编程提高工件加工效率和精度-【鸿天驰】
-
6 .
龙门cnc加工中心说说数控刀具安装存在的一些问题-【鸿天驰】
-
7 .
五轴数控加工中心的优势?-【鸿天驰】
-
8 .
加工中心厂家为您介绍加工中心v850主要性能和特点-【鸿天驰】
-
9 .
工程机械农机零件五轴加工
-
10 .
清溪cnc加工中心厂家说说机床常见故障问题大概有哪些-【鸿天驰】
-
11 .
我爱你,中国!天驰数控雕铣机厂家用这样的方式表达--【鸿天驰】
-
12 .
五轴机床一次装夹干完五面。
-
13 .
雕铣机厂家直销什么叫金属镜面加工这点要清楚?-【鸿天驰】
-
14 .
装夹刀具要注意什么?肇庆cnc加工中心给出一些建议-【鸿天驰】
-
15 .
cnc石墨加工中心厂家聊下加工中心迥转轴是如何工作的-【鸿天驰】
-
16 .
东莞市雕铣公司教你如何避免设备生锈-【鸿天驰】
-
17 .
白色和绿色切削液区别?看看CNC数控机床厂家机哥怎么说-鸿天驰
-
18 .
广州高速雕铣机厂家:刀具对加工有什么样的影响-【鸿天驰】
-
19 .
来聊聊数控加工中心如何减少刀纹以及提高光洁度问题【鸿天驰】
-
20 .
cnc加工中心厂家广东:试切对刀X,Y向如何对刀-【鸿天驰】
-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室