
加工中心资讯
五轴夹具和装夹怎么设计
三轴的夹具设计,考虑的是"夹得住、不变形、好上下料"。五轴多了一条更靠前的约束——摆角的时候,夹具、主轴、工件三者不能打架。
鸿天驰在客户现场见过太多这种情况:夹具设计得很好,夹得稳、定位准,结果一摆角度,主轴头或者刀柄就撞上夹具一角。所以五轴的装夹顺序是反过来的:先定摆角范围和刀路,再定夹具形状。
装夹方式 |
适合件型 |
优点 |
要注意 |
精密虎钳 |
方块件、规则件 |
通用、快 |
高度要够,避开摆角干涉 |
随形胎具 |
薄壁、异形件 |
受力均匀不变形 |
按件号做,换型要换胎 |
真空吸盘 |
平板件、大面积件 |
无夹持痕迹,装夹快 |
要有足够密封面积,怕漏气 |
低熔点合金 / 填充 |
薄壁腔体、细长件 |
支撑到位,抗振 |
后处理要加热去除 |
零点定位快换 |
多品种小批量 |
换批几分钟,重复定位准 |
初期投入,需规划底板 |
液压 / 气动夹具 |
批量件 |
夹紧力稳定一致 |
管路要避开转台回转 |
多工位胎具 |
小件大批量 |
一次装多件,摊薄换刀时间 |
总重不能超承重 |
第一条:夹具要"矮"和"瘦"。五轴摆角加工时,主轴要斜着伸进来。夹具做得又高又宽,摆到某个角度就成了障碍。经验做法是把夹紧点尽量往下压、压板用矮的、螺栓头避开主要摆角方向。夹具高度多少合适,取决于主轴端面到盘面的距离——U450A是 85~535mm,U550是 120~620mm,设计前先把这个空间算清楚。
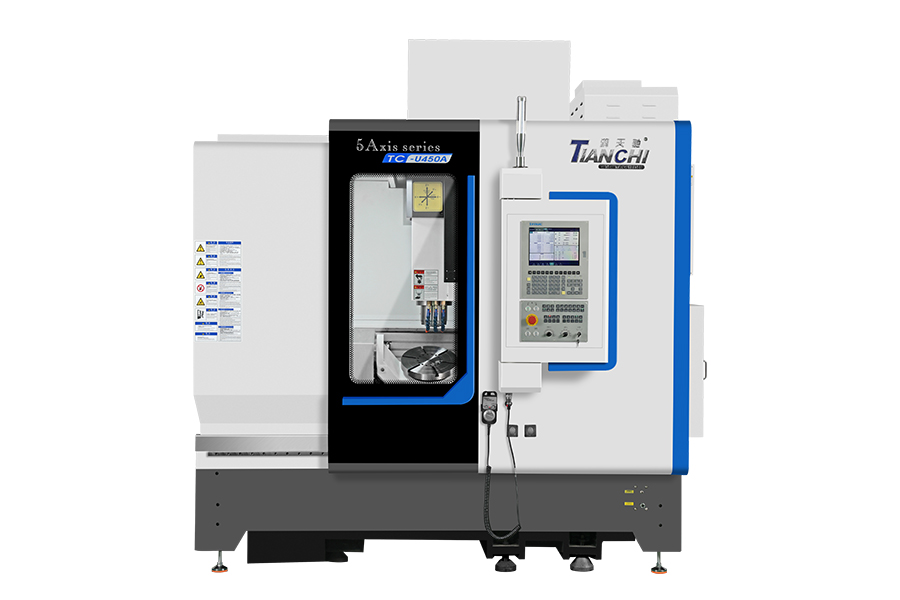
第二条:工件要抬起来。摇篮转台转动时,工件如果贴着盘面装,加工底面或者侧面时刀很容易切到盘面或者夹具底板。常见做法是用支撑块把工件抬高,留出刀具下探和摆角的空间,同时方便排屑和冲屑。
第三条:夹紧点要在整个摆角范围内都有效。摆角过程中工件受力方向是变的,一开始夹得住,转到某个角度可能就变成了悬空受力。设计时要按最大摆角校核一遍夹紧力,必要时增加辅助支撑。A轴摆角范围也要纳入考虑——U260和 U550 是±110°,U450A是正 30°、负110°,工件摆放方向要考虑可用角度在哪一侧。
第四条:夹具重量要算进承重。这是最容易被漏掉的。承重是按"工件+ 夹具"一起算的——U260 ≤60kg、U450A ≤200kg、U550 ≤500kg。一套多工位胎具加上工件,很容易超过小机器的限值。夹完刚过线的活,硬上小机器不是不能转,是长期干扭矩吃紧、精度守不住。
第五条:刀具也有尺寸限制。 U260的刀具要求长度 ≤200mm、重量 ≤3kg、直径 ≤60mm(相邻刀位空置时可到80mm)。夹具和工件摆放决定了刀要伸多长,夹具做得太高,就得用更长的刀,刚性又掉下去——这是连环的,设计阶段要一起算。
第六条:找正交给探头。焊接件、铸件、变形件,理论坐标和实物对不上,按图纸下刀就是废件。鸿天驰五轴标配无线探头,先打点测出实际位置和变形量,修正坐标系再加工。这一步在多品种车间是省时间的关键——换批不用人工打表找正,几分钟就完成。
第七条:批量件做多工位,小件摊薄辅助时间。小件一次装四五件,一次换刀干五件,换刀和快移的时间被摊薄。前提是总重量不超承重、摆角不干涉、切屑能冲走。做小件批量的厂子,这一招对节拍的改善比优化刀路还快。
第八条:快换夹具是多品种的解药。一个月几十个件号的车间,换批时间就是产能。用统一的零点定位底板,夹具做成可快换的模块,换一个件号从装夹到开干压到几分钟。配合对刀仪预调刀具、程序按件号归档,整套流程跑顺以后,多品种也能做出批量的效率。
第九条:排屑和清理别最后才想。夹具设计得太封闭,切屑积在里面,加工中就会划伤表面、影响尺寸。留出排屑通道、配合冲屑,铸铁和不锈钢件的粉尘铁屑更要及时处理。
夹具做不好,机器再好也白搭。鸿天驰的建议是:新件的夹具先做简易版试切,把摆角范围、干涉点、变形情况试出来,再定正式的夹具方案——跳过这一步直接做正式夹具,改夹具的钱和时间往往比试切贵。三台机器的精度底子一致,整机任意300mm行程误差<0.006mm,但前提是工件夹得稳、找得正。
夹具方案拿不准,把件型和批量说一声,鸿天驰工程师帮你定装夹方案。
联系鸿天驰

推荐产品


-
1 .
液压气动元件零件五轴加工.
-
2 .
广州高速雕铣机厂家建议:在加工时如何保护雕刻机?-【鸿天驰】
-
3 .
钻攻机换刀有异响怎么回事?广东钻攻机厂家的看法-鸿天驰
-
4 .
加工中心cnc加工什么工件比较合适?简单聊一聊-【鸿天驰】
-
5 .
模具CNC加工中心厂家说说购买的新设备对环境有哪些要求-鸿天驰
-
6 .
加工中心刀库使用选择说说桥头cnc加工中心厂家看法-【鸿天驰】
-
7 .
cnc钻攻加工中心如何去合理的使用?-【鸿天驰】
-
8 .
雕铣机多少钱一台市场行情发展趋势-【鸿天驰】
-
9 .
为什么2026年都在上五轴?
-
10 .
数控雕铣机厂家教你购机时如何去选择相关配件-[鸿天驰]
-
11 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
12 .
清溪cnc加工中心厂说说加工结束后的交接和下班的整理-【鸿天驰】
-
13 .
特殊形状工件的精加工有什么方法,850加工中心厂家看法-鸿天驰
-
14 .
高速雕铣机多少钱?其实价格只是参考因素之一-【鸿天驰】
-
15 .
深圳雕铣机厂家说说在使用机床常见的一些问题(一)-【鸿天驰】
-
16 .
数控精密雕铣机从“可以做”到“能做好”的发展-【鸿天驰】
-
17 .
东莞雕铣机厂家和大家聊聊像带刀库的机床有什么样的优势-【鸿天驰】
-
18 .
cnc加工中心机床报价你选择质量还是价格?-【鸿天驰】
-
19 .
中山cnc加工中心厂家:铝合金零件冲压加工工艺-【鸿天驰】
-
20 .
高速雕铣机650有效的保养加工生产更有效-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室