
加工中心资讯
冶金与矿山设备零件五轴加工.
冶金矿山这行的件,是"极端"两个字的集合:余量十几毫米、材料硬度高、单件几百公斤。加工这类件,第一道门槛不是精度,是装不装得下、扛不扛得住。
鸿天驰接触这类客户,第一件事是让对方把件的最大外形尺寸和重量报过来——很多件超出了立式五轴的范围,这一点得先说明白,能做的做,不能做的直说。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
连铸辊座 / 轴承座 |
ZG270-500 铸钢 |
铸件黑皮、余量不均、孔同轴 |
摆角短刀大切深,一次装夹镗孔 |
轧机衬板座 |
45 钢 / Q345 焊接件 |
焊后变形、大平面 |
探头找正后摆角铣平面 |
破碎机锥体 / 衬板 |
Mn13 高锰钢 / 高铬铸铁 |
极硬、加工硬化严重 |
摆角侧铣,短刀大切深 |
球磨机端盖(中小型) |
铸钢 / 球铁 |
大端面、螺栓孔阵列 |
转台分度一次完成 |
溜槽衬板 / 挡料板 |
耐磨钢 NM400/500 |
硬、易热裂、批量 |
摆角侧铣降悬伸 |
振动筛横梁 |
Q345 / 45 钢 |
长条件、多孔、易振 |
长边连续侧铣一刀成型 |
减速机壳体 |
铸铁 / 铸钢 |
孔系位置度、孔与端面垂直 |
一次装夹镗孔与铣端面 |
液压缸耳座 |
45 钢 / 42CrMo |
两侧耳片平行、孔同轴 |
一次装夹加工两侧 |
高锰钢是这行最难的一类料。 Mn13加工硬化极快,刀具一蹭表面就硬,第二刀就在切硬层。处理原则是大切深、慢走刀、一次切到硬化层以下,绝不能在表面反复轻切。刀具要锋利、刚性好,机床要能扛住这个切削力。
铸件黑皮和余量不均,靠探头解决。铸钢件余量常有十几毫米,且各处不一样,按理论坐标下刀,有的地方切不动、有的地方切太深。先打点测出实际轮廓,再修正坐标系和余量分配,这一步是铸件加工的标准流程。
摆角短刀在这行的价值最大。深腔、侧壁、内孔,用长刀杆伸进去,刀一长刚性呈三次方衰减,振刀、崩刃、让刀一起来。五轴摆角从侧向进刀,悬伸能压到三分之一,同样的刀能干出完全不同的效果。这是重切削件上最立竿见影的一招。
焊接件焊后加工,变形要摸清规律。轧机衬板座、机架多是焊接件,焊完变形,余量分布不均。做法是先测变形、再定余量,一批件摸清规律后固化成工艺。热处理后的件最好留一次去应力,不然后面还在动。
两侧耳片和两端孔的同轴,靠一次装夹。液压缸耳座、连铸辊座这类件,两侧要平行、孔要同轴。三轴翻面加工,误差叠两层;一次装夹做完,关系由机床保证,装机时不用再配。
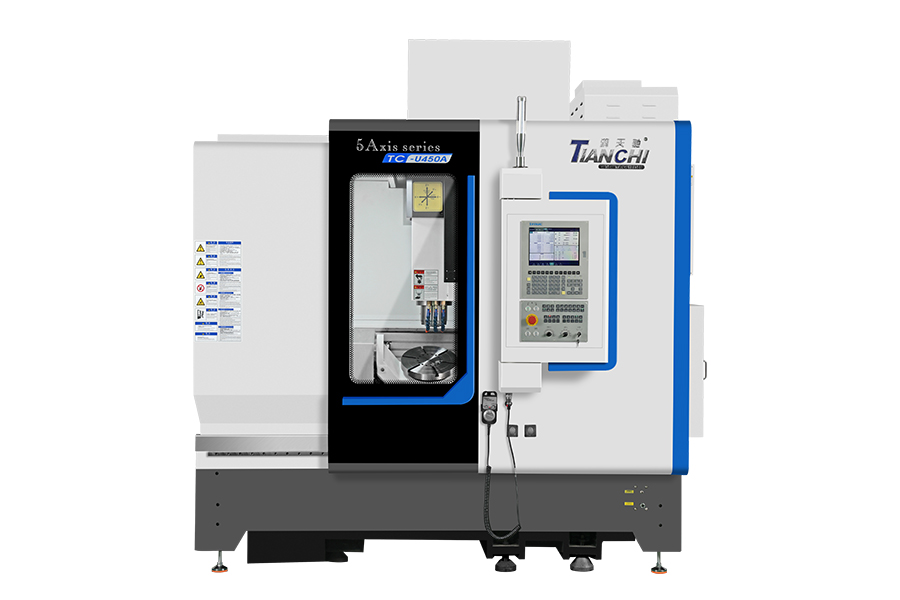
先说清楚边界:三米级、吨级的件我们不做。鸿天驰三台机器的能力是:U550行程 X725/Y1000/Z500、承重 ≤500kg;U450AX600/Y750/Z450、承重 ≤200kg;U260X500/Y540/Z370、承重 ≤60kg。超出这个范围的大件(大型轧机牌坊、大球磨机端盖、整段溜槽),要用落地镗、龙门铣或者专用设备。选型阶段把尺寸重量报准,比事后返工强。
能做的件其实不少。辊座、耳座、减速机壳体、中小型端盖、衬板、挡料板、筛横梁(在一米内),这些都在三台的范围内,而且是这行批量相对稳定的部分。
设备怎么配? 这行以重切削为主,U550是主力:52.5N·m直联机械主轴、A 轴1500/3000N·m、45#滚柱导轨抗振最好、32把刀库换刀 1.8 秒、15寸屏看大件坐标方便。中等件看 U450A;小件批量的衬板、卡座用U260(快移48m/min、换刀 1.8秒、刀库 21 把/ 30 把两档可选,两台机器外形完全一样,工序十道以内选21 把,工序更多选30 把)。三台精度同标准,整机任意300mm 行程误差<0.006mm。
硬料件的刀具成本要单独算。高锰钢、高铬铸铁的刀具消耗远高于普通钢件,报价时把刀具成本摊进单件,别按普通钢的经验报,不然做一批亏一批。
打样带一件铸钢毛坯。铸件的难点在余量不均和黑皮,带毛坯来鸿天驰应用中心,把找正、余量分配、切削参数一次试出来,比拿半成品试更有意义。
联系鸿天驰

推荐产品


-
1 .
深圳cnc加工中心厂家:刀具的磨损大概有哪些阶段?-【鸿天驰】
-
2 .
五轴加工中心常见报警排查.
-
3 .
cnc立式加工中心常见问题-【鸿天驰】
-
4 .
大朗cnc加工中心说下机床预热为什么对加工精度影响大-【鸿天驰】
-
5 .
龙门加工中心采购方案-【鸿天驰】
-
6 .
cnc龙门加工中心在选购的时候我们需要熟知什么-【鸿天驰】
-
7 .
立式加工中心我们根据故障的性质如何去分类-鸿天驰
-
8 .
横沥雕铣机厂家说说数控机床在工作前需要做哪些准备-【鸿天驰】
-
9 .
数控雕铣机新的发展机遇,多种行业的运用-【鸿天驰】
-
10 .
加工中心使用人多?凤岗cnc加工中心厂说说自己的看法-【鸿天驰】
-
11 .
cnc雕铣机价格提供, 15年专注数控机床行业-【鸿天驰】
-
12 .
模具CNC加工中心厂家说说购买的新设备对环境有哪些要求-鸿天驰
-
13 .
高速雕铣机厂家直销说说机床床身退火是怎么处理的-【鸿天驰】
-
14 .
刀盘错位不知道怎么办?东莞龙门加工中心厂家告诉大家-鸿天驰
-
15 .
加工环境对设备的影响,模具雕铣机公司为您提供-【鸿天驰】
-
16 .
机床可能会遇到的一些问题,广东850加工中心厂家解答-【鸿天驰】
-
17 .
为什么选择鸿天驰650雕铣机厂家?容我慢慢细数!【鸿天驰】
-
18 .
850加工中心介绍及操作注意事项-【鸿天驰】
-
19 .
cnc加工中心厂商:数控机床线轨有着什么样的优点-【鸿天驰】
-
20 .
东莞高速雕铣机厂家教你设备零件如何维护-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室