
加工中心资讯
小批量多品种怎么在五轴上跑顺?
车间里最难管的不是大批量,是"一天换五个品种、每样二三十件"。机床一天开十六个小时,真正切削的时间可能只有六小时,剩下的都花在找刀、换夹具、试切、改程序上。买五轴解决的是加工能力,能不能挣钱,取决于换型这一段。
鸿天驰去客户车间看现场,常看到这样的情形:夹具柜里堆着几十套专用工装,找一套要十分钟;程序存在操作工的个人U盘里,版本对不上;换型第一件必试切,试完再改刀补。这些环节没有一个是机床能替你解决的,但它们决定了一台五轴的实际产出。
换型环节 |
典型耗时 |
常见的浪费 |
怎么压缩 |
找夹具 / 装夹具 |
20~60 分钟 |
专用夹具多、无编号 |
零点快换 + 通用基板 |
找刀 / 对刀 |
15~40 分钟 |
刀具混放、无预调 |
刀库按族排布 + 机外预调 |
程序准备 |
10~40 分钟 |
版本混乱、临时改 |
程序编号管理、版本冻结 |
工件找正 |
10~30 分钟 |
每件都手动打表 |
定位基准统一 + 探头找正 |
首件试切 |
20~60 分钟 |
参数从零试 |
参数库按材料/刀具调用 |
首件检测 |
15~40 分钟 |
等三坐标、排队 |
机内测量 + 关键尺寸自检 |
先把基准统一,别的都好办。换型慢的根子,往往是每个件都用不同的定位方式。做法是给一个通用基板+统一定位孔,所有夹具都按这个基准做,换型时只换夹具不换基准,找正这一步就省了。基准统一是省时间最狠的一招,也是最少人做的一招。
零点定位系统值不值?算换型次数就清楚了。一天换三次型,每次省 30分钟,一天就是 1.5小时,一个月 30多小时。零点快换的投入,通常在几个月内就能从换型时间里赚回来。判断标准很简单:一天换型超过两次,就该考虑。
刀库按族排布,找刀不用翻。常做的几个品种,刀具清单其实高度重叠。把常用刀固定在前面的刀位,按"粗加工族、精加工族、孔加工族"排布,换型时只补少数专用刀。刀位号写进程序模板,换型时不用重新对刀。
机外对刀是标配,不是加分项。在机床上对刀,主轴停着、机床空着,这段时间一分钱不产出。用机外预调仪把刀具长度、直径测好,数据直接导入,机床只负责换刀。鸿天驰的机型标配对刀仪和无线探头,探头在机内测工件、对刀仪管刀具,两件事分开做,互不占机。
程序管理要像管图纸一样管。一个品种一个程序号,版本冻结、改动留记录、旧版本不删但标记停用。听起来像文员的事,但车间里"用错版本"造成的报废,比刀具磨损造成的多得多。
参数库比老师傅的经验更靠得住。 把常用材料+常用刀具的组合做成参数表:转速、进给、切深、行距,试出稳定值就固化下来。换型时调出来直接用,首件试切从"试三次"变成"试一次"。经验留在人脑里人一走就没了,留在参数表里谁都能用。
首件要检,但别把首件变成排队。关键尺寸在机内用探头测,测完直接出结果;形位公差再送三坐标。分两级检,能省掉一半等待时间。
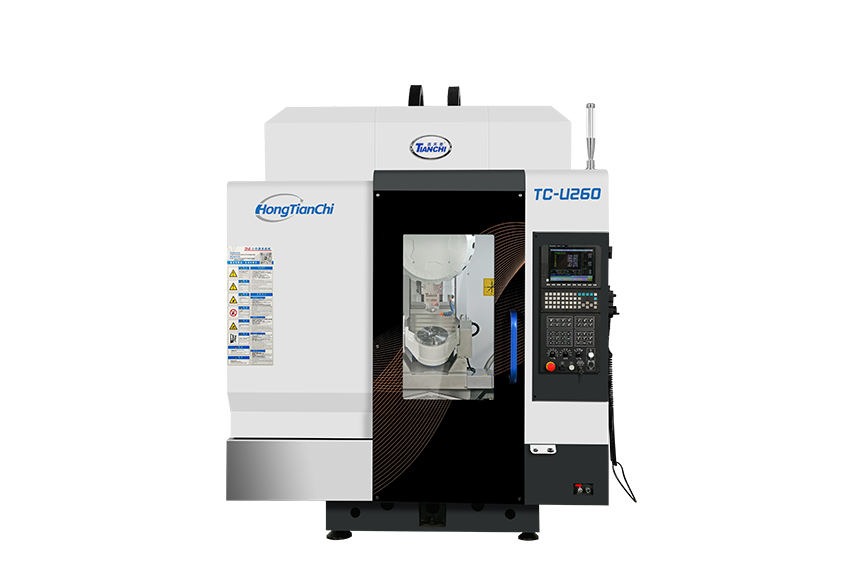
多品种的活,机床要选对节拍。 小件多工序的品种,用鸿天驰的U260 最合适:BT30直连主轴 20000 转、快移48m/min、换刀 1.8秒,刀库 21 把/ 30把两档可选,两台机器外形完全一样、只是刀库容量不同,工序十道以内选21 把,十道以上选30把。品种多、工序长的时候,刀库大一点的价值就体现在换型次数上——不用为一个工序专门补刀。
中等件多品种,U450A更稳。 X600/Y750/Z450、承重 ≤200kg、BBT40电主轴 20000 转/ 20kW / 48N·m、刀库32 把换刀 3秒,适合一个品种几十件、尺寸在三百毫米上下的活。换刀3 秒比 1.8秒慢,但工序少的品种感觉不出来,反而刚性更够用。
一个品种也要算清是不是该上五轴。单件、单工序、没有角度面的活,三轴更快更省。五轴的价值在"一次装夹做完多面",工序少于三道、又没有角度要求,硬上五轴是浪费。
三个机型出厂按同一精度标准验收,整机任意 300mm行程误差<0.006mm。换型频繁的车间,机床的重复定位精度比单次精度更重要——每次换型都要重新建立基准,重复性差一点,首件就不稳。
把换型流程写成一张纸。谁装夹具、谁调程序、谁检首件,每一步多长时间,贴在机床旁边。流程一固定,换型时间就能测、能改、能降,这比换一台更快的机床见效更直接。
把你的品种清单和批量发过来,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰

推荐产品


-
1 .
为什么选择鸿天驰650雕铣机厂家?容我慢慢细数!【鸿天驰】
-
2 .
五轴机床耗电多少?
-
3 .
cnc加工中心机床报价影响的原因是哪些情况导致的-【鸿天驰】
-
4 .
五轴和四轴加工中心差在哪?看完这篇不再纠结
-
5 .
定位精度的测定有哪些方法?中山雕铣机厂家提些建议-【鸿天驰】
-
6 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
7 .
加工中心适用立铣刀时注意事项,中山cnc加工中心提供-【鸿天驰】
-
8 .
CNC加工中心厂家提示,安全生产正确操机为第一要务-【鸿天驰】
-
9 .
半导体设备零件五轴加工.
-
10 .
数控加工中心厂家直销,采用CTC核心新技术就选【鸿天驰】
-
11 .
东莞高速雕铣机厂家聊聊雕铣机的结构特点-【鸿天驰】
-
12 .
加工石墨用新机器还是用旧机器?东莞石墨机厂家说说看法-鸿天驰
-
13 .
五轴节拍怎么压
-
14 .
东莞雕铣机厂家告诉你,在使用雕铣机的时候应该注意什么-[鸿天驰]
-
15 .
金属切削液质量好与坏差别竟然这么大?立式加工中心厂家带你了解
-
16 .
机床加工效率不高?怎么去提升cnc加工中心厂家说说看法-鸿天驰
-
17 .
东莞雕铣机厂家和大家聊聊像带刀库的机床有什么样的优势-【鸿天驰】
-
18 .
加工中心cnc设备中的大型加工模具还存在哪些问题-【鸿天驰】
-
19 .
云浮cnc加工中心厂家说说加工中心验收检测的事-【鸿天驰】
-
20 .
硬轨和线轨哪个好?肇庆cnc高速加工中心说说自己的看法-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室