
加工中心资讯
五轴节拍怎么压
两台配置差不多的五轴,干同一个件,一台 40分钟,一台 22分钟。差在哪?多半不在主轴转速,而在那些从来没人统计的时间里。
先把节拍拆开。 单件总时间 =切削时间 + 空行程+ 换刀 +装夹找正 +测量。切削时间往往只占一半左右,剩下那一半才是能省的大头。
时间项 |
常见占比 |
压缩办法 |
切削时间 |
40%~55% |
优化刀路、用对刀具、敢给参数 |
空行程 |
10%~20% |
提高快移速度、优化抬刀高度 |
换刀 |
5%~10% |
减少刀具数量、合并工序 |
装夹找正 |
10%~25% |
一次装夹、零点定位、探头自动找正 |
测量 |
5%~15% |
机上探头测,不下三坐标 |
装夹是最肥的一块。三轴干多面件要三四次装夹,每次找正十几二十分钟,光装夹就吃掉一小时。五轴一次装夹省掉的不只是几次翻面的时间,还有每次翻面带来的对刀、测量、误差确认。鸿天驰给多品种客户的通用建议是先上零点定位底板,换型从二十分钟压到几分钟。这一项通常是节拍差距的最大来源。
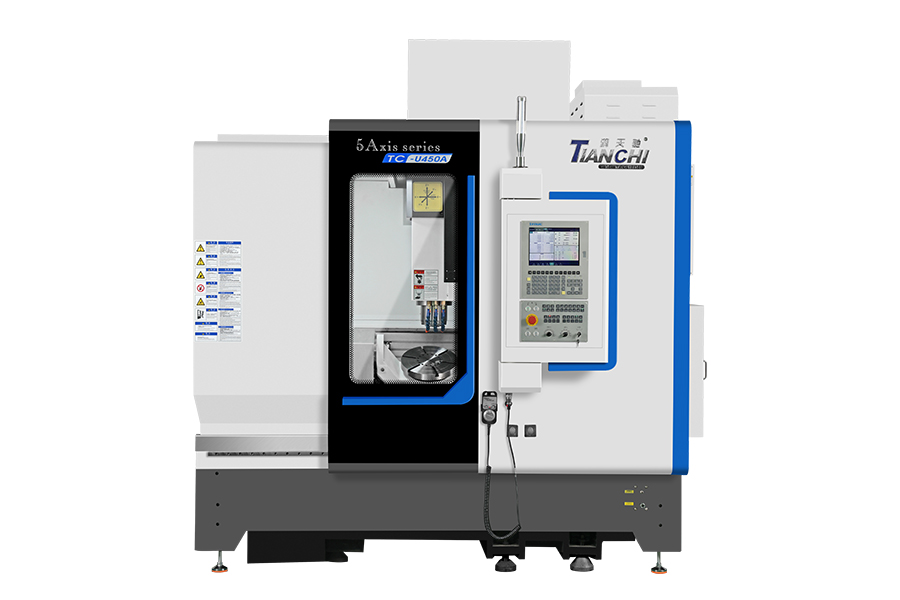
空行程看快移,不看切削进给。很多厂盯着切削进给调参数,其实小件加工里空跑的时间占比很高。鸿天驰TC-U260 三轴快移48m/min,是常规龙门五轴20m/min 的两倍多,配上1.8 秒的换刀速度,一天几百件的活,光这两项就能省出一两个小时。
摆角路径也要规划。 A轴在 -110° 和+30°之间大幅来回摆动,时间全花在转台上。更好的做法是先把能用一个角度干完的面集中加工,再整体换角;同时避免刀轴方向剧烈突变,让摆角连续平滑——CAM里的刀轴平滑功能就是干这个的,用好了省时间,刀痕也更均匀。
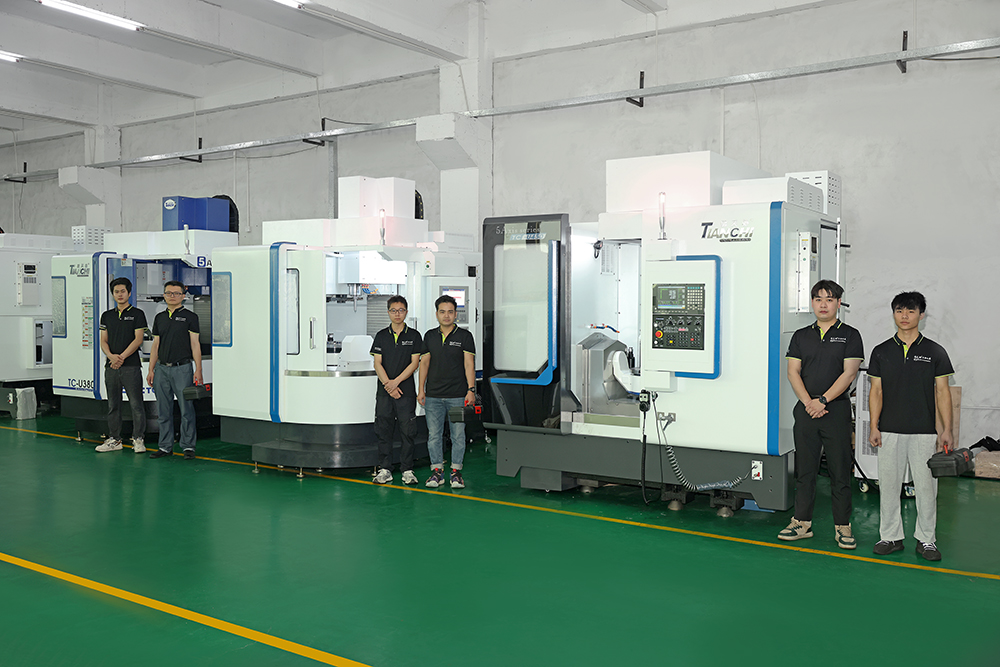
测量挪到机上去。干完拿去三坐标测一次,来回十几分钟,超差还得二次上机。鸿天驰全系标配对刀仪和无线探头,加工中途直接测关键尺寸,超差当场补,一遍过。配上整机任意300mm 行程误差<0.006mm和 DDR直驱摇篮无背隙,测出来的数敢直接用,不用再留余量。
把你现在的单件节拍拆一拆发过来,鸿天驰工程师帮你找时间黑洞,能试样就先跑一遍实测数据。
联系鸿天驰

推荐产品


-
1 .
五轴精度是怎么炼成的?
-
2 .
数控cnc加工中心进给伺服系统硬件报警形式有哪些-【鸿天驰】
-
3 .
机床不能回原点?鸿天驰CNC加工中心厂家1分钟教会你!
-
4 .
桥头cnc加工中心厂家说说加工中心机床主轴结构-【鸿天驰】
-
5 .
数控cnc加工中心厂家:加工中心定位精度测量方式-【鸿天驰】
-
6 .
cnc卧式加工中心和立式加工中心有哪些区别?-【鸿天驰】
-
7 .
高速雕铣机650有哪些优势和特点-【鸿天驰】
-
8 .
雕铣机高速机值得我们去购买吗?-【鸿天驰】
-
9 .
国产雕铣机哪家好?我们应该从多方面去考量-【鸿天驰】
-
10 .
东莞精密雕铣机厂提醒,加工途中我们应该注意什么-【鸿天驰】
-
11 .
五轴机床行程和工作台,怎么按你的零件来定
-
12 .
高刚性雕铣机有关于交货验货以及培训注意事项-【鸿天驰】
-
13 .
良心企业告诉您高速cnc加工中心配置及要求-【鸿天驰】
-
14 .
惠州cnc加工中心说下如何选择一台高效立式加工中心-【鸿天驰】
-
15 .
分中的时候分不准是什么原因?cnc雕铣机厂商来解答-【鸿天驰】
-
16 .
龙门cnc加工中心机床圆盘式刀库换刀动作有哪些-【鸿天驰】
-
17 .
虎门cnc加工中心厂家说说钻攻机床加工异响原因-【鸿天驰】
-
18 .
阳江cnc加工中心说说什么是5轴又是哪些轴-【鸿天驰】
-
19 .
数控加工中心打刀缸没油了怎么办?鸿天驰精机教你解决
-
20 .
汕头cnc加工中心说下我们如何去减少对刀差错-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室