
-
BBT40 和 BT40 主轴接口,差在哪?选错影响刚性。
一句话:BT40是单面(7:24锥面)接触,BBT40是双面接触(锥面+端面同时贴合),后者刚性更高、更适合重切削和高速,鸿天驰通用及龙门五轴主推BBT40。
查看详情+
主轴接口看着都是"40号",里面门道不少,选错直接影响你切得动切不动。 -
新能源/储能/光伏结构件,为什么越来越多用五轴?
一句话:电池托盘、储能箱体、光伏异形支架这些零件,多为大平面+多面安装孔+异形轮廓,三轴得反复翻面、累误差,五轴一次装夹干完,良率和节拍都上来了。
查看详情+
新能源赛道这两年把五轴带火了,不是没道理的。
-
五轴刀库怎么选:斗笠/圆盘/链式,差的不只是容量。
一句话:刀库选错,换刀慢、刀具不够用、还影响刚性——小件高效率看斗笠/夹臂式,通用主力看圆盘刀臂式,大容量多工序看链式;鸿天驰五轴按机型配 21T~32T 刀臂式,覆盖绝大多数产品件。
查看详情+
买五轴,很多人只盯主轴和行程,刀库反而被忽略。其实刀库直接决定你能不能"一把刀干完不换机"。 -
五轴和三轴加工中心,本质区别到底在哪?
一句话:三轴只能"平着切",五轴能"绕着转着切"——多出的两个旋转轴,让异形、多面、需多次装夹的零件一次装夹就能做完,精度和效率同时上一个台阶。
查看详情+
很多产品件厂做着做着就把三轴换成了五轴,根子就在"自由度"三个字上。 -
航空薄壁结构件五轴加工
一句话结论:航空薄壁结构件(舱体、支架、梁类、蒙皮骨架)普遍"薄、大、易变形、精度高",三轴加工时压板一夹就变形、刀具一走就振刀,合格率极低。五轴机床靠"一次装夹+ 摆角避让+轻切削"把变形和振刀压到最低,是航空产品件的主流工艺。鸿天驰龙门五轴U450B(加高版,工件最高630mm)和全闭环U550,正适合这类大尺寸薄壁件。
查看详情+ -
五轴数控系统怎么选?
一句话结论:五轴数控系统选谁,看三件事——是否真五轴联动+ RTCP、品牌生态与售后、以及你团队的操作习惯。主流里:新代(国产五轴成熟、性价比高、鸿天驰全系搭载)、西门子/海德汉(高端进口、贵但强)、华中(国产数控代表、自主可控)。对大多数产品件厂,新代五轴系统+ RTCP 是"够用、好用、不贵"的务实之选。
查看详情+ -
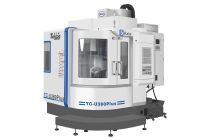
中小型叶轮五轴加工实录。
一句话结论:中小型叶轮(直径 100~300mm的泵体叶轮、风机叶轮、涡轮)是五轴机床最典型的"一次成型"零件。用鸿天驰TC-U260 钻攻五轴或TC-U380B立式五轴,一次装夹即可完成轮毂、叶片曲面、流道全部加工,不用反复翻面,效率和表面质量都远胜三轴。下面按"装夹→粗开粗→精铣叶片→清根→检测"五步,还原一次真实加工过程(数据以梅芳确认为准,此处为工艺演示)。
查看详情+ -
广东五轴厂家怎么挑?
一句话结论:广东五轴加工中心厂家扎堆(东莞、深圳、佛山一带最集中),采购最该看的不是"谁便宜",而是四样硬东西:是不是真·五轴五联动+ RTCP、摇篮是不是力矩电机直驱、精度是不是实测兜底、厂家有没有真实试切和售后能力。鸿天驰在东莞万江,13年只做五轴,全系真五轴五联动,任意300mm行程误差<0.006mm,支持免费试样,是本地采购的实在选择。
查看详情+ -
五轴的全闭环五轴光栅尺是什么?
一句话结论:全闭环五轴,是在三轴光栅尺之外,给A/C转台也装上编码器做实时反馈,把"系统猜位置"变成"实时测位置",精度不随时间、温度、负载漂移。鸿天驰TC-U550 龙门五轴旗舰标配"三轴发格光栅尺+ 4/5轴海德汉编码器"全闭环,适合对长期精度保持性要求苛刻的产品件。要不要配光栅尺,看你的活"精度容不得半点漂移"还是"粗加工为主"。
查看详情+ -
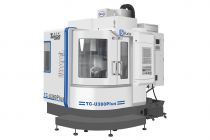
五轴机床一次装夹干完五面。
一句话结论:五轴机床"一次装夹干完五个面",等于把三轴要翻 3~4 次面的工序压缩成一道。省掉的是反复找正的时间、每次装夹累积的误差、以及夹具和人工成本;换来的是精度更稳、良率更高、交付更快。对异形、多面、需多次装夹的产品件,这是上五轴最核心的回报。
查看详情+
推荐产品