
-
摆头式还是摇篮式五轴怎么选?
很多老板选五轴先纠结结构,摆头的好还是摇篮的好。我跟他们讲,这俩没有谁更好,只有谁更合你手上的活。
查看详情+ -
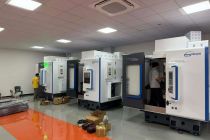
精密齿轮箱壳体五轴加工。
上周有个客户拿了个减速机齿轮箱壳体来试样,铝件,六个面都有轴承孔和油道,公差卡得紧。他之前用三轴做,光装夹就换了五次,每次还得做专用工装,干一批活光夹具成本就不少。更麻烦的是孔和孔之间的位置度,翻面越多越难保证,装配的时候齿轮咬不上,整箱退回。
查看详情+ -
买一台五轴机床多久能回本?
前两天一个做汽车小支架的老板问我,五轴一台顶我三台三轴,这账怎么算才划算。我跟他讲,你要是只比"买一台多少钱",那五轴确实贵,算下来十年都回不了本。但真算回本,得算"工序账",不是"设备账"。
查看详情+ -
二手五轴能不能买?5 个硬伤先看清.
一句话:二手五轴不是不能买,但五轴对精度和摇篮磨损极敏感,二手机水太深——先看这5 个硬伤;真要控成本,鸿天驰新机首付1 成走租赁,比赌二手机更稳。
查看详情+
经常有老板问二手五轴。我的建议是先看清风险。 -
3C 金属中框/异形壳体,为什么钻攻五轴更合适?
一句话:3C件小、薄、批量大、轮廓异形,普通三轴钻攻翻面累、节拍慢,鸿天驰TC-U260 钻攻五轴用BT30+20000rpm+48m/min快移,一次装夹多面成型,正好对上 3C快打节奏。
查看详情+ -
五轴 CAM 刀路怎么选?新手也能少撞刀。
一句话:五轴刀路不是越花越好——曲面用"曲面驱动/流线",侧铣用"多轴侧刃",深腔用"3+2定向",摆角避让用清根;选对刀路,新手也能少撞刀、出活快。
查看详情+
很多新手栽在"刀路选错",不是机床不行。
-
五轴机床行程和工作台,怎么按你的零件来定?
一句话:行程看"零件最大长宽高+夹具余量",工作台看"盘面和最大承重",别买大也别买小——鸿天驰五轴从TC-U260 到TC-U550 五档,对照零件尺寸一选就准。
查看详情+
买五轴最常犯两个错:要么行程买小了装不下,要么买太大浪费钱。 -
五轴机床行程和工作台,怎么按你的零件来定
一句话:验收别只盯厂家写的"定位精度"单值——要看整机实测(任意300mm行程误差<0.006mm)、五轴联动精度(A/C角秒)、RTCP实测和激光干涉报告,四项一起验才稳。
查看详情+
很多老板验收时被一张参数表带偏了。 -
钛合金/高温合金难加工件,五轴怎么破局
一句话:钛合金、高温合金又黏又硬又易变形,三轴硬铣容易烧刀、振刀、变形;五轴用最优刀轴+小切深快走刀+刚性机身,把难加工件做稳做亮,鸿天驰U450B/TC-U550 主战场就在这。
查看详情+
难加工材料是产品件厂的利润高地,也是翻车重灾区。 -
小批量多品种,为什么三轴越做越亏、五轴越做越赚?
一句话:小批量多品种最贵的是"换产"——三轴翻面装夹占满工时,五轴一次装夹多面成型,单件工时砍掉一大截,设备和人效同时翻倍,越接杂单越赚。
查看详情+
产品件厂最怕的不是单子少,是单子杂。
推荐产品