
加工中心资讯
五轴机的夹具怎么配?
五轴最大的卖点是"一次装夹",但不少厂买了五轴,工装还按三轴那套做,钱花了,优势一分没兑现。
先想清楚一件事:五轴是来消灭工装的。三轴干多面件,每个面一套专用工装,一套几千块,改一次图就废。五轴靠摇篮摆角度去够各个面,理论上只需要一套基础夹持——虎钳、三爪卡盘、压板加定位销。这才是五轴省钱的正道,也是很多人忽略的一笔账。
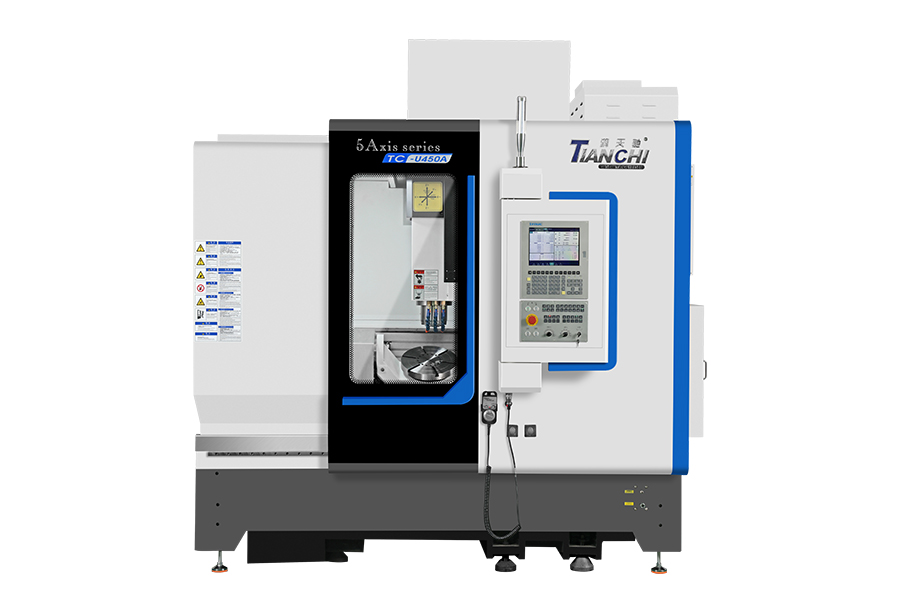
夹持的黄金法则:夹得越短越稳。工件尽量靠近盘面,悬伸短,刚性才好,颤刀少。最常见的错误是为了"让刀够得着"把件垫高三四十毫米,结果加工时嗡嗡响,只能降参数,节拍被自己拖死。正确做法是用低矮的通用夹具,必要时做一块带定位销的底板,重复定位精度靠销孔保证,不用每次重新找。鸿天驰打样时第一件事就是把装夹高度压到最低,能低10mm 就少 10mm的颤。
别挡刀路。 夹具的高度、压板的螺丝位置,都要考虑刀具在最大摆角下的运动包络。A轴摆到 -110°时主轴会走到工件的侧下方,压板装高一点就撞。做夹具前先在CAM里把机床模型、夹具、毛坯一起仿真一遍,这是最省钱的一次检查,比撞完再改便宜太多。
夹具方案 |
适合什么件 |
注意点 |
精密虎钳 + 定位销底板 |
方块类、多面件 |
钳口尽量低,别挡摆角刀路 |
三爪 / 四爪卡盘 |
回转体、法兰类 |
校同心度,软爪更好用 |
压板 + 定位销 |
大件、异形件 |
压板位置避开摆角包络 |
真空吸盘 |
薄板、大面积件 |
底面平面度要好,否则吸不牢 |
零点定位(快换) |
多品种快速换型 |
重复定位 μ 级,换型几分钟 |
多品种小批量,直接上零点定位。一天换五六个品种的厂,每次找正 20分钟,一天两小时就没了。零点定位系统把夹具做成标准化模块,重复定位精度在μ级,换型就是拔下来插上去,几分钟搞定。鸿天驰可以连同零点定位底板和夹具接口一起设计好,机器到厂就能换型。这笔投资在多品种厂里回收最快,通常一年就赚回来了。
装夹之后是找正。工件怎么放都会有偏差,这个别靠打表,靠探头。鸿天驰全系标配对刀仪和无线探头:探针打几个点,自动算出工件坐标系和偏置;加工中途还能测关键尺寸,超差立刻补偿。配合整机"任意300mm 行程误差<0.006mm"的精度和DDR直驱摇篮的无背隙,一次装夹干完多个面,孔位关系由程序保证,不靠操作工的手感。
成本这么算。 一套专用工装 3000~8000元,做一个中等复杂件通常要 2~4套,就是一万到三万;改图一次,这笔钱重花一次。而一套通用夹具加底板,一次性投入几千块,用三五年。件型越杂、改图越频繁,五轴省下的工装费越多——这才是五轴真正的隐形收益。
把你手上最难装夹的件拍照发过来,鸿天驰工程师给你出装夹方案,免费试样验证。
联系鸿天驰

推荐产品


-
1 .
雕铣机、加工中心和精雕机怎么区分t6雕铣机厂家解说-【鸿天驰】
-
2 .
数控机床加工后需要注意的事虎门cnc加工中心为您提供-【鸿天驰】
-
3 .
cnc加工中心设备厂说下金属磨削工艺的特点-【鸿天驰】
-
4 .
4.加工平面出现不平不光的问题,vmc850加工中心厂家来说说-【鸿天驰】
-
5 .
长安cnc加工中心工厂说下如何进行机床的点检管理-【鸿天驰】
-
6 .
佛山cnc加工中心:什么样的工件适合用加工中心来加工-【鸿天驰】
-
7 .
聊聊数控加工中心cnc选购的一些防坑指南-【鸿天驰】
-
8 .
广州高速雕铣机厂家:刀具对加工有什么样的影响-【鸿天驰】
-
9 .
万江cnc加工中心厂家告诉你机床短路故障是怎么回事-【鸿天驰】
-
10 .
数控刀具磨应对措施?cnc攻钻加工中心厂家谈谈看法-鸿天驰
-
11 .
数控机床的管理应注意什么,佛山电子烟雕铣机厂家理解-[鸿天驰]
-
12 .
机床不能回零怎么回事?cnc加工中心机床厂家给点建议-鸿天驰
-
13 .
精密齿轮箱壳体五轴加工。
-
14 .
数控雕铣机新的发展机遇,多种行业的运用-【鸿天驰】
-
15 .
东莞雕铣机厂家告诉你,雕铣机的重点在于铣-[鸿天驰]
-
16 .
cnc加工中心惠州厂家说下如何通过切削刀具减少削铣振动-【鸿天驰】
-
17 .
汕尾cnc加工中心说下校正找正工件的注意事项-【鸿天驰】
-
18 .
风电大型装备零件五轴加工
-
19 .
你知道如何科学使用数控机床吗?深圳雕铣机厂家提供-【鸿天驰】
-
20 .
金属拉削工艺特点有哪些江门cnc高速加工中心提供-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室