
加工中心资讯
电梯起重设备零件五轴加工
电梯和起重设备这行,零件算不上精密,但对一致性和安全性的要求不含糊。一个曳引机座、一段导轨支架、一个卷筒,装上去就是承重件,孔位差几分,现场就得扩孔、加垫,工期全压在安装队身上。
这行的件有两个特点:重、孔多。重,意味着装夹要牢、机床要扛得住;孔多,意味着孔系之间的关系比单孔精度更重要。三轴干这类件,翻面三四次,每次找正都有误差累积,装配时最容易出现"单件都合格、装起来装不上"。
典型零件 | 关键要求 | 五轴怎么解 |
曳引机座 / 减速机座 | 轴承孔与端面垂直度 | 摆角正对端面,孔系一次加工 |
门机支架 / 轿厢连接件 | 多孔系位置度 | 一次装夹成型,消除翻面误差 |
卷筒 / 绳轮 | 绳槽轮廓、端面跳动 | C 轴分度,环槽一次成型 |
制动臂 / 连杆 | 两孔中心距、平行度 | 一次装夹两端,中心距由机床保证 |
导轨支架 | 安装面与孔位关系 | 多角度进刀,不用二次装夹 |
毛坯大多是焊接件或铸件,余量不均是常态。焊完变形、铸件壁厚不一致,第一刀往往是断续切削,震得机床响。这时候靠的不是转速,是刚性和扭矩:45#滚柱导轨、铸铁机身退火处理、大扭矩摇篮,三样缺一不可。遇到余量特别不均的件,建议先粗铣一遍找平,再上精加工,别指望一刀到位。
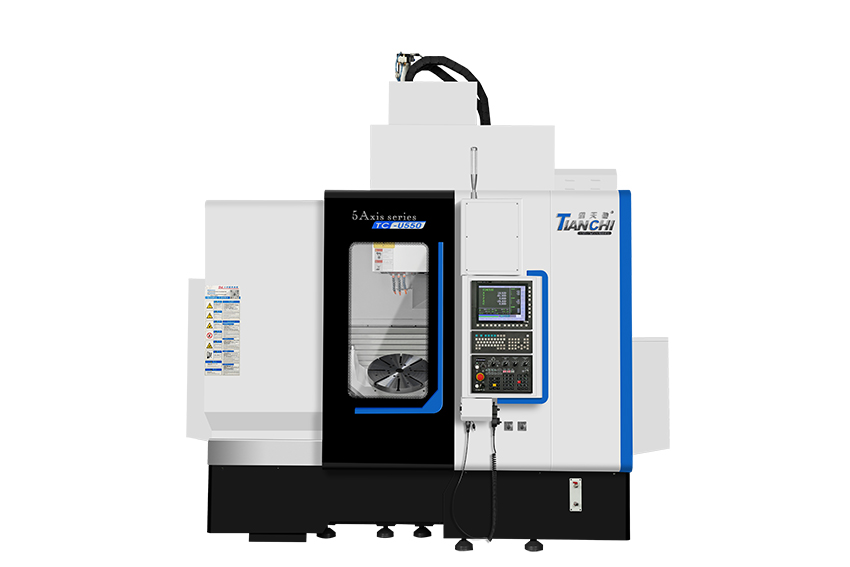
高件和重件,机型要分开看。门机支架、轿厢连接件这类偏高的件,鸿天驰 TC-U450B更合适:工件最大高度放宽到 630mm,盘面Φ350,最大工件Φ590,A轴摆角 +30°~-110°,高件侧面的孔和槽不用二次装夹。曳引机座、卷筒这类又大又重的,上鸿天驰TC-U550:X725 / Y1000 / Z500mm 行程,Φ500盘面,负载 ≤500kg,A轴额定 1500N·m,而且配三轴发格光栅尺做全闭环,长工时件的尺寸不飘。
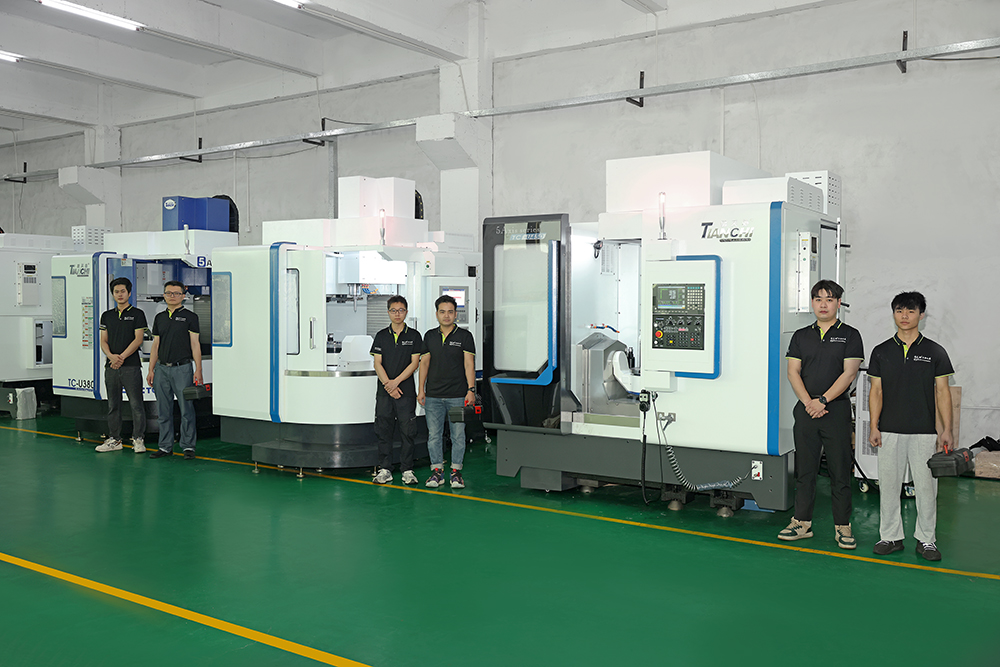
批量一致性靠测量兜住。电梯件大多是批次交付,一批几十上百件,靠人工抽检测不过来,也测不准。鸿天驰标配对刀仪和无线探头,加工中途测关键孔位和中心距,超差当场补偿;鸿天驰整机做到任意300mm 行程误差<0.006mm,配DDR直驱摇篮无背隙,批次件的尺寸散差能压到很小,现场不用再配孔。
别忽略节拍。这类件批量不小,装夹和测量占的时间往往比切削还多。用零点定位做成标准底板,换型就是拔下来插上去;用探头自动找正,不用每次打表。这两步做好,一天能多出两三件的产能。
把曳引机座或支架的图纸发过来,鸿天驰工程师出装夹方案和刀路,免费试样验证。
联系鸿天驰

推荐产品


-
1 .
机床电池电量过低怎么办?CNC加工中心厂家教你解决-鸿天驰
-
2 .
三菱M70和M80系统网络传输怎么使用?鸿天驰高速加工中心厂家教你
-
3 .
深圳 cnc 加工中心说说为什么数控机床对电源要求高?-【鸿天驰】
-
4 .
鸿天驰TC-U380B入门五轴
-
5 .
机床不能回原点?鸿天驰CNC加工中心厂家1分钟教会你!
-
6 .
东莞龙门cnc加工中心供应商聊聊对于其设备的看法-【鸿天驰】
-
7 .
如何提高cnc加工中心精度?-[鸿天驰]
-
8 .
数控加工中心分类-【鸿天驰】
-
9 .
我们所了解的雕铣机价格为何差距那么大-【鸿天驰】
-
10 .
数控高速雕铣机对于清洁布使用需求以及要点-【鸿天驰】
-
11 .
佛山cnc加工中心厂家:数控加工中心有几种切削方法?-【鸿天驰】
-
12 .
对于石墨雕铣机的吸尘强度的建议,以及高吸尘强度的优点-【鸿天驰】
-
13 .
中山龙门cnc加工中心说下撞机编程问题怎么去改善-【鸿天驰】
-
14 .
江门cnc加工中心说说卧式cnc的选型报价方面问题-【鸿天驰】
-
15 .
CNC加工中心厂家聊聊高速模具加工机床事情-【鸿天驰】
-
16 .
广东cnc雕铣机厂家为您提供高质量0.01mm精度雕铣机-【鸿天驰】
-
17 .
做机加工镗刀的正确使用方法有哪些?CNC数控加工中心拜访一下用户
-
18 .
佛山雕铣机厂家教你如何区分数控设备-【鸿天驰】
-
19 .
打孔攻牙铣平面怎么去选机?听听东莞CNC加工中心的建议-鸿天驰
-
20 .
cnc立式加工中心机与卧式加工中心的区别?-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室