
加工中心资讯
五轴和车铣复合怎么选
来厂里看机的客户,十个里有三个会问这个。两台机器都讲"一次装夹干完",但擅长的活完全不同,选错了钱花得冤。
先分清分工。五轴加工中心以铣削为主,靠主轴加摇篮摆角度去够工件的各个面;车铣复合以车削为主,工件旋转、刀具进给,再附带动力头做铣削和钻孔。一句话:回转体(轴、盘、套、法兰)占比高的,车铣复合顺手;异形件、多面件、箱体类占比高的,五轴是主场。
对比项 |
五轴加工中心 |
车铣复合 |
擅长件型 |
异形件、多面件、箱体、支架 |
回转体:轴、盘、套、法兰 |
主要加工方式 |
铣削、钻孔、攻牙、曲面 |
车削为主 + 动力头铣钻 |
一次装夹的价值 |
多面孔系位置度 |
车铣工序合并 |
编程难度 |
中(RTCP 简化刀轴控制) |
较高(车铣工序交织) |
操作门槛 |
有三轴基础就能上手 |
要有车工底子 |
夹具 |
通用夹具为主,换型快 |
卡盘为主,专用性强 |
判断问自己三个问题。第一,你的件里回转体占几成?超过七成,车铣复合更划算;低于三成,五轴更灵活。第二,单件的车削时间占比多少?车削占大头的话,动力头那点铣削能力不够用,别指望复合机干铣床的活。第三,品种和批量哪个更极端?品种杂、件型多变,五轴靠通用夹具加探头快速换型,比复合机省事。鸿天驰接到的咨询里,最常见的误区就是按"功能多少"选机器,最后哪样都没干精。
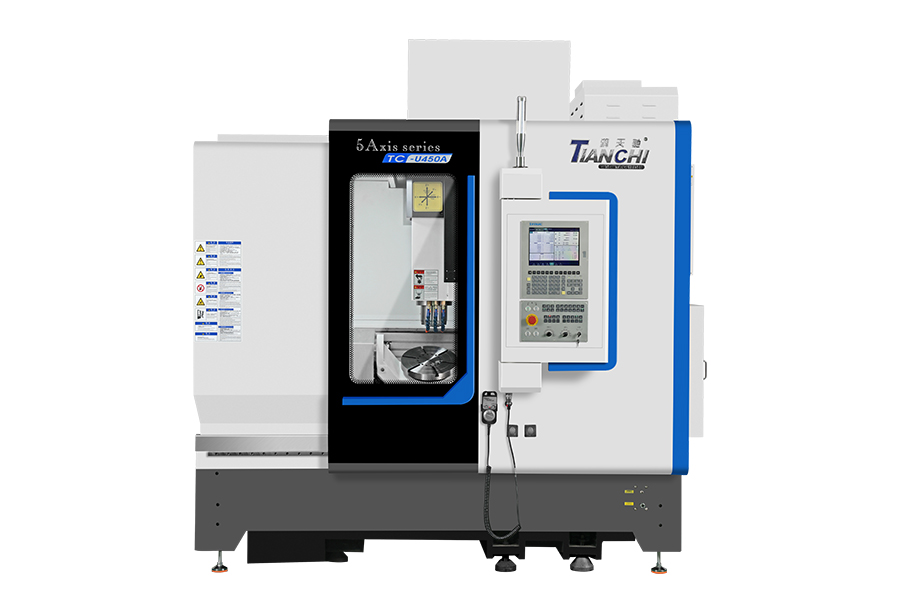
产品件厂通常先上五轴。我们接触的厂里,八成以上是异形件、多面件、需要多次装夹的产品件,这类活上车铣复合发挥不出优势。鸿天驰十几年只做五轴,全系标配RTCP 刀尖跟随和 DDR直驱摇篮,一次装夹干完多个面,位置精度由鸿天驰整机任意300mm 行程误差<0.006mm保证——这个定位就是为产品件厂准备的。车铣复合我们不做,这一点先讲清楚,免得你白跑一趟。
如果只能买一台,先算件型账。 把近半年的订单拉出来,按"回转体/ 异形件 /箱体件"分三类,看哪类的产值占比最高,机器就往那边选。别按"哪台功能多"来定,也别被单件样品带偏——样品往往是最复杂的那个,不代表你80% 的活。
还有一种折中路线。回转体占比在四到六成之间、两头都不极端的厂,可以考虑分工:车削留在车床,铣削和多面孔系交给五轴,两台机器各干各的。这样比一台复合机的效率高,也不会因为一个人请假整条线停摆。
人才这一头也要算进去。复合机对操作工的要求更高,车削工艺、动力头刀路、多通道同步,哪一样都得懂。小厂本来就缺人,招一个能hold住复合机的人,难度和成本都比五轴高一截。鸿天驰的免费培训专门覆盖这一段:五轴从装夹、对刀到RTCP编程到厂实操,有三轴基础的人两周能独立开机,这也是五轴在小厂更容易落地的原因。
把你的典型零件发两三张图过来,鸿天驰工程师帮你判断该上哪一类,不合适会直说,不硬推机器。
联系鸿天驰

推荐产品


-
1 .
影响CNC精密加工中心机床内部热影响因素有哪些?-【鸿天驰】
-
2 .
变身市场“新宠儿”的国产数控铣床价格看法-{鸿天驰}
-
3 .
加工中心厂家为您介绍加工中心v850主要性能和特点-【鸿天驰】
-
4 .
机床可能会遇到的一些问题,广东850加工中心厂家解答-【鸿天驰】
-
5 .
国内cnc加工中心的价格多少钱?我们简单的聊聊-【鸿天驰】
-
6 .
cnc攻钻加工中心厂家说说我们加工刀具时磨损的原因-鸿天驰
-
7 .
四轴加工中心比三轴加工中心好吗?加工中心厂家告诉你差别-【鸿天驰】
-
8 .
304不锈钢打孔要怎么选钻头?鸿天驰CNC数控机床厂家看法
-
9 .
广州cnc高速加工中心说说其机床软件系统的选择-【鸿天驰】
-
10 .
惠州龙门cnc加工中心说说常见的数控刀具磨损的原因-【鸿天驰】
-
11 .
操作cnc龙门铣加工中心时的注意事项你都知道吗?-【鸿天驰】
-
12 .
增城cnc加工中心厂家说说加工模具选什么机床较好-【鸿天驰】
-
13 .
数控cnc加工中心厂家说说机床在加工铝件时候如何保证尺寸-鸿天驰
-
14 .
河源cnc加工中心今天简单聊下钻攻机钻孔快的原因-【鸿天驰】
-
15 .
cnc数控加工中心影响机床工作精度的主要因素有哪些?
-
16 .
数控机床如何选择?昆山cnc加工中心简单说明-【鸿天驰】
-
17 .
荆门cnc加工中心厂家今天就简单说说下专用对刀器-【鸿天驰】
-
18 .
龙门cnc加工中心机床圆盘式刀库换刀动作有哪些-【鸿天驰】
-
19 .
阳江cnc加工中心说说使用数控加工中心有哪些优势-【鸿天驰】
-
20 .
加工中心调试的目的有什么?数控加工中心厂家说说看法-鸿天驰

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室