
加工中心资讯
五轴切削液和冷却怎么配?
冷却这件事,在机床验收那天没人关心。等干上半年,问题全冒出来:液槽发臭、工件隔夜生锈、刀具寿命掉一半、操作工手上起红疹。这些多半不是机床的毛病,是冷却没配好。
切削液不是加水就行。 浓度要盯在5%~10%,用折光仪测,别靠老师傅看颜色。兑液的水也有讲究——硬水容易析出钙镁离子,和切削液反应结垢,堵管路、堵刀具内冷孔。pH值维持在 8.5~9.5,掉到8.5以下,防锈能力下降、细菌开始繁殖。液槽发臭本质是厌氧菌,周末停机前让泵循环半小时,就能压下去一大半。鸿天驰交付时会把配比和换液周期写进日常点检表,照着做比凭经验稳。
冷却方式按材料和工序选。
冷却方式 |
适合场景 |
注意点 |
常规浇注冷却 |
铝件、一般钢件开粗 |
流量要够,冲得到刀尖 |
高压冷却(20~70bar) |
不锈钢、钛合金、深腔 |
破屑降温,泵的功率要跟得上 |
主轴中心出水 |
深孔、深腔、难排屑 |
刀具必须带内冷孔,过滤精度要高 |
气雾 / 微量润滑 |
铸铁、部分铝件 |
环保干净,但降温能力有限 |
不同材料的打法不一样。铝件怕热不怕力,最忌讳忽冷忽热——一刀冷液浇上去,工件局部收缩,尺寸就飘了;大流量稳定冲、顺带把屑带走,比高压更实用。钢件相反,切削力大、切屑缠,靠高压把屑打断冲出,同时压住刀尖温度。钛合金是高压冷却最大的受益者,导热差,热量全堵在刀尖,没有高压基本干不动。这些参数不用拍脑袋定,鸿天驰五轴应用中心可以拿你的材料试切一版,把冷却方式和压力一起验出来。
这笔账不算小。一桶切削液原液几百到上千,一年换一到两次;加上废液处理(属于危废,不能直排)、过滤器耗材、清液槽的人工,一台机一年在冷却上花几千到上万元很正常。这笔钱比刀具低,但它影响的是刀具寿命、表面质量和工件防锈——省在这里,别处加倍赔出去。
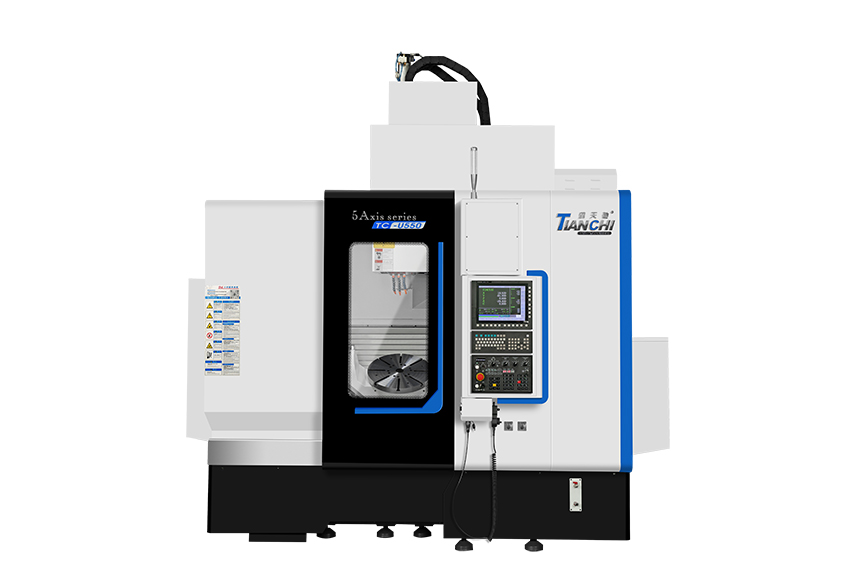
温度稳,尺寸才稳。冷却的另一半作用是控温。液温波动大,工件和机床跟着热胀冷缩,批量件的尺寸散差就出来了。鸿天驰全系标配主轴冷却和全封闭防护,龙门款还配链式排屑机,切屑不堆积、液槽不闷热;建议再加一套液温冷却装置,把液温控制在室温±2℃。
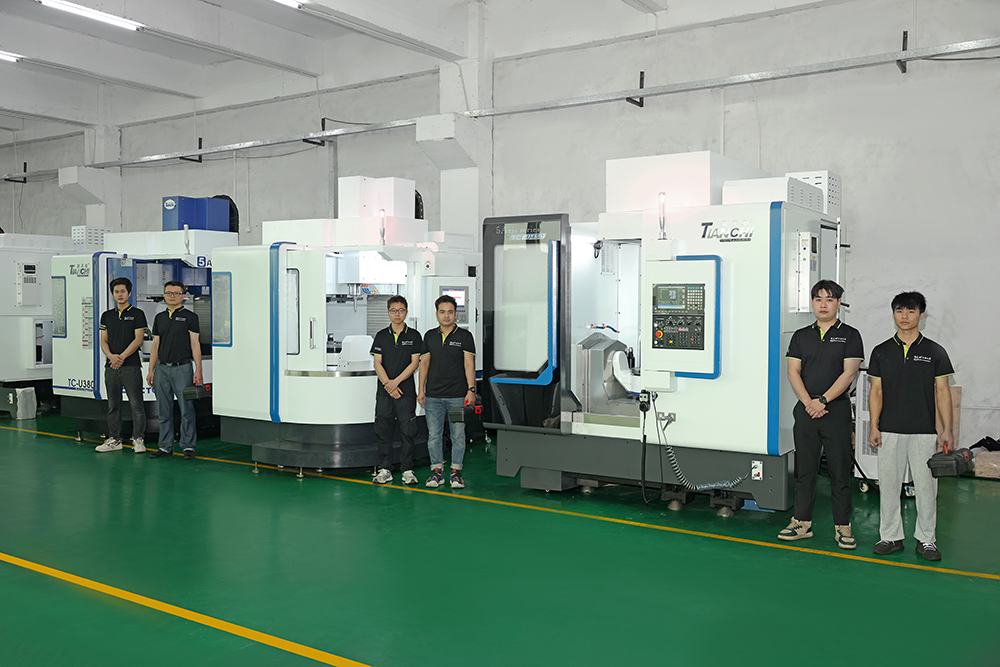
再稳的机器也要配合适的冷却。 鸿天驰整机做到任意300mm行程误差<0.006mm,但这个数字是在温度稳定的前提下才成立。液温控住、浓度控住,白天和夜班干出来的件尺寸才对得上,不用每件都留余量去试。
把你现在的切削液牌号、浓度和常犯的毛病说一下,鸿天驰工程师帮你判断是液的问题、浓度的问题,还是冷却方式选错了。
联系鸿天驰

推荐产品


-
1 .
高埗cnc加工中心厂家:数控机床加工如何减小刀摆-【鸿天驰】
-
2 .
新型数控加工中心机床设备:数控雕铣机的发展-【鸿天驰】
-
3 .
工程机械农机零件五轴加工
-
4 .
雕铣机厂家直销:数控加工中心的工艺性选择-【鸿天驰】
-
5 .
广州雕铣机厂家:选购机床对于技术性有什么样的要求-【鸿天驰】
-
6 .
线轨cnc加工中心厂家说说模具加工中心线轨的优缺点-鸿天驰
-
7 .
光学相机结构件五轴加工。
-
8 .
cnc加工中心850的回转工作台的重复分度精度检测方法-【鸿天驰】
-
9 .
你知道了吗,加工中心cnc设备的九大特点-【鸿天驰】
-
10 .
中山高速雕铣机厂家的看法,如何建立工厂规章制度-[鸿天驰]
-
11 .
加工圆弧效果差尺度不到位?阳江cnc加工中心厂家来解-【鸿天驰】
-
12 .
五轴机床进场前准备什么?
-
13 .
佛山cnc加工中心厂家:数控加工中心有几种切削方法?-【鸿天驰】
-
14 .
东莞雕铣机厂家告诉你,雕铣机的重点在于铣-[鸿天驰]
-
15 .
阳江cnc加工中心说说什么是5轴又是哪些轴-【鸿天驰】
-
16 .
梅州市职业技术学校“补短板”选择 高速雕铣机-鸿天驰
-
17 .
四轴cnc加工中心厂说说在选择加工中心需要注意哪些-【鸿天驰】
-
18 .
一台cnc加工中心价格是多少?根据个人看法简单说一下【鸿天驰】
-
19 .
东莞高速雕铣机厂家教你设备零件如何维护-【鸿天驰】
-
20 .
线轨机和硬轨机哪个好?CNC加工中心厂家机哥说说看法-鸿天驰

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室