
加工中心资讯
五轴机床到厂怎么验收?
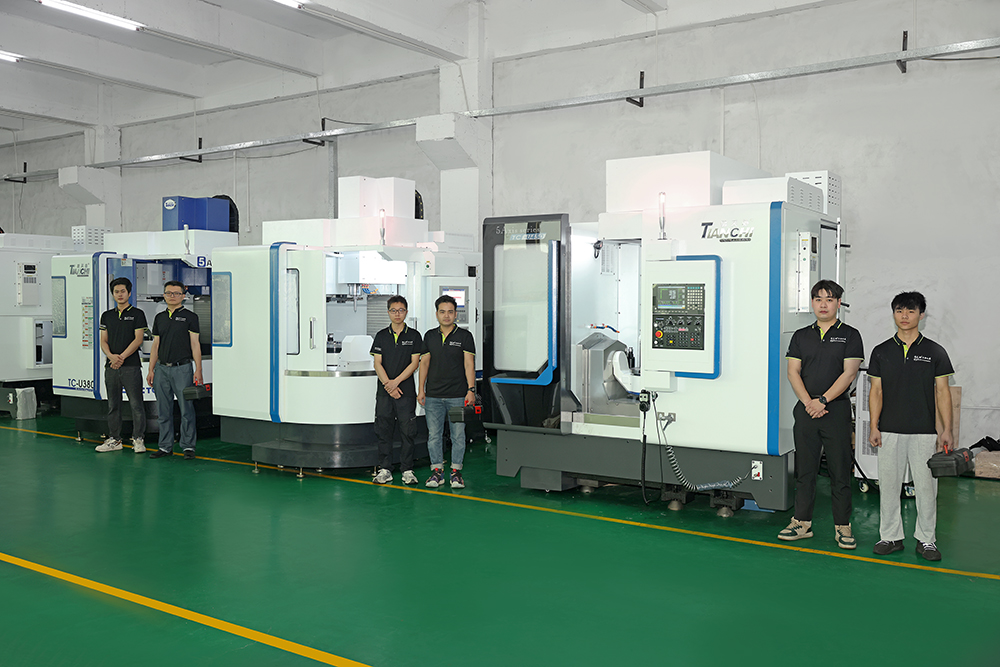
机器拉进车间,卸车、落位、通电,转起来了,很多人就在送货单上签了字。三个月后发现精度不对、刀库卡刀、摇篮异响,再回头找厂家,这时候钱付完了,说话的底气就没了。
验收不是走流程,是把问题挡在付款前。五轴比三轴贵出来的那部分钱,买的是两个旋转轴的精度和联动能力。这些靠肉眼转两圈看不出来,得一项一项过。
验收项 |
具体看什么 |
不做的后果 |
外观与运输 |
钣金磕碰、防护变形、地脚是否齐全 |
运输损伤变成自己的责任 |
水平与地脚 |
粗调水平,跑一周后复调 |
机身应力不均,精度慢慢跑掉 |
几何精度 |
激光干涉仪定位精度、球杆仪圆度 |
精度不达标却没证据 |
试切件 |
NAS 试件或自己的真实件 |
参数表好看,干活不行 |
功能动作 |
刀库换刀、对刀仪、探头、摇篮摆角 |
卡刀、报警藏在日常里 |
连续运行 |
空跑 4 小时以上看热机漂移 |
冷机准、热机飘 |
资料与备件 |
检测报告、操作手册、易损件清单 |
后期没人会用、没人会修 |
几何精度这一项,必须看报告,不能凭感觉。定位精度靠激光干涉仪测,反向间隙和圆度靠球杆仪测,两台仪器跑一遍,机器的真实状态就摆在纸上了。鸿天驰每台机器出厂前都用激光干涉仪逐台检测并做补偿修正,验收时这份报告直接给你,不是口头说"我们精度很好"。
试切件比参数表实在。报告合格只能说明机器状态对,不能说明干你的活行。最省事的办法是带一件自己的真实件过去,连夹具一起装上,按厂里正常的参数走一遍,量关键尺寸和形位公差。鸿天驰在应用中心就是这么干的:你的件、你的夹具、你的参数,干完当场量,合格再谈后面的事。
功能要一项一项试到位。 刀库连着换 32把刀走一遍,别只换一次;对刀仪拿一把刀测一遍,看重复精度;无线探头在工件上打几个点,看数值稳不稳;摇篮A 轴从 +30°摆到 -110°,C轴连续转几圈,听有没有异响。这些都是天天要用的东西,验收时花两小时,能省掉后面无数次停机。
冷机准不算准,热机准才作数。机床从冷机跑起来,丝杆和主轴会热伸长,前两个小时的精度和热机之后不是一回事。验收时空跑四小时以上,再测一次关键位置,看漂移量在不在这个机器的承诺范围内。这一条最容易漏,也最容易在量产后出问题。
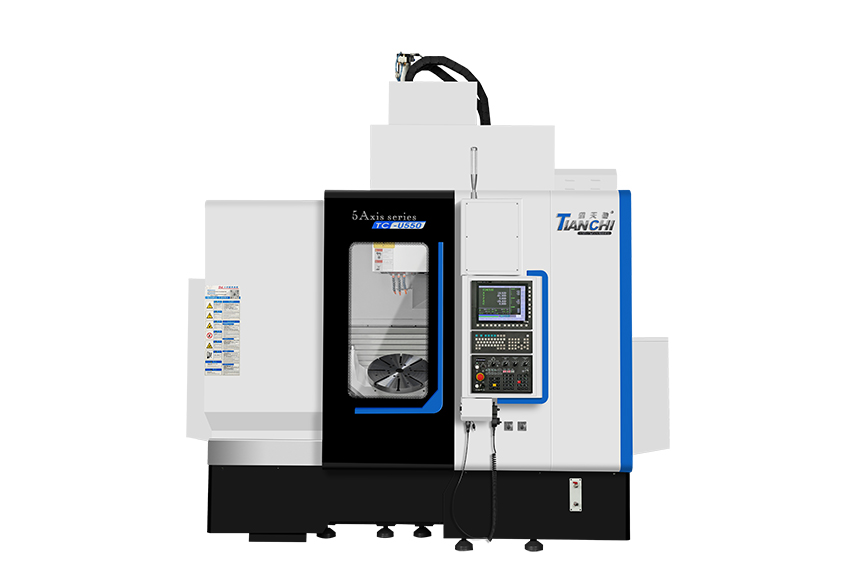
精度和热机表现,最后都落在结构和闭环上。鸿天驰全系用自研 DDR直驱摇篮,没有蜗轮蜗杆的磨损间隙,回零准、保持久;U550还配三轴发格光栅尺全闭环加 4/5轴海德汉编码器,走一米和走三百毫米同样稳。整机按任意300mm 行程误差<0.006mm验收,这个数字写在合同里,不是写在宣传页上。
资料、备件和培训,当场清点。检测报告、操作手册、电气图、易损件清单和随机备件,一样一样对。操作工和编程员当场跟着工程师学一遍,别等工程师走了再翻手册。鸿天驰交付时把打样数据、刀路参数和装夹方案一起交给你,厂里第一份工艺档案就有了。
你最近在看机床还是刚到厂?把验收清单发给鸿天驰工程师,我们照着一条条给你过。
联系鸿天驰

推荐产品


-
1 .
国内cnc加工中心什么品牌好说说看法-【鸿天驰】
-
2 .
怎么去选择合适的cnc加工中心品牌?我们要注意什么-【鸿天驰】
-
3 .
新型数控加工中心机床设备:数控雕铣机的发展-【鸿天驰】
-
4 .
佛山cnc加工中心厂家:数控加工中心有几种切削方法?-【鸿天驰】
-
5 .
如何从机床的结构去区分雕铣机和加工中心,雕铣机厂家告诉您-[鸿天驰]
-
6 .
国产五轴是什么水平?
-
7 .
cnc加工中心品牌的选择哪家比较好?谨防踩坑放亮眼睛-【鸿天驰】
-
8 .
黄江cnc加工中心说下如何避免冷凝水导致机床故障-【鸿天驰】
-
9 .
黄江cnc加工中心说说夏日数控机床如何避免故障发生-【鸿天驰】
-
10 .
阳江cnc加工中心说说使用数控加工中心有哪些优势-【鸿天驰】
-
11 .
机床出现加工故障怎么解决?cnc立式加工中心厂家说说看法-鸿天驰
-
12 .
cnc加工中心供应商对机床导轨进行简单分析-【鸿天驰】
-
13 .
不知所云CNC模具雕铣机是数控机床的一种吗?-【鸿天驰】
-
14 .
高速加工中心可以用在哪?加工中心cnc厂家来解答-【鸿天驰】
-
15 .
购买cnc雕铣机的时候我们应该注意哪些要点?-【鸿天驰】
-
16 .
什么是三菱数控加工中心?它的工作原理是什么?-【鸿天驰】
-
17 .
高精密雕铣机是否要经常对设备进行清理?-[鸿天驰]
-
18 .
金属拉削工艺特点有哪些江门cnc高速加工中心提供-【鸿天驰】
-
19 .
卫浴五金异形件用五轴机床加工怎么样。
-
20 .
龙门加工中心采购方案-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室