
加工中心资讯
车间温度对五轴精度影响有哪些。
早上干的第一件和下午干的最后一件,尺寸差了0.02mm——碰到这种情况,多半不是机床坏了,是热变形。
热的来源有三个。主轴高速旋转发热、丝杆和导轨摩擦发热、环境温度变化。前两个是机床自己产生的,第三个是车间给的。三轴机床精度要求没那么高,热变形不明显;五轴干的是多面孔系和连续曲面,累积误差就显出来了。
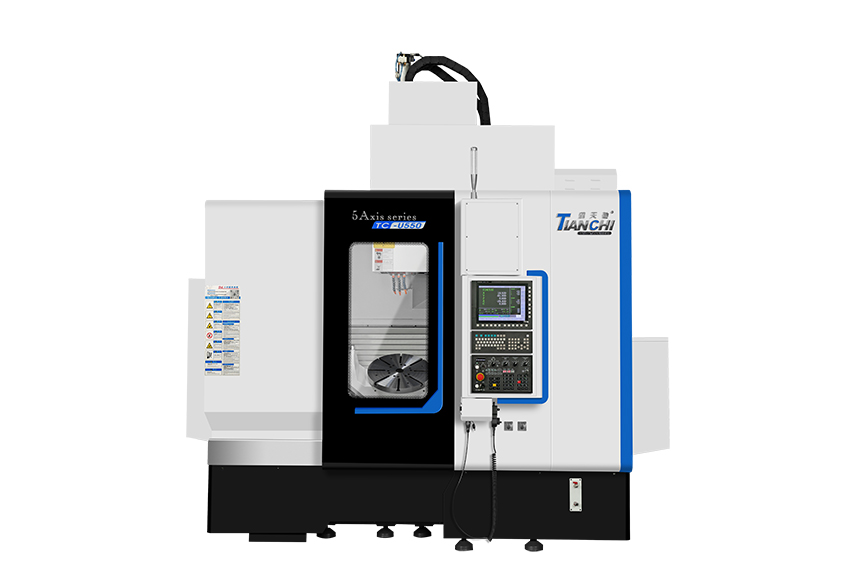
主轴热伸长最直接。 主轴从冷机到热机,轴向能伸长几十微米,这个变化会直接反映在Z向尺寸上,所以很多厂发现"前几件偏小、后面才稳"。鸿天驰全系标配对刀仪,热机之后重新对一次刀,偏差就被消掉了——这也是老操作工习惯开机先跑一段预热程序再干正式件的原因。
热源 |
主要影响 |
常规做法 |
主轴发热 |
Z 向尺寸漂移 |
主轴油冷机恒温 + 开机预热 |
丝杆发热 |
定位误差随行程变化 |
丝杆预拉结构 + 光栅尺闭环补偿 |
车间温度 |
整机均匀变形 |
精加工区恒温 20±2℃ |
切削热 |
工件局部膨胀 |
冷却液给足、精加工前静置 |
恒温车间不是必须,但要分级。整个车间恒温代价高,普通产品件厂没必要。更划算的做法是分区:精加工机床集中放在受控区域,避开朝西晒墙和门口穿堂风,配空调维持20±2℃;粗加工的机器放普通区。这个分区思路,投入比全车间恒温低一个数量级,效果差不了多少。
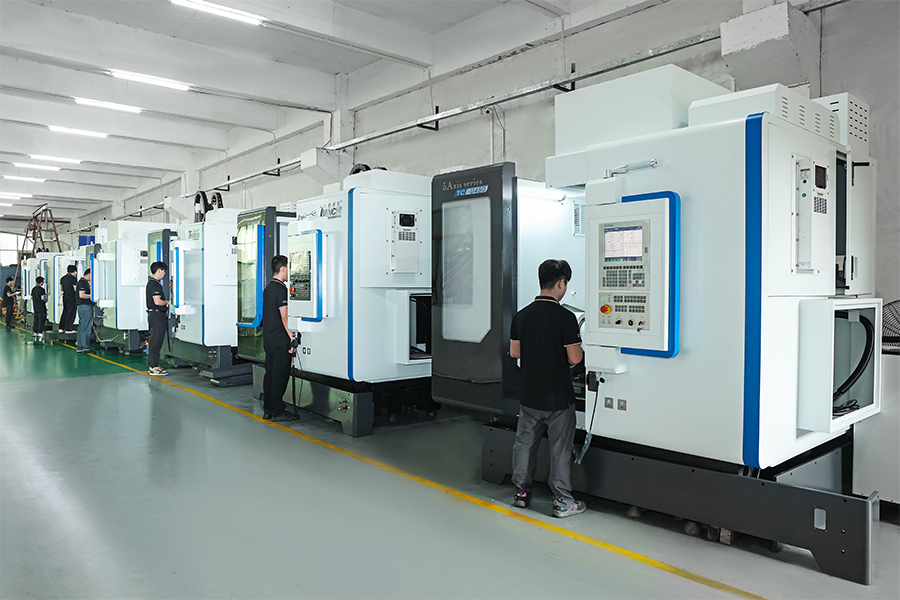
全闭环是热变形的兜底方案。半闭环机器测的是电机端的位置,丝杆热伸长之后,实际位置和反馈位置就对不上了。鸿天驰TC-U550 是全闭环旗舰:三轴配发格光栅尺,4/5轴配海德汉编码器,直接测工作台的实际位置,热伸长多少就补多少。长工时、大件的活,这一项差别很明显。
再稳的机器也要测。 鸿天驰整机做到任意300mm行程误差<0.006mm,但加工中的热变形属于工艺变量,得靠测量兜住。全系标配无线探头,粗加工之后、精加工之前测一次关键尺寸,按实测值补偿,精加工才敢一刀到位,不用反复试切。
车间布局拿不准的,把平面图发过来,鸿天驰工程师帮你看温控分区和机床摆放。
联系鸿天驰

推荐产品


-
1 .
什么原因影响着精密cnc加工中心近距离形成热环境-【鸿天驰】
-
2 .
加工中心cnc售价多少?我们可以从多个方面去考虑-【鸿天驰】
-
3 .
CNC加工中心厂家说说卧式加工中心需要注意的一些点-【鸿天驰】
-
4 .
立式加工中心cnc影响精度保持性的主要因素-【鸿天驰】
-
5 .
如何从机床的结构去区分雕铣机和加工中心,雕铣机厂家告诉您-[鸿天驰]
-
6 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
7 .
做动平衡测试有什么好处?东莞钻攻机厂家讲解一下-鸿天驰
-
8 .
鸿天驰五轴交付与培训体系。
-
9 .
我爱你,中国!天驰数控雕铣机厂家用这样的方式表达--【鸿天驰】
-
10 .
从小白到编程操机画图都会需要多久?数控加工中心厂家带大家看看
-
11 .
精密cnc加工中心厂家建议设备不要长期闲置不用-【鸿天驰】
-
12 .
cnc龙门型加工中心机圆盘式刀库换刀点的调整如何去做-【鸿天驰】
-
13 .
大朗cnc加工中心说下机床预热为什么对加工精度影响大-【鸿天驰】
-
14 .
钻攻机多刀多工件如何使用?东莞钻攻机厂家机哥说说看法-鸿天驰
-
15 .
船舶海工零件五轴加工.
-
16 .
cnc卧式加工中心的加工原理是什么?举一反三了解一下-【鸿天驰】
-
17 .
cnc加工中心电话多少?想买一台设备咨询一下-【鸿天驰】
-
18 .
中山精密cnc加工中心说说机械零件加工时产生变形原因-【鸿天驰】
-
19 .
切削水泵过载跳闸售后维修案例,CNC数控机床厂家解决-鸿天驰
-
20 .
卧式加工中心使用有什么技巧需要注意-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
4 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室