
加工中心资讯
五轴操作工怎么上手?
买了五轴之后最现实的问题不是机器,是人。找不到会干的人,机器就是一堆铁;招来的人上手太慢,几个月产能起不来。
鸿天驰交机培训做了这么多年,观察下来:五轴不难学,难的是从三轴的思维习惯里转出来。三轴干熟的人反而更容易卡住,因为他习惯性地用三轴的思路去想五轴的问题。
阶段 |
要掌握的内容 |
大致周期(有三轴基础) |
第一阶段 |
开机回零、装夹找正、探头对刀、调用已有程序 |
3~7 天 |
第二阶段 |
理解 RTCP、看懂摆角、手工改坐标系 |
1~2 周 |
第三阶段 |
用编程软件出简单件程序、做刀路仿真 |
3~4 周 |
第四阶段 |
独立编程、处理复杂曲面、优化参数 |
2~3 个月 |
第一关:RTCP必须先搞懂。这是五轴和三轴最大的分水岭。三轴编程时,程序里的坐标就是刀尖位置;五轴开了RTCP之后,程序里的坐标是刀尖位置,机床自动补偿旋转带来的偏移。新手最容易犯的错是忘了开RTCP,一刀下去工件位置就偏了。装夹前先确认RTCP 状态,这个习惯要变成肌肉记忆。
第二关:摆角不是越多越好。新手爱把摆角开到极限,觉得"能摆就是五轴"。实际上摆角越大,刀具悬伸往往越长、刚性越差,而且容易靠近干涉区。合理的做法是让摆角刚好够用——能30° 解决的别用60°,悬伸短了表面质量和刀具寿命都更好。
第三关:仿真这一步绝对不能省。五轴的撞刀成本比三轴高得多——撞一下可能是主轴、转台、刀库一起受伤。程序上机之前必须在软件里跑一遍仿真,机床上再用单段、空运行、降低倍率走一遍。鸿天驰培训时会反复强调这一条:宁可多花十分钟仿真,别赌一次撞刀。
第四关:编程软件比操作更花时间。真正拉开差距的是编程能力,不是操作面板。UG、hyperMill这些五轴模块要学刀轴控制策略、碰撞检查、进退刀方式,这个没有捷径,就是得多练。操作层面的东西,熟练工一周能上手;编程层面的东西,两三个月算快的。
有没有三轴基础的差别很大。完全没摸过机床的人,要先补机械基础(刀具、材料、切削参数、识图),这一过程至少要三到六个月,才能进入上面的四个阶段。有三轴基础的人,主要就是过RTCP 和刀轴控制这两关,一两个月能独立干常规件。
新手最容易出事的三个场景,值得单独提醒:一是忘了开RTCP或坐标系设错;二是摆角后刀具长度没重新测量;三是没考虑夹具和转台的干涉,程序里看着没问题,实际转起来撞压板和虎钳。这三个占了新手事故的大头,都可以靠仿真提前发现。
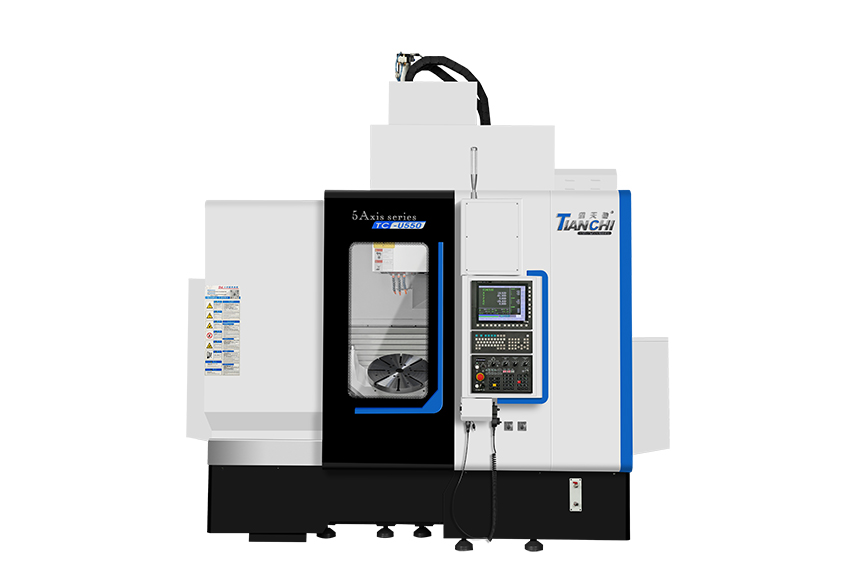
鸿天驰的交机培训包含什么?装机完成后,工程师会在现场做操作培训:开机回零、装夹找正、探头对刀、程序调用、常见报警处理,以及一次完整的试切演示。培训目标是让客户的师傅能独立跑起常规件。后续遇到工艺问题,也可以把件发过来,应用中心帮着排工艺、出程序。
人手不够还有一种解法。如果车间暂时没有合适的人,可以在下单阶段就让工艺前置——把典型件的工艺、程序、刀具配置在交机前做好,机器一到厂直接调用程序生产,人只需要会装夹和启动。鸿天驰应用中心可以承接这一步,等车间的人练熟了再逐步接过来。
培养一个五轴师傅,建议给他固定的件练手。别今天干这个明天干那个,挑三类典型件让他反复干——简单的、中等的、复杂的各一类,干熟了再扩展。五轴的经验是靠件的数量堆出来的,不是靠听课听出来的。
还有一点要讲清楚:机器的精度是出厂就锁定的,鸿天驰整机任意300mm行程误差<0.006mm,操作工要学的是把这套精度原样用出来,而不是靠手艺去补机器的短板。新手上路先把"别撞、别搞错坐标系"守住,精度那部分机器自己会负责。
需要交机培训的具体安排,或者想把件发过来先排工艺,联系鸿天驰工程师就行。
联系鸿天驰
推荐产品
-
1 .
CNC加工中心厂家提示,安全生产正确操机为第一要务-【鸿天驰】
-
2 .
cnc加工中心价格为什么贵?鸿天驰告诉您-【鸿天驰】
-
3 .
怎么去选择合适的三轴雕铣机,13年一线技术人员告诉你-【鸿天驰】
-
4 .
为什么我们购买雕铣机要量身定制CNC雕铣机比较好-[鸿天驰]
-
5 .
国产雕铣机哪家好?我们应该从多方面去考量-【鸿天驰】
-
6 .
雕铣机做模具可以吗?东莞雕铣机厂家说说看法-鸿天驰
-
7 .
买一台鸿天驰的五轴联动机床真实流程是怎么样的?
-
8 .
13年工厂老师傅为您介绍cnc数控加工中心特点-【鸿天驰】
-
9 .
麻涌cnc加工中心说下加工中心选购从哪方面入手-【鸿天驰】
-
10 .
切削液和液压油的损耗多少算正常?CNC加工中心厂家看法-鸿天驰
-
11 .
工件加工尺寸不一样?从化cnc加工中心厂家来解答疑问-【鸿天驰】
-
12 .
高精度cnc加工中心机床加工的速度怎么样?-【鸿天驰】
-
13 .
数控机床如何选择?昆山cnc加工中心简单说明-【鸿天驰】
-
14 .
肇庆cnc加工中心说下cnc机床工件装夹要点-【鸿天驰】
-
15 .
cnc加工中心850的回转工作台的重复分度精度检测方法-【鸿天驰】
-
16 .
钻攻机多刀多工件如何使用?东莞钻攻机厂家机哥说说看法-鸿天驰
-
17 .
数控机床与普通机床相比的特点-【鸿天驰】
-
18 .
数控cnc加工中心进给伺服系统软件形式故障报警有哪些-【鸿天驰】
-
19 .
金属拉削工艺特点有哪些江门cnc高速加工中心提供-【鸿天驰】
-
20 .
模具加工中心设计特点-【鸿天驰】
-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室