
加工中心资讯
电梯与起重设备零件五轴加工.
电梯和起重机这行的件有个共同点——出事就是大事。图纸上写的是尺寸公差,实际验收看的是"这批件能不能装上去就安全运行十年"。
所以这行的加工逻辑跟普通结构件不一样:不是把尺寸做出来就行,是批次一致性、位置度、以及可追溯。鸿天驰跟这类客户谈方案,聊得最多的不是节拍,是怎么保证这一批和上一批一样。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
曳引机箱体 / 端盖 |
球墨铸铁 / 铸钢 |
轴承孔同轴、端面垂直 |
一次装夹镗孔与端面 |
门机传动座 |
Q345 / 45 钢 |
多孔系位置度、焊接变形 |
摆角一次加工多孔 |
导轨支架 / 连接板 |
Q345 / 槽钢 |
多孔位等分、批量大 |
转台分度保证等分 |
安全钳楔块 / 钳座 |
45 钢 / 40Cr |
斜面角度、热处理后硬加工 |
摆角加工斜面,硬料短刀 |
扶梯梯级链轮座 |
45 钢 / 铸铁 |
两侧孔同轴、对称 |
一次装夹加工两侧 |
卷筒端盖 / 制动轮 |
铸钢 / 45 钢 |
大端面、动平衡相关 |
摆角铣端面与外圆 |
缓冲器活塞杆座 |
45 钢 / 不锈钢 |
内孔与端面垂直度 |
一次装夹保证垂直 |
多孔系的位置度,靠一次装夹守。导轨支架、门机座这类件,五六个孔分布在不同高度和方向上,孔之间的相对位置直接决定装不装得上。三轴加工要么做钻套工装,要么翻面找正,孔距误差跟着夹具走。五轴用转台分度,一次装夹把所有孔做完,孔的相对关系由机床定位精度保证,换批生产不用重新打表。
同轴度是曳引机类件的核心。箱体两端轴承孔要求同轴,中间隔着腔体。翻面镗孔的话,两次装夹的同轴误差叠加,装上去轴承就别着劲。一次装夹把两端孔和端面一起做完,同轴度由机床保证,这也是五轴在这行最立得住的一条价值。
焊接件的二次加工,靠探针找正。门机座、支架很多是焊接件,焊完变形,余量分布不均。按理论坐标下刀,有的地方切不动、有的地方切太多。鸿天驰五轴标配的无线探头在这时候派上用场——先打几个点测出实际位置和变形量,把坐标系修正过来再加工,避免"一刀下去直接报废"。这个动作在焊接件上是标准流程,不是可选动作。
斜面和角度特征,摆角比工装划算。安全钳楔块的斜面角度、制动轮的锥面,三轴做要垫斜工装或者直接上万能铣头。斜工装做一套不难,难的是换型号就得重做。五轴摆角直接把主轴转到角度上,程序里改个数值就能换型号,做多品种的厂子省下的是工装成本和调试时间。
批次一致性比单件精度更要紧。电梯件是批量装机的,第一件合格不代表第一百件合格。保证一致性的做法是:把找正、对刀、刀具补偿都固化进流程——对刀仪测刀长、探头找正工件、刀具寿命按件数管理。鸿天驰这几项是标准配置,不是选配,就是因为它们在批量生产里是真起作用。
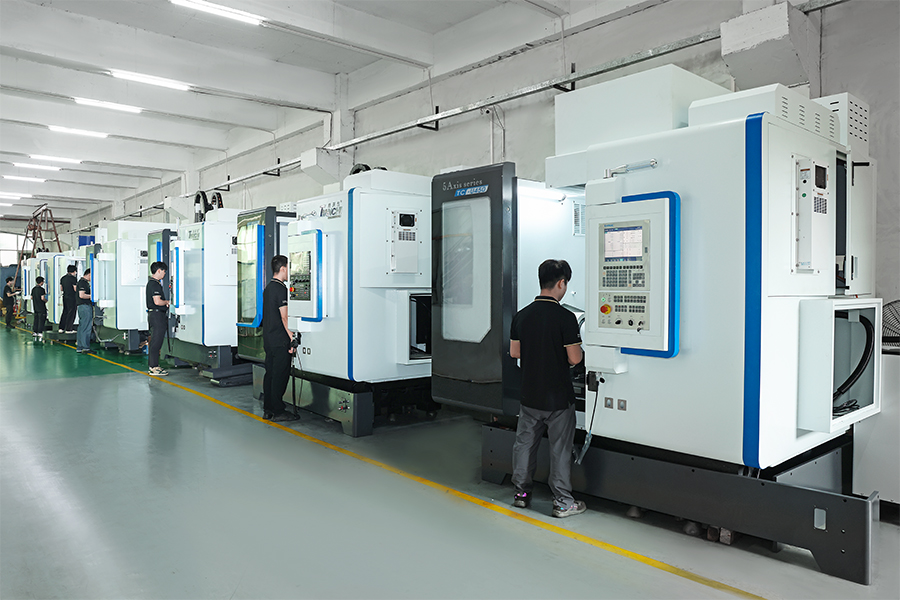
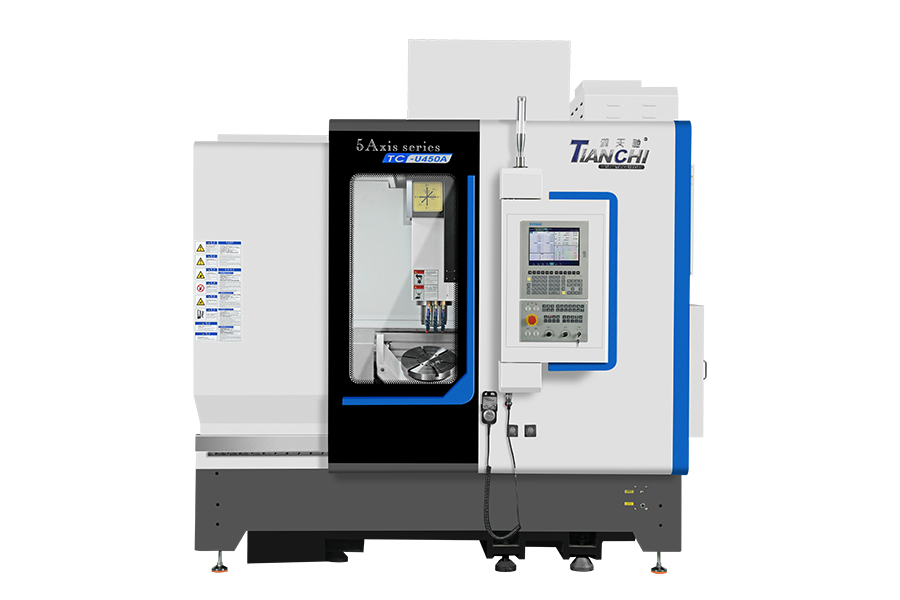
设备怎么配? 小件(支架、连接板、链轮座)用U260 就够,行程X500/Y540/Z370、快移48m/min、换刀 1.8秒,批量件节拍跟得上,标配对刀仪和无线探头,换批不用反复打表。中等尺寸的箱体、端盖看U450A(X600/Y750/Z450、承重 ≤200kg、BBT40电主轴 20000 转/ 20kW);曳引机大箱体、卷筒端盖这类上了尺寸和重量的件,是U550 的活(X725/Y1000/Z500、承重 ≤500kg、A轴扭矩 1500/3000N·m、45#滚柱导轨、换刀 1.8秒)。三台精度同标准,整机任意 300mm行程误差<0.006mm。
铸铁粉尘要提前防。球墨铸铁加工的细粉尘比钢屑更伤机床,进了导轨和丝杆就是持续磨损。U450A和 U550都配链式排屑机,配合导轨防护和冲屑,把切屑粉尘及时排走。铸铁件多的车间,选型时把这一条列进去。
打样建议带一件焊接件。焊接件的难点在变形,带成品件来鸿天驰应用中心,把"探针找正—余量分配—加工参数"这套流程跑一遍,回去就能直接套用。
把你的件拍个照、说下材料和批量,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰

推荐产品


-
1 .
加工中心cnc品牌选择哪些比较好?合适自己的才最好-【鸿天驰】
-
2 .
宝安cnc加工中心厂家说下龙门机床组成部件应用-【鸿天驰】
-
3 .
揭阳cnc加工中心厂家说说提高切削效率有哪些方法-【鸿天驰】
-
4 .
加工中心cnc设备中的大型加工模具还存在哪些问题-【鸿天驰】
-
5 .
热变形对cnc加工中心机床在加工时候精度有影响吗-鸿天驰
-
6 .
玻璃cnc加工中心说下通过编程提高工件加工效率和精度-【鸿天驰】
-
7 .
风电大型装备零件五轴加工
-
8 .
精密cnc加工中心机床通电开启后需注意什么?-【鸿天驰】
-
9 .
温度对于精密cnc加工中心的精度有影响吗?-【鸿天驰】
-
10 .
三菱系统数控保护它有什么用?跟随850加工中心厂家来了解一下
-
11 .
东莞雕铣机厂家和大家聊聊像带刀库的机床有什么样的优势-【鸿天驰】
-
12 .
虎门cnc加工中心厂家说说钻攻机床加工异响原因-【鸿天驰】
-
13 .
五轴机床精度一般是多少
-
14 .
五轴机床下单到出件要多久?
-
15 .
法拉克系统手轮空跑不会用?东莞钻攻机厂家教你-鸿天驰
-
16 .
3C钻攻五轴为什么吃香?
-
17 .
850的两线一硬要不要打地基?鸿天驰东莞CNC加工中心厂家怎么说
-
18 .
立式加工中心价位多少?那些我们应该了解的观念-鸿天驰
-
19 .
龙岩cnc加工中心厂家从齿轮方面说下机床噪声故障-【鸿天驰】
-
20 .
线轨的滚珠和滚柱有什么区别,线轨加工中心850厂家教你-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室