
加工中心资讯
液压气动元件零件五轴加工.
液压件有个别的行业没有的要求——做完要能扛住试压。漏一点油,整机就废。而渗漏的根源,很多时候不是密封件,是加工留下的毛刺、铁屑、孔口倒角不均、密封面平面度不够。
鸿天驰做液压气动客户的方案时,工艺单上一定会多写两项:孔口倒角一次成型、加工后清洗流程。这两项看着不起眼,返修率差很多。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
液压集成块(阀块) |
45 钢 / 球墨铸铁 / 铝合金 |
六面油道、深孔交叉 |
一次装夹加工多面油道 |
油缸缸底 / 端盖 |
45 钢 / 20 钢 |
密封面、油口孔垂直 |
摆角加工侧面油口 |
活塞 / 导向套 |
45 钢 / 铝合金 |
同轴、密封槽 |
一次装夹车铣复合工序 |
气缸端盖 / 缸筒座 |
铝合金 / 不锈钢 |
多孔位、密封面 |
转台分度一次完成 |
多路阀体 |
球墨铸铁 / 铝合金 |
内腔交叉孔、清根 |
摆角加工交叉孔系 |
泵体 / 马达壳体 |
灰铸铁 / 铝合金 |
轴承孔同轴、端面垂直 |
一次装夹镗孔与端面 |
蓄能器端盖 |
45 钢 / 35CrMo |
螺纹密封、承压面 |
螺纹铣 + 摆角加工 |
阀块是最典型的五轴件。一个集成块六个面都有油口,内部油道交叉贯通。三轴加工要翻五次面,每次重新找正,而且交叉孔的位置关系全靠夹具保证——翻一次面,几个丝的误差就进去了。五轴一次装夹把六个面的孔系做完,孔的相对位置由机床定位精度保证,交叉处的错位和台阶基本不会出现。
交叉孔的毛刺是液压件的头号隐患。两条油道交叉的地方,钻孔出口必然留毛刺,这毛刺在装配时冲不掉,运行后可能脱落进系统,卡坏阀芯。五轴的做法是交叉孔加工完,用倒角刀或者球头刀顺着孔口走一圈,把毛刺在机上就处理掉——别等到下线人工去捅,人工处理容易漏、深浅也不一致。
斜油道靠摆角,不靠工装。 很多阀块有非 90度的斜油道,三轴要把工件垫起来做角度工装。五轴摆角直接把主轴转到角度上,程序里改个数值就能换型号。做多品种阀块的厂子,光省下的工装费和调试时间就很可观。
密封面的平面度和刀纹方向要一起管。端盖、阀体的密封面靠垫片或者 O型圈密封,平面度差或者刀纹是同心圆深沟,压上以后就有渗漏路径。加工要点是走刀连续、接刀少、刀纹方向顺着密封方向。五轴连续环绕刀路能做到一刀走完整个面,比三轴分区拼刀的接刀台阶好得多。
螺纹密封优先螺纹铣。 液压件的油口螺纹(公制细牙、NPT锥螺纹、英制管螺纹)要求密封可靠,攻牙一旦偏一点或者烂牙,试压就漏。螺纹铣的螺距和深度由程序控制,一把刀能干多种规格,锥螺纹也能直接铣,实际合格率明显高于攻牙。
清洁度要当成工序来管理。液压件对铁屑、粉尘零容忍。加工完要高压冲洗、吹干、内孔通刷,最好配专用清洗槽。机床这边,U450A和 U550都配了链式排屑机,切屑及时排走不在工作区堆积;U260标配双水泵,冲屑彻底,小阀块的深孔里不容易留渣。选型时把"好不好清理"也问一句,后面省很多事。
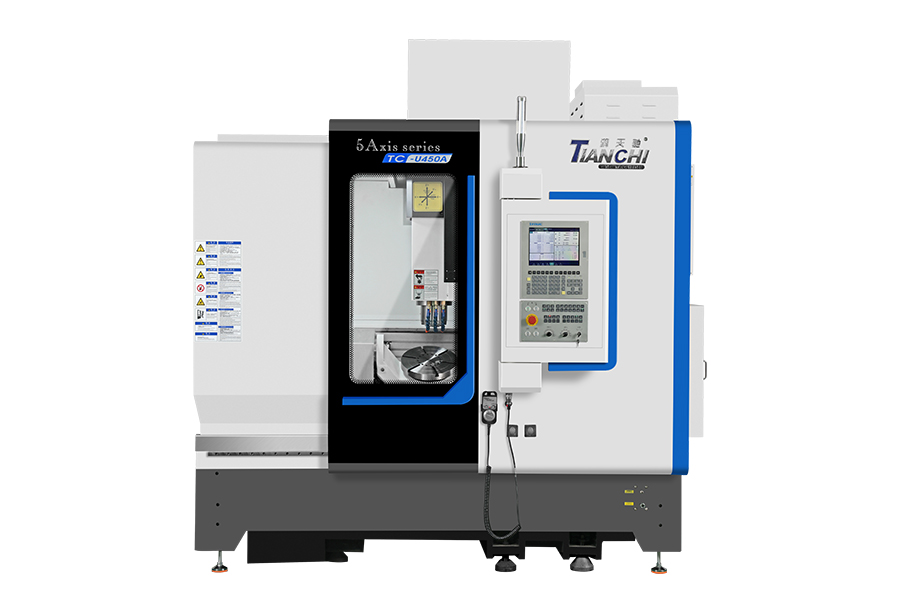
设备怎么配?鸿天驰给液压客户配机器,习惯按阀块尺寸和油缸规格分三档。中小阀块、端盖、活塞、气缸件用U260 最划算——行程X500/Y540/Z370、快移48m/min、换刀 1.8秒,多孔系件节拍快;标配对刀仪和无线探头,找正分中快,换批直接调程序;刀库21 把 / 30 把两档可选,两台机器外形完全一样,工序十道以内选21 把,工序更多选30 把。中等尺寸的阀块、泵体、马达壳体看U450A(X600/Y750/Z450、承重 ≤200kg、BBT40电主轴 20000 转/ 20kW / 48N·m);大规格油缸端盖、大型集成块上U550(X725/Y1000/Z500、承重 ≤500kg、A轴扭矩 1500/3000N·m、45#滚柱导轨)。三台精度同标准,整机任意 300mm行程误差<0.006mm。
铸铁粉尘别忽视。球墨铸铁阀块加工的细粉尘比钢屑更难防,进了导轨和丝杆就是持续磨损。做铸铁件多的车间,导轨防护、排屑、冲屑这三样在选型时就要确认好。
打样带一件带油道的阀块最说明问题。带件来鸿天驰应用中心,把多面油道、交叉孔倒角、密封面刀路一次试出来,顺便测出真实节拍——液压件的报价基本是按节拍和合格率算的,测准了心里才有底。
把你的件拍个照、说下材料和油道情况,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰

推荐产品


-
1 .
关于cnc高速加工中心选购哪个牌子合适问题-【鸿天驰】
-
2 .
CNC加工中心厂家说说卧式加工中心需要注意的一些点-【鸿天驰】
-
3 .
中山高速雕铣机厂家的看法,如何建立工厂规章制度-[鸿天驰]
-
4 .
龙门式cnc加工中心操机细节我们也是需要注意的-【鸿天驰】
-
5 .
机床撞机什么情况?cnc加工中心机床厂家教你如何去避免-鸿天驰
-
6 .
雕铣机高速机如何去选择你不得不知道的知识-【鸿天驰】
-
7 .
机床不能回零怎么回事?cnc加工中心机床厂家给点建议-鸿天驰
-
8 .
cnc加工中心广州厂家说下加工中心刀柄选择小技巧-【鸿天驰】
-
9 .
食品机械零件五轴加工
-
10 .
cnc高速加工中心厂商告诉大家松刀故障的时候如何解决-【鸿天驰】
-
11 .
电力设备零件五轴加工。
-
12 .
机器人与自动化装备零件五轴加工
-
13 .
五轴联动和 3+2 五轴有什么区别?买错可能多花几十万。
-
14 .
广东cnc加工中心说说刀具使用基本性能的选择-【鸿天驰】
-
15 .
河源cnc加工中心今天简单聊下钻攻机钻孔快的原因-【鸿天驰】
-
16 .
东莞哪里有cnc立式加工中心卖?-【鸿天驰】
-
17 .
原材料的大幅度上涨CNC加工中心等数控行业影响有多大?-鸿天驰
-
18 .
从化cnc加工中心说说数控机床定位精度指的是什么-【鸿天驰】
-
19 .
储精蓄锐CNC模具雕铣机导轨维护以及注意事项-【鸿天驰】
-
20 .
优质的数控加工中心对国家实力的影响有多大?-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室