
加工中心资讯
五轴CAM编程软件怎么选?
买五轴之前,很多人把精力花在比机床;买完五轴才发现,卡住的不是机器,是程序编不出来。三轴编得再熟的人,第一次编五轴也会踩坑——刀轴怎么摆、转台转到极限怎么躲、RTCP开不开,哪一条没想清楚都可能撞机。
鸿天驰交付机床时会连带做程序验证和操作培训,就是因为这个环节最容易掉链子。软件本身不是瓶颈,后处理对不对、编程的人懂不懂这台机器的结构,才是真正的分水岭。
软件 |
特点 |
适合场景 |
UG NX(Siemens NX) |
设计制造一体,五轴策略齐全,仿真强 |
有设计协同、件型复杂的大中型厂 |
PowerMill |
五轴刀路策略丰富,粗加工效率高 |
曲面多、开粗量大的件 |
hyperMILL |
五轴自动化程度高,特征识别好用 |
批量多品种、希望减少人工干预 |
Mastercam |
上手快,中小厂普及率高 |
从三轴升级五轴、人员基础一般 |
Edgecam / Cimatron |
各有专长,按行业配套 |
已有使用基础、延续既有习惯 |
先说最硬的结论:软件之间能干的事差不多,差别在效率和顺手程度。五轴该有的刀轴控制方式——垂直于曲面、指向一点、沿曲线驱动、侧刃切削、自动避让——主流软件都具备。真正决定你能不能稳定出活的,是后面几条。
后处理是第一道关,也是最容易被忽略的。五轴程序输出的是刀尖轨迹加刀轴矢量,必须经过后处理翻译成机床能读的G 代码。摇篮式双转台、摆头式、RTCP开还是关、旋转中心坐标是多少——每一台机器的这些参数都不一样。后处理不对,程序在电脑里仿真看着漂亮,上机就是过行程或者撞机。买机床时一定要确认后处理能配套调通,这一条比软件品牌重要得多。鸿天驰新代系统的机床,交付时会把后处理和RTCP 参数一并调好,客户拿自己的软件编完直接能跑。
机床仿真不是可选项。五轴加工时刀具、刀柄、主轴头、转台、夹具、工件全在一个空间里动,干涉的可能性比三轴大一个数量级。靠谱的流程是在软件里做机床仿真,或者用专用仿真软件再验一遍,把主轴头、转台、夹具都建进模型里跑。省这一步,撞一次机的损失够买好几套软件。
刀轴控制方式要和件型匹配。加工一个自由曲面,刀轴垂直曲面是最常用的;加工叶轮、叶片这类,侧刃切削效率更高;深腔侧壁要沿壁面驱动并自动避让;深孔和型腔要限制摆角范围,避免转台转到极限附近反复抖动。同一批件换一种驱动方式,刀具寿命和表面质量可能差一倍——这是五轴编程里最见功夫的地方,也是老师傅和新人的差距所在。
编程的人要懂这台机器。五轴不是"三轴加个转角度"。转台的中心高、行程极限、A轴摆角范围、工件装在哪儿会超程、RTCP补偿怎么开——这些都要心里有数。鸿天驰交付培训里会讲清楚这些内容,同时建议厂里至少固定一到两个人专门做五轴编程,不要轮流上手。
正版和培训的钱不要省。软件用正版,一是刀路和后处理能得到官方支持,二是出了事故有兜底;培训投入产出比很高,五轴编程培训一周,往往能把编程时间从三天压到半天。这笔账算下来比在设备上省钱划算。
程序管理要一开始就立规矩。版本号、刀具清单、装夹示意、试切记录、修改记录,全部跟着程序存档。五轴程序一旦改过刀轴或者摆角范围,必须重新仿真验证,不能凭"看着差不多"就上机。鸿天驰建议客户把程序按件号和版本归档,换批生产直接调用,省去重复验证。
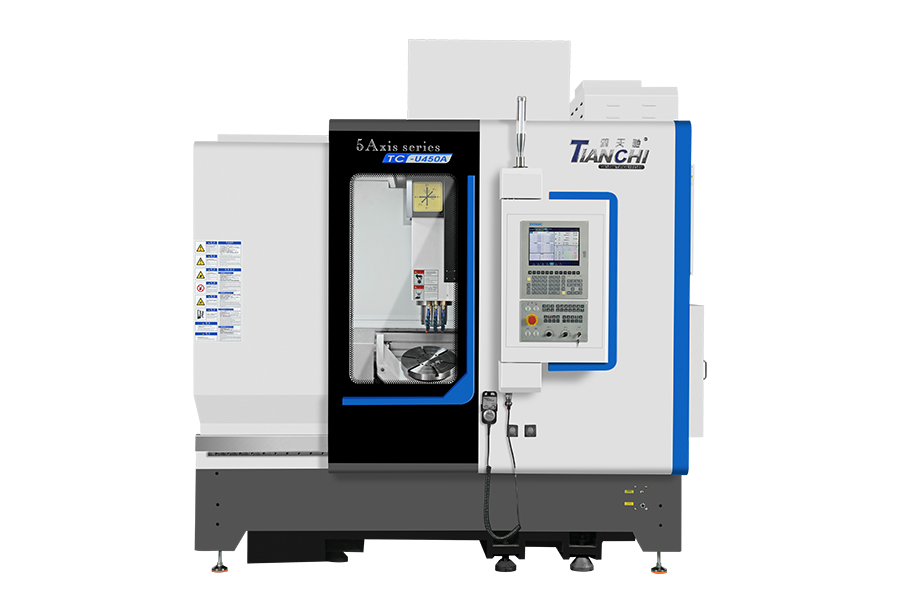
机床这边也要给编程减负。摆角范围、行程余量、刀库容量、换刀速度这些,都会反过来限制编程自由度。比如U260 的 A轴 ±110°、快移48m/min、换刀 1.8秒,刀库有 21 把/ 30 把两档可选(工序十道以内选21 把,工序更多选30把)——刀库容量直接决定一个件能不能一次装夹编完,容量不够就得中途人工换刀,程序也得拆成两段。U450A标配 32 把、A轴正 30° 负110°,编程时要注意负向大角度可用、正向有限,装夹位置要往负向摆角那侧靠;U550是 A ±110°、盘面Φ500,工件摆放自由度最大。三台精度底子一致,整机任意300mm 行程误差<0.006mm。
最实在的建议:先拿一个真实件走通全流程。从建模、编程、后处理、仿真、上机试切到检测,完整跑一遍,把每个环节的坑踩完。跑通这一件之后,后面的件都是复制流程。
五轴程序编不顺、后处理调不通,找鸿天驰工程师——可以协助验证程序、培训编程。
联系鸿天驰

推荐产品


-
1 .
国内加工中心的价格为何差距有那么大?-【鸿天驰】
-
2 .
洪梅cnc加工中心厂家说说有关机床调试相关事情-【鸿天驰】
-
3 .
立式加工中心什么价格,由哪些因素决定的呢-鸿天驰
-
4 .
惠州cnc加工中心说下三轴加工中心如何变成四轴-【鸿天驰】
-
5 .
五轴联动和 3+2 五轴有什么区别?买错可能多花几十万。
-
6 .
购买的加工中心我们一般可以用于加工什么产品?-【鸿天驰】
-
7 .
航空发动机零件五轴加工工艺。
-
8 .
cnc加工中心多少钱一台?东莞天驰为您解答-【鸿天驰】
-
9 .
江门cnc加工中心厂家小知识点:怎么减小刀具径向跳动-【鸿天驰】
-
10 .
型材cnc加工中心每周保养计划应该如何进行-【鸿天驰】
-
11 .
量身定制CNC雕铣机提供适合自身情况的机床-【鸿天驰】
-
12 .
包装机械零件五轴加工.
-
13 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
14 .
cnc加工中心工厂:数控机床应该如何去选择切削液-【鸿天驰】
-
15 .
线轴承滚道表面金属剥落是什么情况?高速雕铣机厂家告诉您![鸿天驰]
-
16 .
伺服电机和电主轴原理区别,汕头雕铣机厂家谈谈看法-【鸿天驰】
-
17 .
佛山高速雕铣机厂家聊下雕铣机加工材料特性影响因素-【鸿天驰】
-
18 .
热变形对cnc加工中心机床在加工时候精度有影响吗-鸿天驰
-
19 .
汕尾cnc加工中心厂家说说安全生产必须要注意的事-【鸿天驰】
-
20 .
加工中心刀库使用选择说说桥头cnc加工中心厂家看法-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室