
加工中心资讯
五轴数控系统怎么选?
买五轴的时候,大家盯着主轴、导轨、转台看,系统这一项常常一句"配什么系统?"就带过去了。实际上系统决定了这台机器能不能顺畅地做五轴,也决定了以后好不好用、好不好修。
鸿天驰三台机器都用新代系统——不是因为它最贵,是因为在这个价位段里,五轴该有的功能它给全了,而且维修和培训的网络在本地找得到人。这话换到别的厂不一定成立,选系统要看的具体是哪几项,下面拆开说。
系统 |
特点 |
常见搭配 |
新代(SYNTEC) |
五轴功能齐全、RTCP 标配、性价比高、中文界面友好 |
中小型五轴、钻攻五轴 |
西门子 840D sl |
功能最强、五轴算法成熟、开放性高 |
高端五轴、大型龙门 |
发那科 30i / 31i |
稳定、生态完整、维修网点多 |
通用加工中心、批量设备 |
海德汉 TNC |
五轴操作逻辑好、精度控制强 |
欧洲机型、高精度五轴 |
国产(广数 / 华中) |
价格低、政策支持、进步快 |
入门机型、教学设备 |
第一项必须看:有没有 RTCP(刀尖点跟随)。五轴加工时工件在转,如果系统不支持RTCP,编程要按工件坐标系算,转台一转刀尖位置就偏,得靠后处理补偿,非常麻烦。有RTCP,编程按刀尖点走,转台随便转,刀尖始终在编程点上。没有RTCP的系统,做五轴会很别扭——这一项是硬门槛,不是加分项。
第二项看五轴联动插补和动态误差补偿。五轴联动时几个轴同时动,各轴跟随误差会叠加成空间误差。好的系统有前瞻(look-ahead)和动态误差补偿,能在高速走小圆弧时保持精度。这一项在复杂曲面件上体现得很明显——同样参数,系统差的表面会有振纹。
第三项看碰撞保护。 五轴干涉风险高,系统级的碰撞保护(机床模型+实时干涉检查)能挡住不少事故。这一项不是所有系统都标配,问的时候要问清是选配还是标配。
第四项看操作习惯和培训。系统再好,操作工不会用也白搭。车间里原来用发那科的,换新代要重新适应界面和宏程序写法;反过来也一样。培训成本和人员流动成本,往往被低估。
第五项看维修响应。系统出故障,等配件的天数就是停机天数。选之前问一句"本地有没有服务点、常见故障多久能到人",比看参数实在。
第六项看和编程软件的配合。后处理是按系统写的,系统换了后处理要重做。如果厂里已经有一套成熟的编程流程,选系统时要把这一条算进去——后处理重做的成本可能比系统差价还高。
别为用不到的功能付钱。高端系统的很多功能(复杂五轴联动、高级曲面算法)在简单零件上用不上。做小件多工序的,需要的是"快、稳、好操作";做大型复杂曲面的,才需要顶级算法。按件型选系统,别按品牌选。
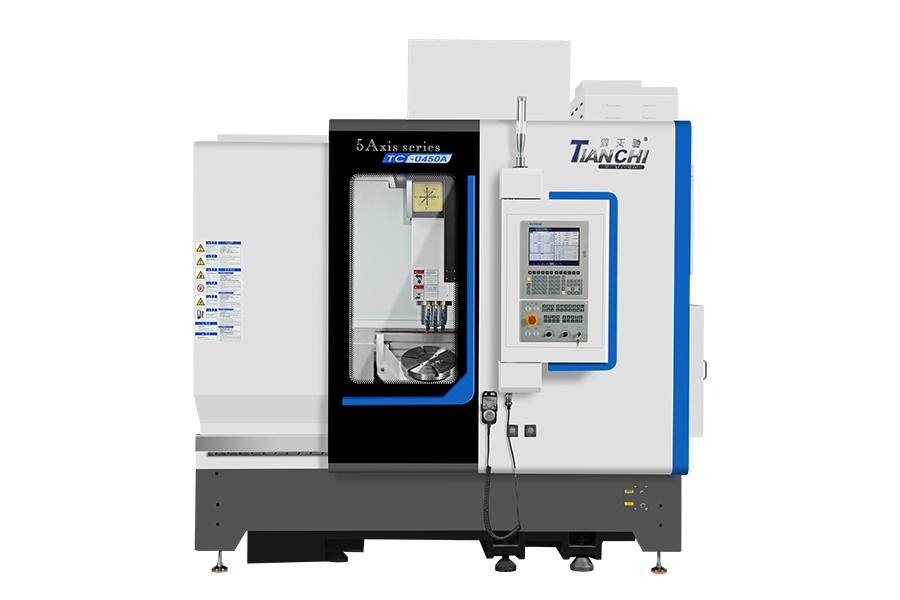
鸿天驰三台的系统配置是这样: U260用新代 220MA-5,10.4寸屏,带 RTCP,钻攻五轴的节拍配上完整的五轴功能;U450A用新代系统 10.4寸屏;U550 用新代15寸屏,屏幕大一圈,大件编程和看坐标更方便。三台的精度底子一致,整机任意300mm 行程误差<0.006mm。
系统之外,还有两件事同样重要:一是后处理必须和机床结构(摇篮式、转台中心、摆角范围)匹配,这一项交付时要一起调通;二是参数备份,系统参数、螺距补偿、RTCP参数一定要备份存档,出问题时能快速恢复。很多"精度突然变差"的故障,最后查出来是参数被改过。
选系统最靠谱的办法是上手试。到现场或者鸿天驰应用中心,用自己的件编一段程序跑一遍,看界面顺不顺手、报警看不看得懂、五轴联动跑起来稳不稳。参数表看不出这些,试一次就清楚了。
系统怎么配、后处理怎么调,找鸿天驰工程师——交付时会把RTCP 参数和后处理一并调通。
联系鸿天驰

推荐产品


-
1 .
cnc四轴加工中心对刀时候对刀点的挑选准则-【鸿天驰】
-
2 .
新能源/储能/光伏结构件,为什么越来越多用五轴?
-
3 .
大型铸件焊接件五轴二次加工
-
4 .
大型铝合金结构件五轴加工
-
5 .
卫浴与厨卫五金零件五轴加工.
-
6 .
惠州精密cnc加工中心说说钻攻机床的保养方式-【鸿天驰】
-
7 .
高速雕铣机厂家直销说说机床床身退火是怎么处理的-【鸿天驰】
-
8 .
如何选择cnc精密加工中心价格?-【鸿天驰】
-
9 .
佛山高速雕铣机厂家聊下雕铣机加工材料特性影响因素-【鸿天驰】
-
10 .
影响cnc加工中心报价成本的因素-【鸿天驰】
-
11 .
cnc加工中心惠州厂家对于削铣加工工件崩边处理建议-【鸿天驰】
-
12 .
工程机械农机零件五轴加工
-
13 .
三菱系统钻攻机如何改第四第五轴运动方向?鸿天驰钻攻机厂家教你
-
14 .
加工石墨用新机器还是用旧机器?东莞石墨机厂家说说看法-鸿天驰
-
15 .
是买硬轨的还是线轨的?高精密雕铣机厂家为您解惑![鸿天驰]
-
16 .
东莞精密雕铣机提供雕铣机旋转轴的安装方式-【鸿天驰】
-
17 .
带刀库的850加工中心如何配置储气罐?CNC加工中心厂家意见-鸿天驰
-
18 .
佛山市雕铣机厂家:当机床发生电气故障时检修注意点-【鸿天驰】
-
19 .
CNC数控机床有时候出现电机异常响动的情况是什么原因-鸿天驰
-
20 .
五轴机U450A和U450B怎么选?

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室