
加工中心资讯
五轴刀具寿命与换刀时机.
一把刀用到崩刃才换,是车间最贵的习惯。崩刃那一刻,报废的不只是一个件——可能是一整块已经加工了三小时的毛坯,也可能是转台上一道撞痕,后面几天都得修。反过来,一刀一换,刀具成本又吃不消。
鸿天驰的工程师在客户车间看刀具柜,常看到两种极端:一种是刀架上全是磨得发亮的旧刀,另一种是每班必换新刀。两种都在浪费钱,一种浪费工件,一种浪费刀具。真正的答案是按数据换,而不是按感觉换。
判断方法 |
怎么用 |
优点 |
局限 |
听声音 |
切削声从清脆变沉闷、出现尖啸 |
即时、零成本 |
靠经验,新手不准 |
看切屑 |
切屑由银白变蓝、变碎或缠刀 |
直观 |
受材料影响大 |
看表面 |
加工面发暗、出现细密毛刺 |
直接反映结果 |
已经是末端信号 |
测电流 / 负载 |
主轴负载上升 10%~15% |
有数据、可记录 |
需要系统支持 |
记切削时长 |
按累计切削分钟数换刀 |
可计划、可预算 |
需要台账 |
测刀具尺寸 |
定期测直径和刃口磨损带 |
精确 |
要停机测量 |
数加工件数 |
按件数换刀(批量稳定时) |
管理简单 |
不适合多品种 |
先建台账,再谈寿命。每把刀记:编号、材质、涂层、加工材料、累计切削时间、加工件数、更换原因(正常磨损/崩刃/让刀)。记满一个月,规律自己就出来了——哪种刀在哪种材料上能用多久,一目了然。
正常磨损和异常失效要分开算。正常磨损的刀,刃口均匀发亮、后刀面磨损带宽度稳定;异常失效的刀,往往是崩刃、粘刀、热裂,原因通常是参数不对、刚性不足或者冷却不到位。把异常失效当成正常磨损,永远优化不了成本。
铝件看粘刀,钢件看磨损带。铝软,刀一旦粘屑,表面立刻拉毛,这时候刀刃其实还很新,但已经不能用了;钢件是慢慢磨,后刀面磨损带宽度到0.2mm 左右就该换。两种材料的换刀标准不能一样。
不锈钢和钛合金,宁可早换。这两种材料加工硬化严重,刀钝了之后切削力急剧上升,硬化层越切越硬,最后崩刃。在这两种材料上省刀,等于在工件上赌。
五轴的刀,磨损位置跟三轴不一样。摆角加工时,刀刃的接触点会随刀轴变化移动,磨损带往往更长、更分散。用三轴的经验判断五轴的刀,容易判晚。建议按加工面质量判断:同一把刀切出来的面,如果某个角度区间开始发暗,说明那个区间的刃口已经磨损。
换刀时机要留缓冲,不要卡着极限。精加工前一定换新刀,粗加工可以用旧刀。把刀具按"粗加工用、精加工用、废弃"分三档管理,比"能用就一直用"省钱得多,也比"一刀一换"合理。
刀具成本要摊到件上算。一把刀多少钱、能加工多少件,除一下就是单件刀具成本。这个数比刀具单价有用得多——单价高的刀如果寿命长,单件成本可能更低。算清这个数,采购就不会只盯着报价。
刀柄和夹头也在寿命里。弹簧夹头用久了夹持力下降,刀会微量窜动,表现是尺寸飘、表面差、刀具寿命骤降。夹头要按使用次数更换,不能等到夹不住才换。液压刀柄和热装刀柄的保持性更好,适合精加工。
机外对刀能省下机床时间。换刀时在机床上对刀,主轴停着,机床空转。用机外预调仪测好长度和直径,数据导入系统,机床只负责换刀。鸿天驰的机型标配对刀仪和无线探头,对刀在机外、找正在机内,两件事不抢机床。
参数对了,刀就耐用。每齿进给太小会摩擦生热、加速磨损;切深太大在拐角处会过载崩刃;转速超过刀具许用线速度,涂层很快失效。刀具寿命的账,一半要算到参数上。
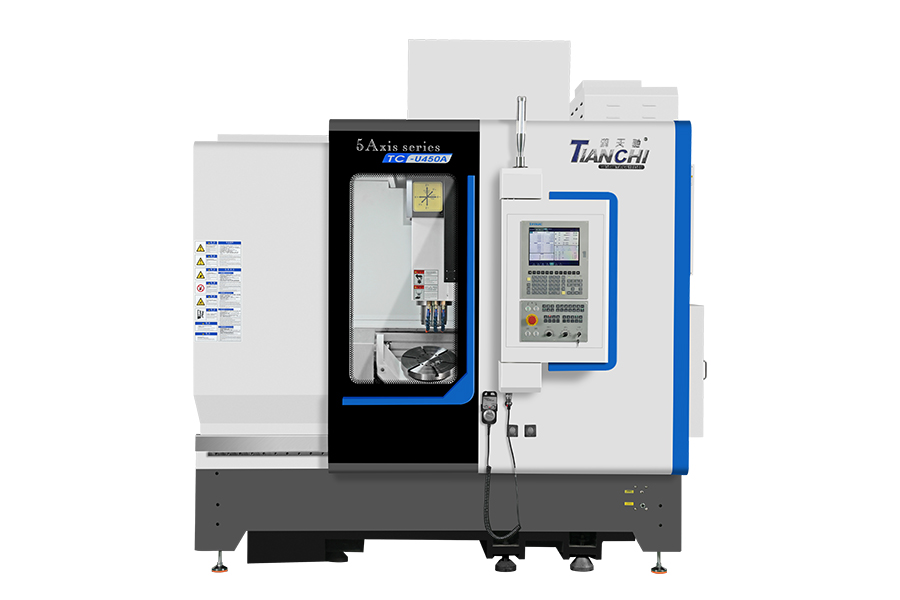
鸿天驰三台机型的刚性配置不同,刀具表现也不同:U260是 BT30 主轴20000 转、适合小径刀高转速;U450A是 BBT40 电主轴20kW / 48N·m;U550是 BBT40 直联机械主轴52.5N·m,能吃重切。同一把刀在不同机床上寿命不同,台账要按机型分开记。
三台机型出厂按同一精度标准验收,整机任意 300mm行程误差<0.006mm。机床精度稳定,刀具磨损带来的尺寸变化才看得出来——机床本身在飘,就没法判断是刀的问题还是机的问题。
打样时顺便测刀具寿命。用你们的刀、你们的材料,在鸿天驰应用中心连续切一批,记录每把刀能切多少件、表面什么时候开始变。这个数据拿回去,刀具预算就有依据了。
联系鸿天驰

推荐产品


-
1 .
东城cnc加工中心厂家对于新购买设备的一些小建议-【鸿天驰】
-
2 .
cnc钻攻加工中心如何去合理的使用?-【鸿天驰】
-
3 .
五轴机床租还是买?
-
4 .
广州雕铣机厂家:选购机床对于技术性有什么样的要求-【鸿天驰】
-
5 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
6 .
充电桩与换电设备零件五轴加工
-
7 .
加工中心适用立铣刀时注意事项,中山cnc加工中心提供-【鸿天驰】
-
8 .
广东五轴厂家怎么挑?
-
9 .
广东数控加工中心厂家先试用,再购机,就选【鸿天驰】
-
10 .
高精密雕铣机的工作环境我们应该注意什么?-【鸿天驰】
-
11 .
泵体阀体零件用五轴去加工。
-
12 .
cnc卧式加工中心和立式加工中心有哪些区别?-【鸿天驰】
-
13 .
石墨雕铣机厂家给大家介绍下石墨雕铣机比较合适加工石墨-【鸿天驰】
-
14 .
数控雕铣机最几年的在硬件上面的变革发展-【鸿天驰】
-
15 .
数控精雕机厂家说说数控设备的一些维护保养知识-【鸿天驰】
-
16 .
数控cnc加工中心进给伺服系统硬件报警形式有哪些-【鸿天驰】
-
17 .
长安cnc加工中心厂家说说电脑锣大概能加工哪些工件-【鸿天驰】
-
18 .
机床可能会遇到的一些问题,广东850加工中心厂家解答-【鸿天驰】
-
19 .
罗湖cnc加工中心厂家说说钻攻中心的应用怎样合理-【鸿天驰】
-
20 .
cnc雕铣机厂商说说如何制作一台好的雕铣机-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室