
-
鸿天驰五轴提供免费打样。
客户最常问的一句话是"我这活你们的机器干得了干不了"。我一般不直接答,只说:发图纸来,切一件你看。道理很简单——参数表上的数字,说明不了你那个件。
查看详情+
打样验证的第一件事是节拍。 一件活三轴干40分钟,五轴能压到多少?这个数字决定回本周期,也决定你以后怎么报价。打样时我们按真实工序跑一遍,装夹、换刀、摆角、切削全算进去,出来的是可复制的节拍,不是理论值。 -
五轴表面粗糙度怎么保证?
"Ra1.6能做到吗?"这是看机客户问得最多的一句。答案是能,但Ra不是靠把进给调慢换来的——那样做出来的是"磨"出来的面,不是"切"出来的。
查看详情+
先看几何成因。表面粗糙度里有一部分是刀尖的几何残留。用球刀时残留高度约等于行距的平方除以八倍刀具半径,行距从0.3mm 收到0.15mm,残留高度就降到四分之一。这一条跟机床关系不大,是编程参数决定的,很多"机床不行"的抱怨其实是行距给大了。 -
食品机械零件五轴加工
食品机械和包装机械的零件有个共同点:不锈钢多、形状怪、批量不大、交期急。这四条凑在一起,三轴干着特别难受。
查看详情+
不锈钢先说材料。 304、316这类奥氏体不锈钢导热差、加工硬化严重、还粘刀。最忌讳的是"蹭"——进给太小、刀钝了还在切,表层立刻硬化,下一刀切在硬化层上,刀具磨损成倍加速。所以不锈钢的加工原则是:吃刀要果断、进给不能太小、刀要锋利、冷却要给足,中途绝不许停进给。 -
大型铸件焊接件五轴二次加工
铸造厂和焊接厂出来的件送到加工车间,要求往往只有一句:把该有尺寸的地方做出来。听着简单,这其实是机加工里最容易翻车的一类活。
查看详情+
第一难:没有基准。铸件毛坯外形是拔模面,焊接件是拼出来的,没有哪个面是规矩的。三轴的做法是先画线、打表、垫千斤顶,把件找正到一个还能接受的位置,一两个小时是常事。五轴配探头,打几个点测出毛坯实际姿态,自动建立坐标系,把余量分配到该去的地方,几分钟搞定。 -
五轴机床耗电多少?
有老板算完账来问我:五轴是不是很费电。我说电费在五轴的运行成本里,其实排不上前三。
查看详情+
先算主轴。 切削时的实际功率远低于主轴额定功率。像20kW的电主轴,粗加工峰值可能到六成负载,多数精加工工况只有两三成。按两班20 小时、平均负载4kW 算,一天约 80度电。 -
通讯滤波器腔体五轴加工。
滤波器腔体这活,看着简单——一个铝盒子。真正干过的人知道,它是铝合金里最能暴露装夹问题的件之一。
查看详情+
薄壁是第一道关。 壁厚做到 1.5~2mm是常态,腔深、底薄,三轴侧铣时刀一压,壁就往外让,铣完回弹,尺寸超差。更麻烦的是振动,薄壁件像个音叉,切削频率一对上就嗡嗡响,表面全是振纹,只能降参数,节拍被拖死。 -
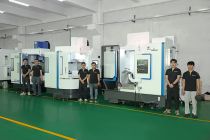
五轴对刀仪和无线探头要不要保留?
报价单上"对刀仪""无线探头"两项加起来一万多,很多老板第一反应是砍掉。其实这两样不是提升性能的,是防止你花冤枉钱的。
查看详情+
没有对刀仪,刀长怎么来?手动对刀,一把刀两三分钟,一件活十几把刀就是半小时;而且手动对刀的重复精度靠手感,差个0.02mm 是常态。对刀仪自动测,一把刀十来秒,精度稳在μ级,还能在加工中自动检测刀具磨损和断刀——刀断了没发现,接下来那一刀就是把工件废掉,连带刀柄和主轴都可能受伤。 -
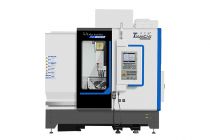
鸿天驰TC-U450A主力机
客户来厂里看机,十台里最后有三四台落在 U450A这一档。它不是最便宜的,也不是最大的,但它是"什么活都干得了"的那一台。
查看详情+
600/750/450 的行程是道坎。配 Φ320 盘面,最大工件Φ538×460高,负载200kg。这个尺寸段覆盖了绝大多数产品件:泵体、阀体、壳体、支座、接头、中小型叶轮。再往小走,件一大就卡住;再往大走,机身价格和日常电费都是额外成本。 -
五轴机床一年保养花多少钱
买机床的人问价格的多,问"一年养这台机器要花多少"的少。这笔钱不算清楚,三年下来能吃掉一台小五轴的首付。
查看详情+
先说必须花的耗材。 切削液,乳化液或半合成的,一年换2~4 次,加上日常补充和除浮油,一年大概2000~5000元;导轨油和丝杆润滑脂靠自动润滑泵打,一年几十升,几百块;主轴油冷机的冷却液两年换一次;过滤器、密封圈、刮屑片这类易损件一年几百块。耗材这一块,按两班开机算,一年3000~8000 元。 -
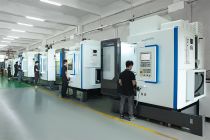
非标自动化零件五轴加工
做非标自动化的厂,最怕的不是难件,是杂。今天一个连接座,明天一个摆臂,后天一块安装板,批量三五件,交期三天。三轴干这种活,光工装和翻面就把利润吃光了。
查看详情+
非标件的特点:品种多、批量小、形状怪。一块安装板六个面都有孔,还有两个斜油孔;摆臂两头有同轴孔,中间带曲面。这类件放三轴上,做三四套工装、翻三四次装夹,每个面都要重新找正,一件活两小时,一半时间花在装夹和对刀上。
推荐产品