
-
风电大型装备零件五轴加工
风电这一行的零件,关键词就两个:大,和稳。轮毂支架、偏航变桨系统的结构件、发电机端盖、大型法兰、塔筒连接件——件重、料硬、装机后要扛二十年的交变载荷,加工上一点都不能糊弄。
查看详情+
第一个难处是件大、行程不够。直径六七百毫米的法兰、带叉臂的支架,普通立加放不下,摆角一转还容易蹭到防护。分段加工再拼装是可行的,但孔位的位置度就靠拼装精度来兜,风险全押在后面。 -
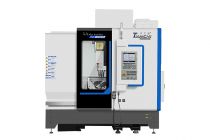
鸿天驰TC-U380B入门五轴
第一次买五轴的厂,心态通常是两句话:想上,又怕上错。怕花多了闲置,怕买便宜的干不了活。TC-U380B就是给这种处境准备的——入门的价格,五轴该有的东西一样不缺。
查看详情+
它是立加底子的立式摇篮五轴。X500/Y560/Z500 行程,盘面Φ260/Φ300,负载80kg。这个尺寸覆盖了大部分通用小件:泵体阀体、小型叶轮、连接器壳体、医疗器械小零件、3C异形件。机身不大,厂房不挑,用电不挑,进场也省心。 -
五轴为什么会撞刀?
五轴撞一次刀,轻则刀断、工件废,重则主轴精度受损。做了这么多年,我总结下来,撞刀基本不是运气问题,是下面这几件事里踩了一个。
查看详情+
一、仿真只看刀尖,不看刀柄和主轴。这是头号杀手。CAM里模拟刀路,很多人只看刀尖有没有过切,屏幕上刀尖绕得挺漂亮。真上了机床,刀柄、夹头、主轴鼻端是要占空间的,摆角一大,主轴侧面就蹭到工件或者夹具。仿真一定要把刀柄、刀夹、甚至主轴头都建进模型,按整体去碰撞检查。 -

轨道交通零件五轴加工怎么样?
轨交这行的零件有个共同点:不追求多精巧,但容不得出错。转向架上的支座、制动系统的壳体、门系统的结构件、受电弓的连接件,哪一个出问题都不是返工那么简单。
查看详情+
件大,是第一个门槛。这类零件动辄五六百毫米,有的还带立筋、带叉臂,普通立式加工中心放不下、够不着。行程不够就只能分段加工再拼,尺寸链一长,误差就攒出来了。 -

五轴A轴C轴摆角怎么看
看五轴参数表,行程、转速、刀库大家都盯着看,唯独A轴摆角这一栏经常一笔带过。等机器进了厂才发现:某个斜面够不着,只能垫工装把零件斜着装,精度跟着往下掉。
查看详情+
摆角决定刀能不能"够到"那个面。A 轴是绕 X轴翻转的那一轴,它的角度决定了主轴能以多斜的姿态切到工件。常见有±110°,也有像鸿天驰TC-U380B 那样 -30°~+110°的不对称范围,U450A/U450B是 +30°~-110°。别只比数字大小,要看你的活最斜的那个面在哪。 -
鸿天驰TC-U260小件快干五轴
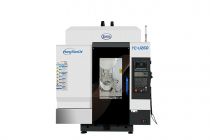
有的厂产能上不去,不是机器不够大,是机器"太重"了——大机床干小件,来回跑得慢,换刀还慢,一件活十分钟,八分钟花在等待上。TC-U260就是给这类小件活准备的一台机。
查看详情+
它是钻攻机的底子。钻攻结构出身,讲究的就是一个快。X500/Y540/Z370的行程配 Φ260 盘面,负载60kg,机身 4吨,运动部件轻,加减速利索。快移速度做到48m/min,小件多孔位、多工序来回跑,省下来的都是实打实的时间。 -
五轴机床一天能干多少活?
报价、排产、跟客户谈交期,绕不开一个问题:这台机一天能出多少件?很多人是拿切削时间除八小时,算出来挺美,干起来交不上货。
查看详情+
差在哪?差在刀没在切的时候。一个件从毛坯到成品,真正切削的时间常常只占一半不到。剩下的都花在装夹找正、翻面、换刀、空程走刀、停机测量、上下料上。三轴干一个多面件,翻三四次装夹,每次装夹找正十几分钟,一天下来光找正就耗掉两三个小时。 -
大型铝合金结构件五轴加工
干大铝件的厂,最头疼的不是切不动,是切完翘。平板上机床的时候是平的,加工完松开压板,中间鼓起来两三丝,校都校不回来。
查看详情+
变形从哪来,先把账算清。一是材料本身的残余应力,铝板轧出来、锯下来,内应力就锁在里面,你一刀削掉一层皮,应力重新分布,它就要变形。二是切削热,铝导热快但热膨胀系数也大,局部受热那一片就鼓。三是装夹压紧,压板压着是平的,一松手弹回来。 -
五轴机床进场前准备什么?
买机床最怕的不是花钱,是机器拉到厂门口进不去、装好了地基下沉、一开机就跳闸。这些都是可以提前避掉的,今天把进场前该准备的几件事一次说清。
查看详情+ -
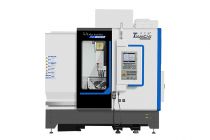
半导体设备零件五轴加工.
半导体设备上的零件,看着不起眼,做起来最磨人。腔体、法兰盘、气体分配盘、冷却板,料不算硬,要求却刁:孔位多、面多、密封槽多,还得保证装配后不漏气、不偏位。
查看详情+
难点不在材料,在"关系"。这类零件很少是单个尺寸难,而是面和面、孔和孔之间的关系难。一个气体分配盘,上下两面几十个孔,中间还有斜孔连通,三轴做要翻面三四次,每次翻面就多一次找正误差,孔位对不上,装上去就是漏气。
推荐产品