
加工中心资讯
五轴加工程序怎么管理
五轴的事故里,真正因为机器故障出问题的很少,大多是程序环节出岔子:后处理没配对、仿真没做全、版本传错、手动改一行没同步。这些错误一次撞刀就能吃掉一台机器几天的利润。
第一道关是后处理。 CAM里算出来的刀路是通用的刀位文件,要靠后处理翻译成这台机床能读懂的G代码。不同结构(摇篮式、双摆头、双转台)的后处理完全不一样,摆角范围、旋转轴方向、行程极限都得对上。后处理没配对,最常见的后果是旋转轴转错方向,或者超出摆角极限被系统报警拦下——运气好是报警,运气不好就是撞。鸿天驰全系配新代系统,交付时会把对应机型的后处理文件和机床模型一起交给你的编程员,这一份文件要作为资产管起来,别丢在个人电脑里。
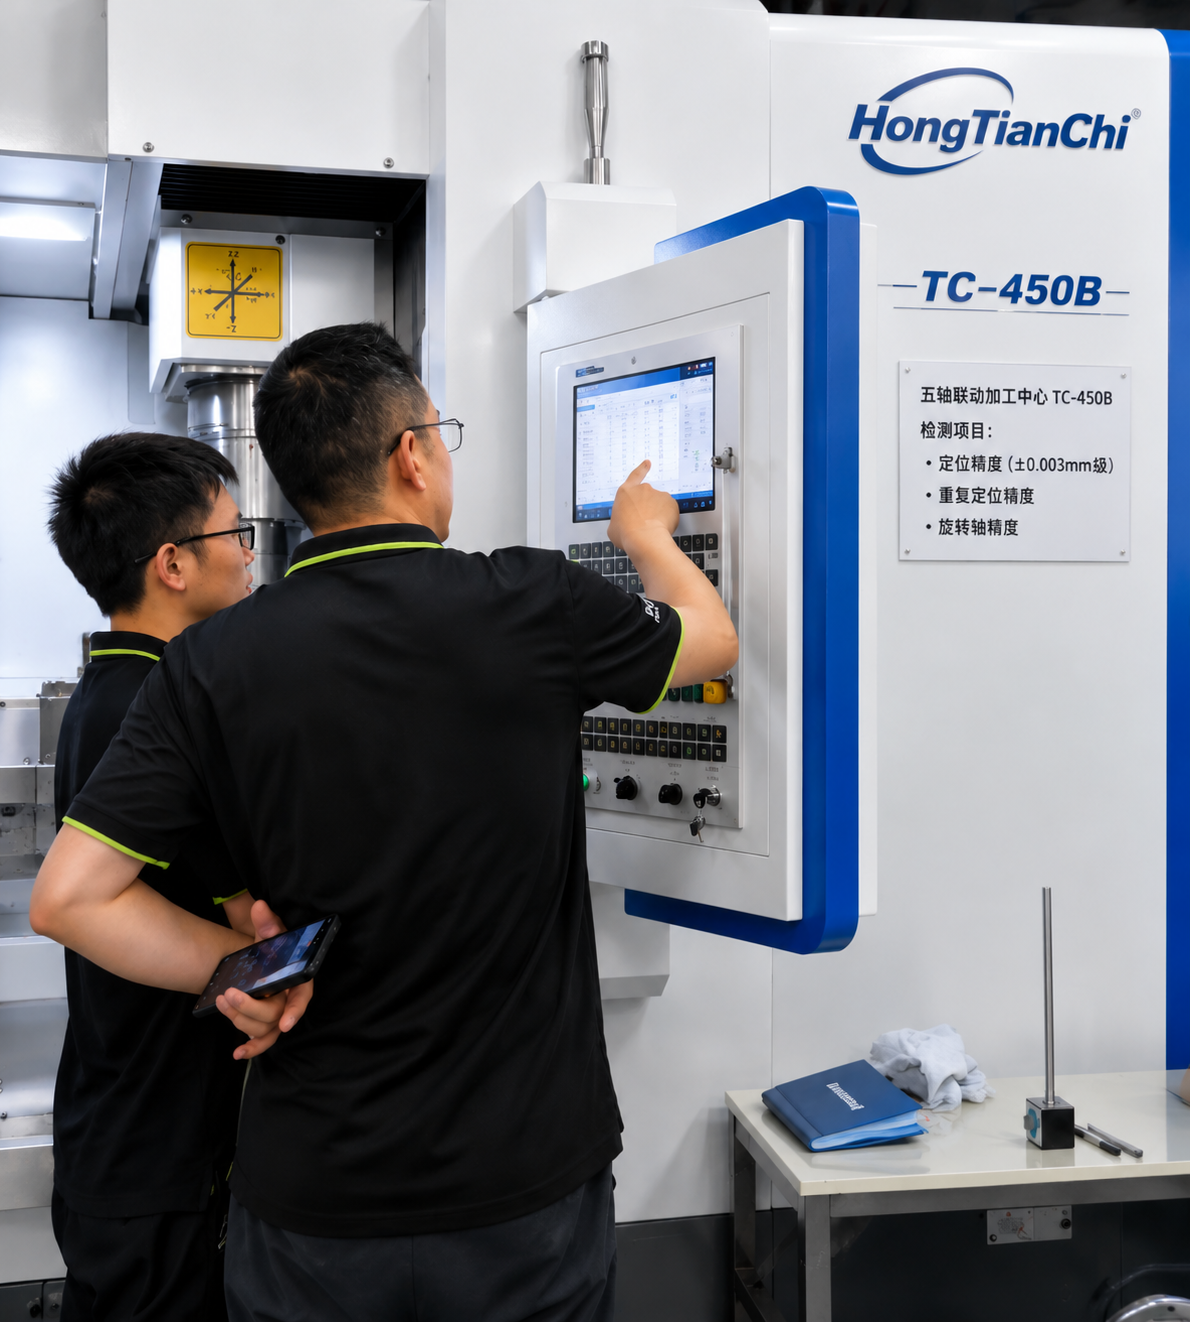
第二道关是仿真。仿真必须把机床、夹具、毛坯、刀柄一起放进模型里跑,只跑刀路不算仿真。很多厂撞刀撞在刀柄和夹具上——刀尖轨迹没问题,刀柄撞了。这一遍仿真在电脑上跑几分钟,比在车间里撞一次便宜一百倍。
环节 |
常见错误 |
怎么防 |
后处理 |
机型不匹配、旋转轴方向错 |
一机一后处理,归档管理 |
仿真 |
只跑刀路,没装夹具模型 |
机床+夹具+毛坯+刀柄全模型 |
版本 |
改了程序没改版本号 |
文件名带版本和日期,旧版归档 |
传输 |
U 盘直接拷、拷错版本 |
联网传输或专用目录,传输后复核 |
现场修改 |
机床上改了程序没回传 |
禁止机上改程序,改了必须回传归档 |
第三道关是版本。程序改了一次,文件名没变,操作工拿到的还是旧版——这种事在小厂几乎每个月都发生。最简单的办法是文件名强制带版本号和日期,比如"件号-工序-V03-20261007",旧版统一归档不删除。车间只允许存在一份现行版本,这一条要写成制度。
第四道关是传输。 用 U盘拷程序是最省事也最危险的方式:U盘带病毒、版本拷错、文件损坏,任何一种都能惹麻烦。有条件就走机床联网,程序从服务器统一下发,谁改的、什么时候改的都有记录。退一步也要建专用传输目录,传输完在机床上复核一遍程序号和文件大小。
现场改程序这条要禁止。操作工在机床上手动改一行进给、改一个坐标,改完不回传,下次调用正式版本又出问题。规矩要定死:机上不允许改程序,需要改就回到CAM里改、重新后处理、重新仿真,再走一遍流程。这条执行起来最麻烦,但也是最能减少事故的一条。
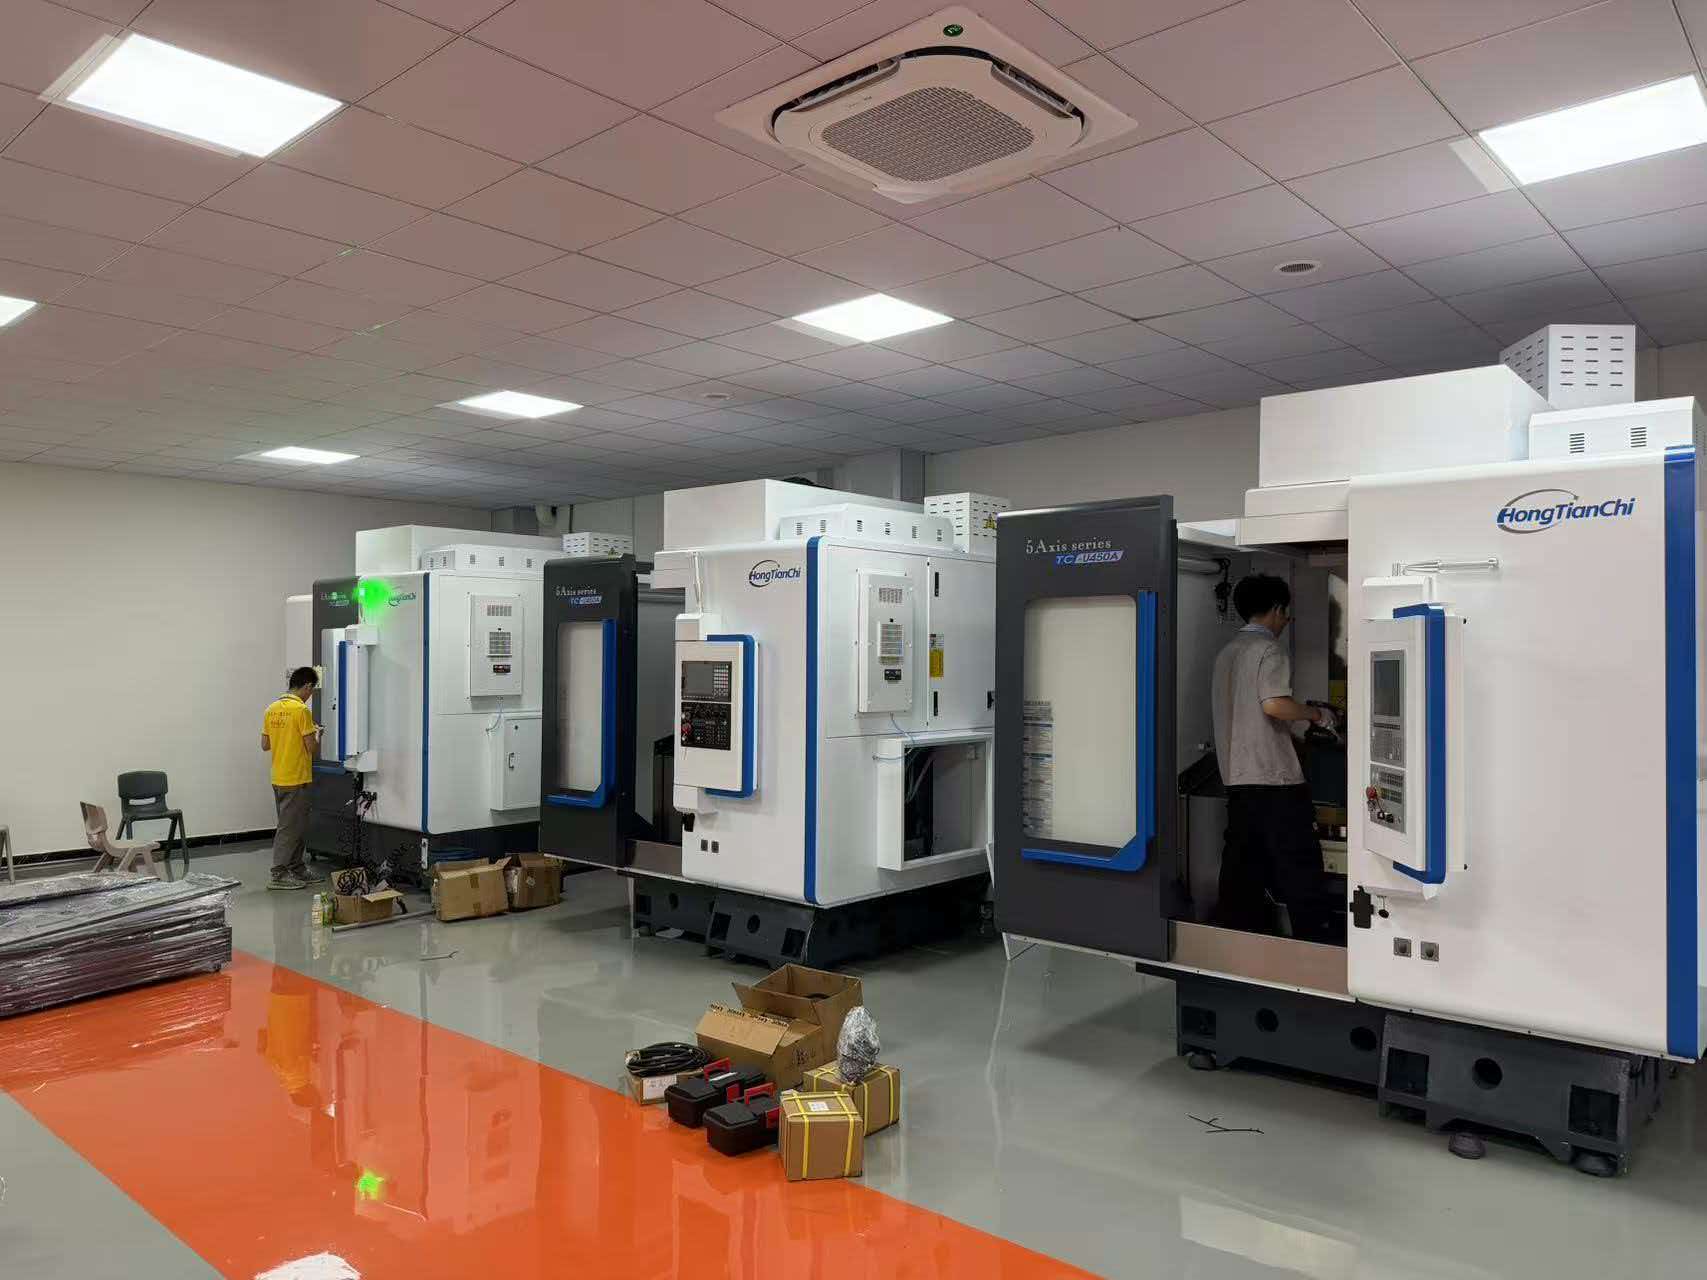
程序算得准,还得机床走得准。前四步都做到位,最后一步是机床本身的位置精度。鸿天驰整机做到任意300mm行程误差<0.006mm,程序里给的坐标就是机床实际到的位置,不用靠试切去"找"坐标。这一条是前面四步能省事的前提——机器位置飘,就只能在现场一遍遍试切修正,程序管理做得再好也白搭。
把这些做成清单。后处理、仿真、版本、传输、回传,五步做成一张检查表贴在编程室。鸿天驰的免费培训里会带着走一遍完整流程,从建模、刀路、后处理到传输和试切,教到能独立跑通。
把你现在最头疼的程序环节说一下,鸿天驰工程师帮你看看卡在哪一步,也可以安排试切现场演示。
联系鸿天驰

推荐产品


-
1 .
cnc加工中心工厂:数控车床加工的效果差是什么原因?-【鸿天驰】
-
2 .
加工中心调试的目的有什么?数控加工中心厂家说说看法-鸿天驰
-
3 .
加工汽车零件为什么要上五轴机床?
-
4 .
什么是立式加工中心?有哪些分类?-【鸿天驰】
-
5 .
中山高速雕铣机厂家的看法,如何建立工厂规章制度-[鸿天驰]
-
6 .
加工中心厂家为您介绍加工中心v850主要性能和特点-【鸿天驰】
-
7 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
8 .
数控机床常见故障(三)深圳雕铣机厂家为您提供方案-【鸿天驰】
-
9 .
M80系统加工过程中如何补刀补?鸿天驰CNC数控加工中心厂家教你
-
10 .
cnc加工中心提升良品率38%-【鸿天驰】
-
11 .
雕铣机整机安装和调试问题我们不能忽视其重要性-【鸿天驰】
-
12 .
购买的加工中心我们一般可以用于加工什么产品?-【鸿天驰】
-
13 .
谢岗cnc加工中心厂家说说停工一段时间再开工注意要点-【鸿天驰】
-
14 .
机床选择的刀具应具备什么?小型cnc加工中心厂家意见-【鸿天驰】
-
15 .
850立式加工中心价格多少?佛山cnc加工中心厂讲讲-【鸿天驰】
-
16 .
新代系统加工中心主程序如何呼叫子程序?广东CNC加工中心厂家教你
-
17 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
18 .
雕铣机高速机如何去选择你不得不知道的知识-【鸿天驰】
-
19 .
佛山cnc加工中心厂家:数控龙门加工中心的未来趋势-【鸿天驰】
-
20 .
模具加工中心 设备的选择我们应该从哪些方面考虑?-鸿天驰

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室