
加工中心资讯
电动工具零件五轴加工,电动工具零件五轴加工,齿轮箱座加工
电动工具这行的零件,量大、精度要求中等,但形状一点不简单。一个电钻壳体、一个角磨机的齿轮箱座、一块电池包的结构件,都是多面、带曲面、还要求装配严丝合缝的异形件。
壳体类零件是典型的多面件。外壳内腔要装电机、齿轮、电路板,外面有手柄曲面、散热槽、装配孔,几个方向的要素互相牵制。三轴干这种件要翻好几次面,每次翻面内腔和外形的相对关系就散一点,装机时要么盖子合不上,要么内部件装不到位。
典型零件 |
关键要求 |
五轴怎么解 |
电钻 / 角磨机壳体 |
内腔与外形、手柄曲面 |
一次装夹,内外关系由机床保证 |
齿轮箱座 / 传动座 |
轴承孔同轴度、端面垂直度 |
摆角正对端面,孔系一次加工 |
散热件 / 风叶罩 |
薄壁、鳍片、风量面 |
摆角侧铣,切削力小不变形 |
电池包结构件 |
配合面、安装孔位 |
多孔系一次成型 |
开关 / 扳机件 |
小件、配合间隙 |
机上测量,批量一致 |
薄壁和曲面是两道坎。 壳体壁厚常常只有2~3mm,夹持力大一点就变形,松开又弹回,尺寸全乱;手柄曲面要求顺滑,不能有接刀痕。五轴的解法是用摆角侧铣替代端铣——切削力小、方向可控,薄壁不容易被推得振动;曲面用球头刀让刀轴垂直表面,连续刀路一气呵成,不留接刀台阶。
材料以铝合金和增强尼龙为主,偶尔有钢件。压铸铝件最常见,但压铸毛坯有硬皮、余量不均,第一刀要吃得住;改CNC铝件的话软而粘,转速拉高、排屑要快。尼龙加玻纤的件磨蚀性强,普通刀具磨损快,要用耐磨涂层刀。钢制的传动件加工硬化明显,切深一次给够,别小切深去蹭。
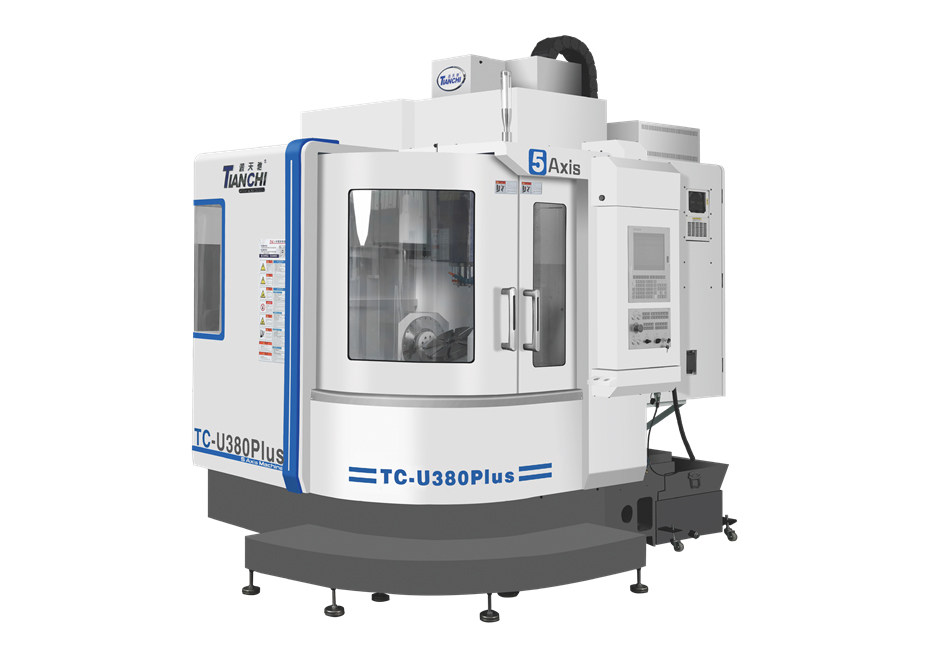
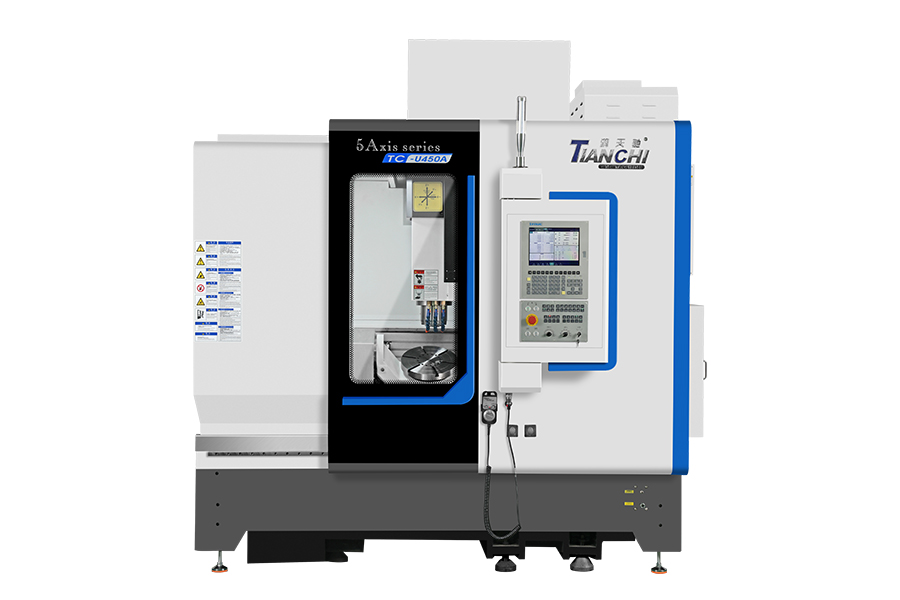
机型看件的大小。 壳体、齿轮箱座这类中小型件,鸿天驰TC-U450A 合适:Φ320盘面,负载 ≤200kg,BBT40电主轴 20000rpm、48N·m,32把刀库——孔多、刀具多的活,刀库容量很关键。更小的开关件、扳机件、小支架,TC-U260效率更高:BT30、20000rpm主轴,三轴快移 48m/min,换刀只要1.8 秒,件小动作多,快就快在空行程和换刀上。
批量是这行的命门。一天几百上千件,节拍差一秒,一个月就差出几十个小时。除了切削时间,装夹和换刀占的时间更值得抠:标准底板加零点定位,换型几分钟;探头自动找正,不用每件打表。鸿天驰全系标配对刀仪和无线探头,这一步是现成的,不用额外选配。
一致性靠数据,不靠抽检。抽检发现问题时,废件已经出了一批。鸿天驰整机做到任意300mm 行程误差<0.006mm,配DDR直驱摇篮无背隙,加工中途用探头测关键尺寸、超差当场补偿,批量件的散差压得住,装配线不用挑件配。
把壳体或齿轮箱座的图纸发过来,鸿天驰工程师出装夹方案和刀路,免费试样验证。
联系鸿天驰

推荐产品


-
1 .
麻涌cnc加工中心厂家直销供应更加实惠
-
2 .
如何选择模具cnc加工中心厂家?品牌厂家给你答案-【鸿天驰】
-
3 .
金属切削中的刨削特点湛江cnc高速加工中心讲解下-【鸿天驰】
-
4 .
数控雕铣机新的发展机遇,多种行业的运用-【鸿天驰】
-
5 .
麻涌cnc加工中心聊聊数控机床的技术发展走向-【鸿天驰】
-
6 .
道窖cnc加工中心厂家说说使用者在验收新机器时注意点-【鸿天驰】
-
7 .
小型高速cnc机床有哪些特点?广东cnc加工中心解答一下-【鸿天驰】
-
8 .
三菱M80系统内存中的程序怎么拷贝出来?鸿天驰数控机床厂家教你
-
9 .
加工中心厂家为你介绍铝合金cnc加工优点-【鸿天驰】
-
10 .
五轴加工报价怎么算?
-
11 .
cnc雕铣机厂商说说如何制作一台好的雕铣机-【鸿天驰】
-
12 .
新春大吉cnc加工中心工厂现已经正式开工-【鸿天驰】
-
13 .
CNC加工中心自动换刀时,如何让XY同时回原点?
-
14 .
使用cnc型材加工中心需要注意哪些方面的问题-【鸿天驰】
-
15 .
加工环境对设备的影响,模具雕铣机公司为您提供-【鸿天驰】
-
16 .
操作cnc龙门铣加工中心时的注意事项你都知道吗?-【鸿天驰】
-
17 .
高速雕铣机厂家教你一些常见小知识:线轴承损伤的情况-【鸿天驰】
-
18 .
设备一段时间没用发现坏了精密cnc加工中心厂家来解答-【鸿天驰】
-
19 .
数控精密雕铣机从“可以做”到“能做好”的发展-【鸿天驰】
-
20 .
以前用普通机床现在想购买高速雕铣机,有什么好处-【鸿天驰】

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
三菱系统蜂鸣器总在响?鸿天驰850加工中心厂家教你关掉它
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室