
加工中心资讯
铝合金五轴加工粘刀和变形
铝合金是五轴最常干的材料,也是最容易让人轻敌的材料。硬度低、切起来轻快,看着谁都能干——但它有三个坑:粘刀、热变形、薄壁让刀。这三个坑全跟"热量"和"夹持"有关,跟刀具锋利不锋利关系不大。
鸿天驰给做铝件的客户调工艺,花时间最多的往往不是切不动,是表面质量和尺寸稳定性。
常用牌号 |
特性 |
加工要点 |
6061-T6 |
通用,切削性中等 |
高转速、大进给、锋利三刃铝用刀 |
7075-T6 |
强度高,切削性好但易崩边 |
大切宽、控制毛刺、注意应力 |
5083 / 5052 |
塑性大、粘刀明显 |
大前角、抛光槽型、充分冷却 |
2024-T4 |
硬铝,切削性尚可 |
防腐蚀处理要及时 |
ADC12 压铸铝 |
有气孔、组织不均 |
避开气孔区,切深稳定 |
铝硅合金(高硅) |
磨蚀性强 |
金刚石涂层(PCD)刀具 |
积屑瘤是铝件表面质量的头号敌人。铝合金软、亲和性大,切屑容易焊在刀刃上形成积屑瘤,瘤一长就划伤已加工面,表面一道一道的。解决办法是用大前角、抛光槽型的铝用刀具,让切屑顺畅排出、不在刃口停留;切削速度上避开容易生瘤的中速区,要么快、要么慢,别停在中间。
高硅铝合金要用金刚石刀具。含硅量高的铸造铝(活塞、壳体类)磨蚀性极强,普通硬质合金刀几十件就磨圆了。PCD金刚石刀具贵,但寿命高出一个量级,摊到单件反而便宜。
热变形是薄壁铝件最难缠的问题。铝的热膨胀系数是钢的两倍多,切削热一上来,工件就胀;加工完冷却收缩,尺寸全变。三条对策:冷却必须充足(把热及时带走,U260标配双水泵冲得够)、粗精加工分开(粗加工后让工件冷却到常温再精加工)、留够余量(切削应力释放需要空间)。
薄壁件要让刀可控,不是靠夹死。壁厚两三毫米的铝件,夹太紧就变形,夹太松就振。做法是随形支撑增大受力面积、摆角侧铣缩短刀杆悬伸、对称分层去余量。铝件切得快、切得深反而更稳——切得太轻,刀刃在表面摩擦,既发热又振。
一次装夹多面,对铝件比别的材料更重要。铝件多为整体结构件,翻面装夹一次就可能压出变形和划伤,而且已经加工好的面容易被压伤。五轴一次装夹完成多个面,不只是省时间,是保住已经做好的面。
大件铝结构件的余量释放要有节奏。一块厚铝板挖成薄壁结构,去除的材料比留下的多,应力释放会让件翘曲。做法是分多次粗加工、中间让件"歇"一下,再精加工。这一套流程在五轴上一次装夹完成,中间不用拆卸,翘曲反而比三轴翻面小。
表面要求高的时候,刀路比参数重要。要镜面、要均匀刀纹,靠的是恒定步距、连续走刀、刀轴始终贴着面走。三轴行切在陡缓变化的曲面上步距不均,抛光以后深浅不一样。五轴等高环绕走出来的面,刀纹整齐,抛光工序能省。
排屑要痛快。铝屑体积大、软,容易缠刀、堵槽、堆积在型腔里。冷却要冲得动、排屑要跟得上,不然切屑被刀具反复切削,划伤表面还发热。做铝件多的车间,冲屑能力和主轴转速一样重要。
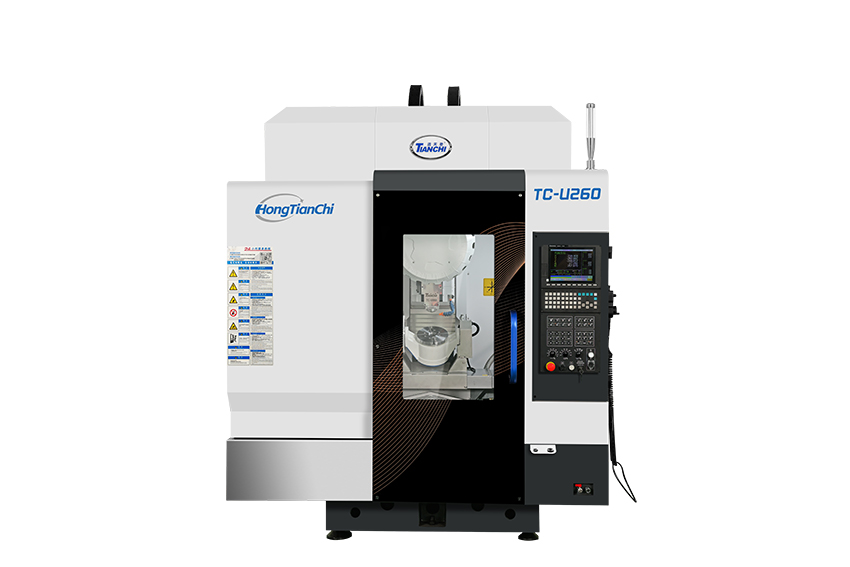
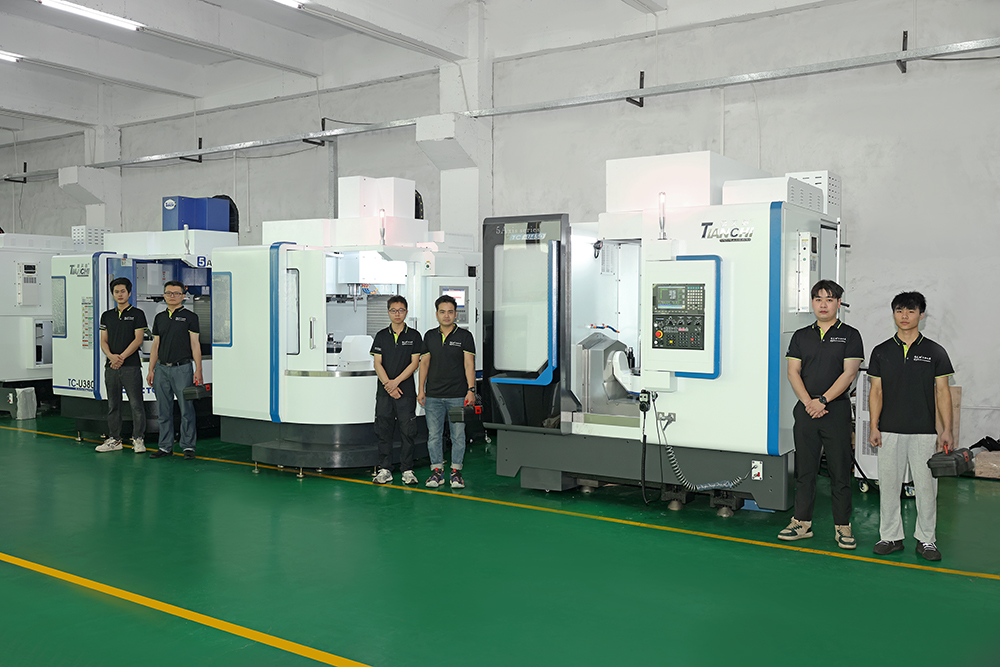
设备怎么配? 鸿天驰给铝件客户配机器,小件基本都推U260,因为节拍优势太明显。铝件的活,U260是效率之王——BT30直接式主轴 20000 转、快移48/48/48m/min、换刀 1.8秒,小件多工序跑起来节拍极快,刀库 21把 / 30把两档可选(工序十道以内选 21把,工序更多选 30把),两台机器外形完全一样。中等尺寸的铝结构件看U450A(X600/Y750/Z450、承重 ≤200kg、BBT40电主轴 20000 转/ 20kW / 48N·m,大切宽开粗更有劲);大尺寸铝件、长条件上U550(X725/Y1000/Z500、承重 ≤500kg、A轴 1500/3000N·m、45#滚柱导轨)。三台精度同标准,整机任意 300mm行程误差<0.006mm。
打样带一件最薄的。铝件的难点全在薄壁和变形,带壁厚最薄、结构最"空"的那件来鸿天驰应用中心,把变形量、表面质量、节拍一次试出来。
把你的件拍个照、说下牌号和壁厚,鸿天驰工程师帮你排参数、定机型。
联系鸿天驰

推荐产品


-
1 .
数控加工中心cnc缺货是什么情况,哪里有好的供应商-鸿天驰
-
2 .
大朗cnc加工中心厂家说说数控机床高速主轴有哪些优势-【鸿天驰】
-
3 .
高速雕铣机650有哪些优势和特点-【鸿天驰】
-
4 .
立式加工中心我们根据故障的性质如何去分类-鸿天驰
-
5 .
操作cnc龙门铣加工中心时的注意事项你都知道吗?-【鸿天驰】
-
6 .
横沥cnc加工中心厂家:龙门数控机床保养维护方式-【鸿天驰】
-
7 .
CNC加工中心厂家对CNC数控加工中心做个简单的介绍-【鸿天驰】
-
8 .
广州cnc加工中心:数控机床验收想知道戳这里-【鸿天驰】
-
9 .
四轴cnc加工中心厂家说说各类切削液之间的区别-【鸿天驰】
-
10 .
定位精度的测定有哪些方法?中山雕铣机厂家提些建议-【鸿天驰】
-
11 .
佛山雕铣机厂家教你如何区分数控设备-【鸿天驰】
-
12 .
阳江cnc加工中心说说使用数控加工中心有哪些优势-【鸿天驰】
-
13 .
一台鸿天驰五轴怎么从零件到出厂?工厂实录
-
14 .
五轴加工报价怎么算?
-
15 .
涨姿势了!加工中心厂家说说高精度数控机床安全操作规程-鸿天驰
-
16 .
哪里有cnc加工中心卖?生产产品零差异就选 -【鸿天驰】
-
17 .
金刚石刀具种类以及特点,惠州加工中心cnc厂简单分析-【鸿天驰】
-
18 .
机床不能回原点?鸿天驰CNC加工中心厂家1分钟教会你!
-
19 .
东莞高速雕铣机厂家聊聊雕铣机的结构特点-【鸿天驰】
-
20 .
铝合金五轴加工粘刀和变形

-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室