
加工中心资讯
五轴加工中心切削液怎么选?
切削液在车间里属于"没人管就出事,管好了没人注意"的东西。选错了,表现出来的是刀具磨损快、工件生锈、表面发暗、车间发臭、师傅皮肤过敏——但很少有人第一时间想到是切削液的问题。
鸿天驰售后在客户现场遇到的切削液问题,八成不是产品差,是选错类型或者浓度没管好。
类型 |
含油量 |
冷却性 |
润滑性 |
适合材料 |
换液周期 |
乳化液 |
高 |
中 |
好 |
重负荷钢件、铸铁 |
3~6 个月 |
半合成 |
中 |
好 |
中 |
综合工况、钢与铝混线 |
6~12 个月 |
全合成 |
无 |
好 |
较弱 |
铝合金、高速切削、磨削 |
12 个月以上 |
先按材料定类型,不要按价格定。重负荷钢件和不锈钢加工,需要润滑性好的,乳化液或者半合成更合适;铝合金高速切削,冷却和清洗更重要,全合成表现更好;车间里钢件铝件混着做的,半合成是折中选择。最忌讳的是一瓶通吃——用全合成去干重负荷钢件,刀具磨损会明显加快。
铝合金要用专门的铝用切削液。铝合金切削容易产生铝皂,普通切削液会变黑发臭,工件表面也容易发暗。铝用液的配方对铝离子稳定,不容易析皂。做铝件多的车间,这一条要单独注意。
浓度比品牌更重要。很多车间买的是好产品,但浓度失控——要么兑水太多(润滑和防锈都不够),要么时间长了水分蒸发浓度升高(容易发泡、刺激皮肤)。建议每周用折光仪测一次浓度,控制在厂家推荐的5%~10%区间(具体按产品说明)。折光仪几十块钱一把,是最划算的一件工具。
补液要补水还是补原液,很多人搞反了。日常补充时,蒸发掉的主要是水,所以正确做法是补低浓度的稀释液,而不是直接加原液。一直加原液的,浓度会越用越高,最后发泡、皮肤过敏、工件表面发黏一并都来了。
发臭是细菌问题,不是产品质量问题。切削液发臭是厌氧菌大量繁殖的结果,诱因是浓度过低、长期不循环、杂油混入、液槽底部积渣。处理办法:一是保持浓度,二是节假日让泵每天循环半小时,三是及时撇掉表面杂油、清理液槽底部沉渣。这三条做到了,发臭基本不会发生。
杂油是隐形杀手。导轨油渗漏进切削液,会在液面形成一层油膜,隔绝氧气,下面很快就发臭。所以机床的导轨油路和液压油路要定期检查有没有渗漏,发现杂油层及时用撇油器或者油毡清掉。
换液要彻底,不是抽掉旧的加新的。换液时要把液槽、管路、过滤器一起清洗干净,不然旧液里的细菌和沉渣会迅速污染新液,新液两周就又开始发臭。这一步很多厂图省事,结果换液频率反而更高,成本也上去了。
冬天和夏天的浓度要微调。夏天温度高、水分蒸发快,可以适当降低补给浓度;冬天温度低、切削液容易分层,要注意防冻和搅拌均匀。北方没有暖气的车间,停机期间要注意液槽不能结冰。
废液别直接倒。切削液废液属于工业废水,要经过处理达标后才能排放,直接倒下水道是违法的。处理量大的可以上废液处理设备,量小的交给有资质的单位处理。这一条看似和加工无关,但被查到的代价不小。
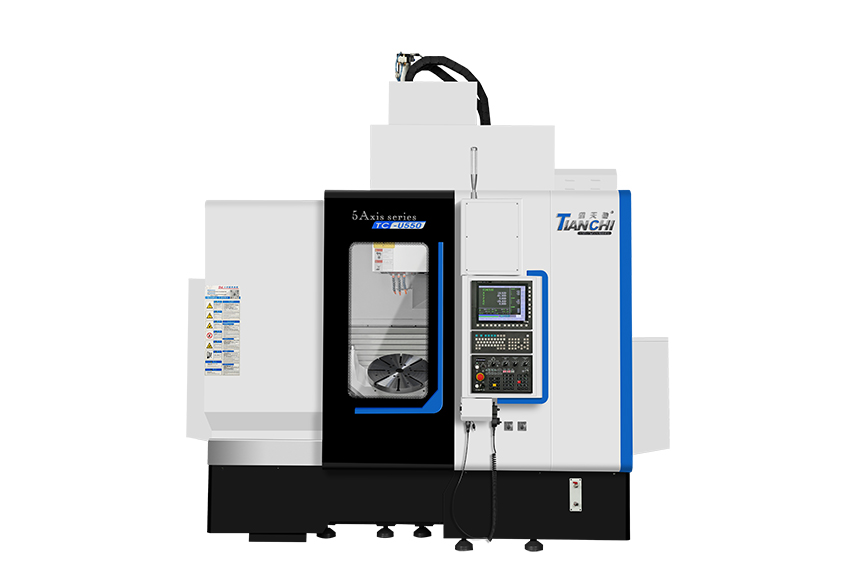
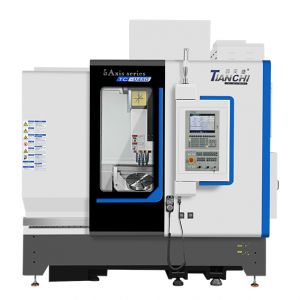
机床和切削液是配套的。 鸿天驰的机床在冷却系统上给得比较足——U260标配两个大功率水泵,刀具和工件能得到充分冷却,冲屑也彻底;U450A和 U550都配了链式排屑机,切屑及时排走,减少切削液的污染速度。选型阶段把冷却和排屑一起确认清楚,后面维护会省很多事。冷却到位不只是保护刀具——热变形控制住了,机床才守得住鸿天驰出厂时的状态:整机任意300mm 行程误差<0.006mm。
需要针对你的材料推荐切削液类型,或者想了解机床的冷却配置,联系鸿天驰工程师。
联系鸿天驰
推荐产品
-
1 .
高速雕铣机多少钱?雕铣机厂家为您提供报价-【鸿天驰】
-
2 .
三菱系统拐角不减速?鸿天驰CNC加工中心供应商教你处理
-
3 .
3C钻攻五轴为什么吃香?
-
4 .
四轴cnc加工中心厂家说说各类切削液之间的区别-【鸿天驰】
-
5 .
加工的时候出现过切情况怎么处理,cnc雕铣机厂商来解答-【鸿天驰】
-
6 .
中山cnc加工中心说说数控机床的应用范围-【鸿天驰】
-
7 .
石墨雕铣机厂家给大家介绍下石墨雕铣机比较合适加工石墨-【鸿天驰】
-
8 .
机床主轴异响转动声音大是什么原因,数控精雕机厂家解析-鸿天驰
-
9 .
cnc加工中心机价格多少?那该怎么购买才划算呢-鸿天驰
-
10 .
数控加工中心设备遇到故障我们可以从哪些方面入手-鸿天驰
-
11 .
高速加工中心操作要求-【鸿天驰】
-
12 .
你了解机床的抗振性吗?清溪cnc加工中心厂家说说看法-【鸿天驰】
-
13 .
cnc加工中心昆山厂家从力学角度说说数控刀具性能匹配-【鸿天驰】
-
14 .
江门高速雕铣机厂家:数控雕铣机正确使用方法(二)-【鸿天驰】
-
15 .
加工工件有结刀痕检查,深圳cnc雕铣机厂家解答-[鸿天驰]
-
16 .
模具CNC加工中心厂家说下购置新老设备安置具体注意事项-鸿天驰
-
17 .
CNC模具加工中心厂家说说如何判断设备精度-鸿天驰
-
18 .
加工中心厂家说说数控机床常见的故障问题以及分类-鸿天驰
-
19 .
龙门加工中心采购方案-【鸿天驰】
-
20 .
丝杆导轨对机床是否重要?CNC加工中心厂家告诉你-【鸿天驰】
-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室