
加工中心资讯
工程机械与农机零件五轴加工.
工程机械和农机这行的件,跟前面几类完全不是一个量级。件大、料硬、余量足,一台机器干下来,考验的不是转速和精度,是能不能扛住、能不能不停。
鸿天驰接触这类客户,他们问的第一句话通常是"这机器扛得住吗",而不是"精度多少"。这个问法是对的——硬料重切,刚性不够的话,精度再高也守不住。
典型零件 |
常用材料 |
加工难点 |
五轴怎么解 |
挖掘机斗齿座 |
高锰钢 / 耐磨钢 |
极硬、粘刀、热裂 |
摆角侧铣,短刀大切深 |
破碎锤缸体 |
42CrMo 调质 |
深腔、内孔、同轴度 |
一次装夹镗孔与端面 |
农机变速箱壳体 |
球墨铸铁 |
大平面、多孔系 |
摆角一次加工多孔 |
履带链节 |
40Mn / 35MnB |
两端孔同轴、批量 |
一次装夹加工两端 |
液压油缸耳座 |
45 钢 / Q345 |
两侧耳片平行度 |
一次装夹加工两侧 |
播种机排种盘 |
不锈钢 / 尼龙板 |
多孔等分、薄壁 |
转台分度保证等分 |
旋耕刀座 |
65Mn / 耐磨钢 |
硬料、异形 |
摆角侧铣降低悬伸 |
耐磨钢和高锰钢是最难啃的两类料。硬度高、加工硬化严重,刀具切入时表面已经硬化,第二刀等于在切硬层。处理办法是让刀具以稳定角度连续切削、避免反复在同一处蹭,配合足够的切深把刀刃压到硬化层以下。五轴摆角能保持这个稳定角度,比固定角度反复切入好得多。
深腔件靠短刀,不靠加长刀杆。破碎锤缸体、变速箱壳体的腔体深,用长刀杆伸进去,刀一长刚性呈三次方衰减,振刀、让刀、断刀全来了。五轴摆角从侧向伸进去,悬伸能压到三分之一,同样的刀具刚性差好几倍。这是大件加工里最立竿见影的一招。
两端孔的同轴度,链节类件的核心。履带链节两头有孔,批量大、要求互换。三轴分两次装夹加工,同轴度靠夹具,换批就要重新打表找正。五轴一次装夹,A轴转过去加工另一端,两孔的相对关系由机床保证,换批生产直接上件就干。
耳座类件的两侧平行度同理。油缸耳座两片耳朵要求平行且孔同轴,三轴要翻面或者做专用工装,五轴一次装夹两侧全做完。这种件在工程机械上数量巨大,一次装夹省下来的是整套工装的成本和调装时间。
铸铁件的粉尘防护要单独考虑。球墨铸铁加工产生的细粉尘比钢屑更难防,一旦进到导轨和丝杆里,磨损是持续性的。U450A和 U550都配了链式排屑机,配合导轨防护罩和冲屑系统,能把切屑和粉尘及时排出。做铸铁件多的车间,这一点在选型时就要盯住。
热处理后的二次加工,余量控制是关键。很多工程机件是先粗加工、再热处理、最后精加工。热处理会变形,精加工余量留少了做不出来,留多了效率低。鸿天驰的做法是粗加工后先测变形量,摸清这批件的变形规律,再定精加工余量——这一步能省下不少返工。
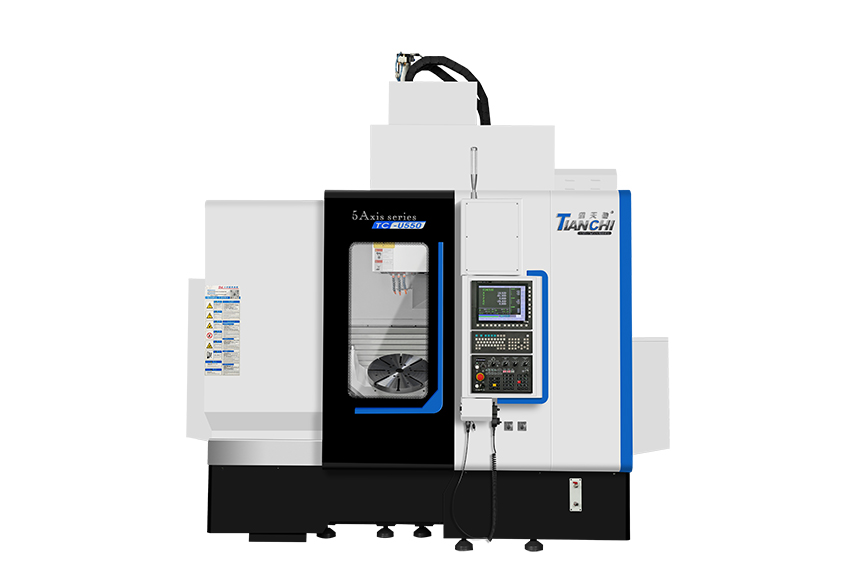
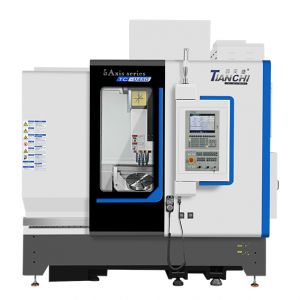
设备怎么配? 这类件基本用不上 U260,主要落在U450A 和 U550上。U450A适合中等尺寸件(行程 X600/Y750/Z450,承重 ≤200kg),BBT40电主轴 20000转,转速高、表面质量好,做壳体类和中等结构件效率高;U550是这类活的主力——行程 X725/Y1000/Z500、承重 ≤500kg、A轴扭矩 1500/3000N·m、45#滚柱导轨,件大、料硬、要重切的活它更扛得住,而且换刀1.8 秒、快移30m/min,辅助时间反而比小机器快。两台精度底子一致,整机任意300mm 行程误差<0.006mm。
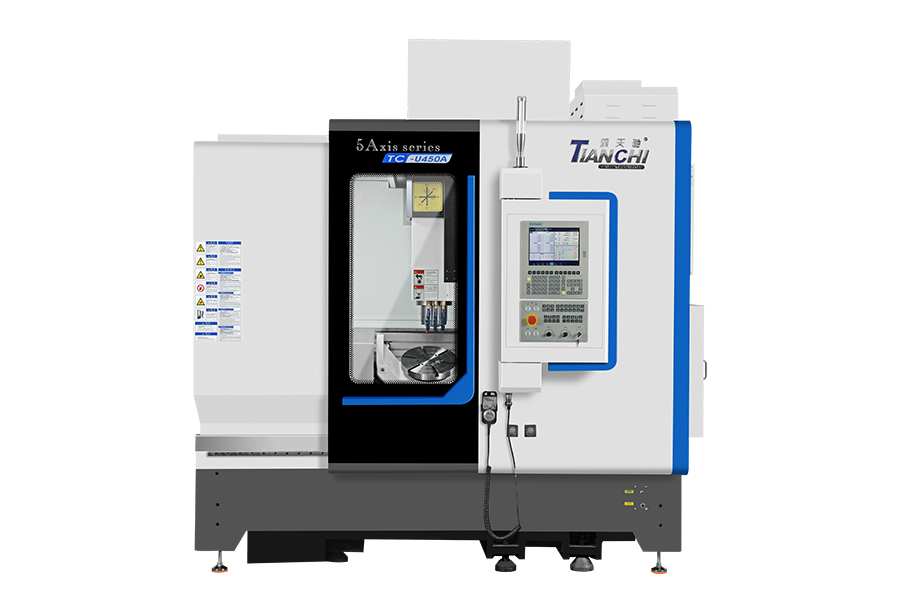
滚柱导轨在重切削上差别明显。 U550用的是 45#滚柱导轨,滚柱是线接触,接触面积比滚珠大得多,抗振性和刚性上一个台阶。做大切深、硬料开粗的时候,这个差别在表面质量上能直接看出来——同样是重切,滚珠导轨的表面更容易出振纹。
打样建议带两件:一件看工艺,一件测节拍。工程机件材料贵、单件重量大,打样成本高,但这一步省不了。带件来鸿天驰应用中心,把装夹方案、刀具配置、切削参数一次试出来,同时测出真实节拍——工程机件的报价是按节拍算的,测不准,报价就是蒙的。
把你的件拍个照、说下材料和硬度,鸿天驰工程师帮你排工艺、定机型。
联系鸿天驰
推荐产品
-
1 .
照明灯具与散热件五轴加工.
-
2 .
设备一段时间没用发现坏了精密cnc加工中心厂家来解答-【鸿天驰】
-
3 .
佛山市雕铣机厂家:为什么设备日常检修维护很重要?-【鸿天驰】
-
4 .
你了解机床的抗振性吗?清溪cnc加工中心厂家说说看法-【鸿天驰】
-
5 .
广东cnc加工中心说说刀具使用基本性能的选择-【鸿天驰】
-
6 .
江门市雕铣机厂家:从编程软件去分析数控铣加工中心-【鸿天驰】
-
7 .
cnc高速加工中心硬件配置选什么比较好?-【鸿天驰】
-
8 .
cnc数控加工中心厂家讲讲数控车床机械零件保护相关事情-【鸿天驰】
-
9 .
惠州cnc加工中心说下如何选择一台高效立式加工中心-【鸿天驰】
-
10 .
cnc型材加工中心有哪些优势?-【鸿天驰】
-
11 .
加工中心厂家为你介绍铝合金cnc加工优点-【鸿天驰】
-
12 .
三菱系统850加工中心设备上面的四轴轻松拆下教学-鸿天驰
-
13 .
cnc加工中心机床轴承安装如何合理使用安装工具-【鸿天驰】
-
14 .
cnc四轴加工中心厂家说说三轴运转时声音异常怎么解决-鸿天驰
-
15 .
数控电脑锣能加工什么?中山模具cnc加工中心来说说-【鸿天驰】
-
16 .
选购高速加工中心时需要考虑哪些问题?-【鸿天驰】
-
17 .
cnc加工操作流程经验之谈云浮cnc加工中心为您提供-【鸿天驰】
-
18 .
中山雕铣机厂家建议新手应该这样去选择设备-【鸿天驰】
-
19 .
智能穿戴与精密消费电子结构件五轴加工.
-
20 .
购买的加工中心我们一般可以用于加工什么产品?-【鸿天驰】
-
1 .
三菱系统的机床刀库乱刀,CNC加工中心厂家教你轻松归零-鸿天驰
-
2 .
发那科系统如何用U盘拷贝加工程序?cnc立式加工中心教你-鸿天驰
-
3 .
三菱M4,M5盲孔攻牙如何设转速和进给?高速cnc加工中心教你-鸿天驰
-
4 .
三菱系统反向间隙如何补偿,数控cnc加工中心厂家来教你-鸿天驰
-
5 .
数控机床多热机程序怎么写?Cnc雕铣机厂家教你-鸿天驰
-
6 .
全球十大cnc加工中心品牌,你知道那些?-【鸿天驰】
-
7 .
三菱M70和M80进给限速该修改哪个参数?鸿天驰高速CNC机床厂家教你
-
8 .
工匠精神生产的850加工中心,精度可达0.01mm 就选-[鸿天驰]
-
9 .
三菱M80系统的加工中心无程序报警怎么处理,CNC雕铣机厂家教你
-
10 .
鸿天驰数控机床厂家教你三菱M80系统修改时间日期等参数
- 电话:13326863993
- 邮箱:3299135151@qq.com
- 地址:广东省东莞市万江街道滘联二路666号鑫欣实业产业园天驰机电1栋101室